

정밀 부품 도면의 표면 거칠기 지시: Ra·Rz 값과 외관·밀봉·접촉 기능의 관계
정밀 부품 도면의 표면 거칠기 지시:
Ra·Rz 값과 외관·밀봉·접촉 기능의 관계
도면에 적힌 Ra 값 하나로 외관, 밀봉, 끼워맞춤이 모두 정해지지는 않습니다. 표면 거칠기 지시는 어떤 면을, 어떤 파라미터로, 어떤 측정 조건과 판정 규칙으로 평가할지 정하는 약속입니다. 면의 기능이 다르면 확인할 형상도 다르므로, 값과 조건을 기능에 맞춰 함께 적어야 합니다.
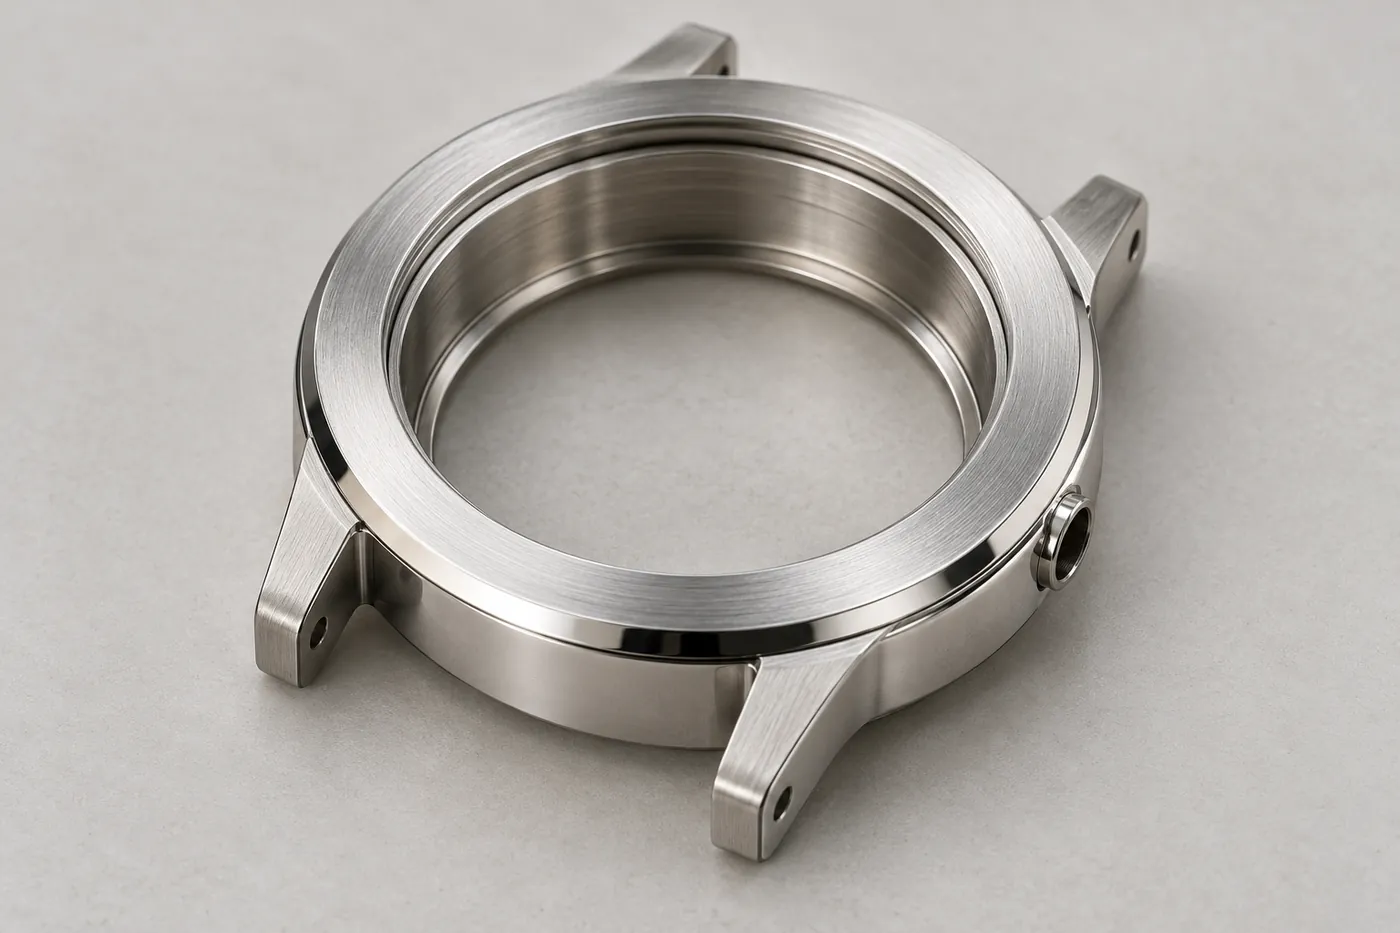
시계 케이스 하나에도 외관을 만드는 상면과 측면, 유리·뒷덮개의 밀봉면, 크라운 튜브의 끼워맞춤면이 함께 있습니다. 외관면은 반사상과 결의 연속성이 중요하지만, 밀봉면은 누설 경로와 씰의 손상이, 압입면은 조립 후 남는 간섭량이 중요합니다. 같은 부품이라도 면의 역할에 따라 거칠기를 지정하는 이유가 달라집니다.
표면 거칠기 지시는 이 미세 형상 가운데 기능에 필요한 부분만 골라 판정 기준을 정하는 일입니다. 모든 면에 같은 값을 적으면 가공 단계와 검사 시간이 늘어나고, 정작 중요한 면에는 측정 방향이나 흠집 기준 같은 조건이 빠지기 쉽습니다.
1. 거칠기는 형상·파상도와 구분되는 짧은 파장의 높이 변화입니다
가공면의 높이 변화는 파장에 따라 세 가지로 나눠 봅니다. 부품 전체의 휘어짐이나 진원도 같은 큰 변화는 형상 오차, 그보다 짧게 반복되는 물결은 파상도, 공구 날끝·이송 자국·연삭 입자처럼 가장 짧은 간격의 요철은 거칠기입니다. 측정기는 표면에서 얻은 단면 곡선에 필터를 적용해 긴 파장을 걸러낸 뒤 거칠기 곡선을 계산합니다.
거칠기와 파상도를 구분할 때는 L 필터의 기준 파장을 정합니다. 기존 규격의 컷오프 λc에 해당하는 조건은 ISO 21920에서 네스팅 인덱스 Nic로 다룹니다. 필터는 특정 파장 위아래를 칼로 자르듯 분리하지 않고 전달 특성에 따라 성분을 감쇠합니다. 짧은 파장 성분에 적용하는 S 필터, 형상 제거 방식까지 같아야 서로 다른 장비의 결과를 비교할 수 있습니다.
형상·파상도·거칠기의 구분
| 구분 | 주요 원인 | 도면에서 다루는 방법 |
|---|---|---|
| 형상 | 고정 변형, 열변형, 공구 처짐, 소결 변형 | 평면도·진원도·윤곽도 등 기하공차로 지시합니다. |
| 파상도 | 주축 흔들림, 진동, 큰 간격의 공구 경로 자국 | 외관 반사나 씰 접촉에 영향을 주면 별도 기준을 정합니다. |
| 거칠기 | 날끝 반경과 이송, 연삭·연마 입자, 블라스트 입자 | R 파라미터와 측정 조건을 표면 지시 기호로 적습니다. |
거칠기 값이 낮아도 형상 오차가 크면 씰이 고르게 눌리지 않고, 거칠기가 같아도 파상도가 크면 경면의 반사상이 일그러집니다. 그래서 밀봉면이나 외관면에는 거칠기와 함께 평면도·진원도 같은 기하공차를 따로 지시하는 경우가 많습니다.
2. Ra와 Rz는 서로 다른 형상 정보를 요약합니다
Ra는 거칠기 단면의 평균선에서 측정한 높이 편차의 절댓값을 평균한 값입니다. 평균적인 높이 변화를 보여 주지만, 드문 흠집의 방향이나 봉우리와 골의 비대칭을 구분하지 못합니다. ISO 21920 체계에서는 Ra를 평가 길이 전체에서 계산하며, 이전 체계의 구간별 계산·평균과 구분합니다.
Rz는 정해진 구간마다 가장 높은 봉우리와 가장 깊은 골의 높이 차를 구해 평균하는 파라미터입니다. ISO 21920에서도 Rp·Rv·Rz는 구간 길이를 사용하는 예외에 속합니다. 평가 길이 전체에서 가장 높은 점과 가장 낮은 점의 차인 Rt와는 다릅니다. 따라서 Rz 하나만으로 국부 흠집의 허용 여부까지 판정하지 않습니다.
Ra와 Rz에는 고정 환산식이 없습니다
Ra와 Rz 사이에는 모든 표면에 통하는 고정 환산식이 없습니다. 주기적인 결, 드문 돌기, 깊은 골이 섞인 형상은 같은 Ra에서도 Rz가 달라집니다. 특정 공정의 경험적 비율을 다른 소재·가공법·필터 조건에 그대로 적용하면 도면의 요구가 바뀔 수 있습니다.
이름이 같아도 정의가 다른 경우가 있습니다. 1997년 이후 ISO의 Rz는 구간별 최대 높이의 평균이지만, 1984년판 ISO와 옛 JIS의 Rz는 봉우리 5개와 골 5개를 평균한 10점 높이였고 현재는 RzJIS로 구분합니다. 옛 국내·일본 도면이나 측정기 설정의 Rz가 어느 정의인지 확인하지 않으면 같은 표면을 다르게 판정할 수 있습니다.
형상을 구분하는 파라미터
| 파라미터 | 의미 | 주로 쓰는 경우 | 주의할 점 |
|---|---|---|---|
| Ra | 평균선 기준 높이 편차 절댓값의 평균 | 공정 안정성 관리, 일반 기능면 | 국부 흠집과 봉우리·골의 비대칭을 구분하지 못합니다. |
| Rz | 구간별 최대 높이의 평균 | 씰 접촉면, 압입면, 흠집에 민감한 면 | 옛 규격의 10점 높이(RzJIS)와 혼동하지 않습니다. |
| Rsk | 높이 분포의 비대칭(왜도) | 봉우리형과 골형 표면의 구분 | 높이가 거의 일정한 면에서는 작은 노이즈에도 값이 민감해지므로 단독 판정하지 않습니다. |
| Rmr(c) | 정해진 절단 높이에서 재료가 차지하는 길이 비율 | 미끄럼면, 움직이는 씰의 상대면 | 기준선과 절단 깊이를 함께 적어야 합니다. |
| Rpk·Rk·Rvk | 재료비율 곡선을 봉우리·중심부·골로 나눈 값 | 호닝 뒤 연마한 플래토형 미끄럼면 | 플래토 표면 등 적용 대상과 규격의 계산 조건을 확인합니다. |
아래 3D에서 표면 종류와 측정 방향을 바꾸면 같은 위치의 높이 형상과 단면을 함께 비교할 수 있습니다. 선삭·연삭은 결에 직각·평행한 궤적을, 방향이 명확하지 않은 표면은 서로 직교하는 두 궤적을 비교합니다. 높이는 이해를 위해 과장했으며 상대지표는 합성 모델에서 계산합니다.
같은 Ra에서도 봉우리형과 플래토형은 다르게 작동합니다
봉우리형과 플래토형은 기준 X 궤적의 평균 절대 높이를 같게 맞췄습니다. 반면 구간별 높이와 왜도는 다릅니다. 봉우리형은 작은 돌기가 먼저 닿고 초기 마모가 집중되기 쉽습니다. 플래토형은 넓은 윗면이 하중을 받고 골이 남습니다. 실제 마찰·밀봉 성능은 상대 재료, 하중, 윤활 조건까지 함께 검증해야 합니다.
선삭 모델을 결에 평행하게 추적하면 이송 자국을 거의 가로지르지 않아 높이 변화가 작아집니다. 방향성이 약한 블라스팅 면도 한 쌍의 짧은 궤적이 반드시 같은 값을 내지는 않습니다. 여러 위치를 확인하고 측정 방향을 고정해야 공정 변화와 위치별 편차를 구분할 수 있습니다.
3. 측정 조건과 판정 규칙이 바뀌면 같은 면의 합부도 달라집니다
거칠기 값은 측정 길이, 필터, 측정 방향, 촉침 끝 반경 같은 조건 위에서 정의됩니다. 도면에 조건을 적지 않으면 참조 규격의 기본값을 적용하지만, 공급자와 고객이 서로 다른 기본값을 가정하는 일이 생깁니다. 특히 작은 부품은 기본 측정 길이를 확보하지 못하는 경우가 많아 조건을 따로 정해야 합니다.
| 구규격의 비주기 표면 Ra 범위 (µm) | 컷오프 λc (mm) | 평가 길이 (mm) | 촉침 끝 반경 최대 (µm) |
|---|---|---|---|
| 0.006 초과 ~ 0.02 | 0.08 | 0.4 | 2 |
| 0.02 초과 ~ 0.1 | 0.25 | 1.25 | 2 |
| 0.1 초과 ~ 2 | 0.8 | 4 | 2 (Ra 0.5 초과 시 5 사용 가능) |
| 2 초과 ~ 10 | 2.5 | 12.5 | 5 |
| 10 초과 ~ 80 | 8 | 40 | 10 |
위 표는 ISO 4288·ISO 3274 체계의 비주기 단면 조건입니다. 기존의 주기 단면은 RSm을 이용해 컷오프를 선택했습니다. ISO 21920-3에서는 주기·비주기 구분에 의존하지 않고 도면에 지정된 파라미터와 공차 한계 또는 설정 클래스 Sc로 기본 조건을 정합니다. 측정된 Ra에 맞춰 조건을 임의로 바꾸어 합격값을 찾는 방식은 적절하지 않습니다.
ISO 21920의 기본 설정 클래스 Sc1~Sc5는 Nic 0.08·0.25·0.8·2.5·8 mm와 평가 길이 0.4·1.25·4·12.5·40 mm를 사용합니다. Ra 상한을 기준으로 한 클래스 경계와 Rz 상한을 기준으로 한 경계는 서로 다릅니다. 따라서 구규격의 표나 한 파라미터의 조건표를 다른 규격·파라미터에 그대로 옮기지 않습니다.
측정 방향은 결에 직각이 기본입니다
방향성이 있는 표면은 일반적으로 결에 직각인 궤적에서 높이 변화가 크게 나타납니다. 도면의 지정 방향이 있으면 이를 우선합니다. 교차 결을 항상 45°로 고정할 수는 없습니다. 결의 교차각과 기능 방향을 확인하고, 필요한 여러 방향 중 어느 값을 판정에 사용할지 정합니다. 동심원·방사형 결은 측정 위치에 따라 국부 결 방향이 달라집니다.
16% 규칙에서 최대값 규칙으로
ISO 4288 체계에서는 상한 지시에 기본적으로 16% 규칙을 적용했고, max 지시는 최대값 규칙을 사용했습니다. 16% 규칙은 로트 불량품을 16% 허용한다는 뜻이 아닙니다. 지정 표면의 측정값 분포와 규정된 단계별 확인 절차에 관한 규칙입니다. 이를 임의의 측정 횟수나 양산 불량률 기준으로 해석하지 않습니다.
ISO 21920-1에서는 기본 규칙이 최대값 규칙으로 바뀌었고, 16% 규칙을 쓰려면 도면에 따로 표시해야 합니다. 이전 규격으로 그린 도면은 그 규격의 규칙으로 계속 판정하므로, 같은 “Ra 0.8″이라도 도면이 어느 체계를 따르는지에 따라 합격 기준이 달라집니다. 이전 체계의 측정 지침은 흠집·찍힘 같은 결함을 단면 평가에서 제외하도록 안내했지만, 새 규격 해설에서는 결함도 판정에 포함한다는 점을 함께 확인해야 합니다.
표면 안의 위치별 편차와 계측기의 측정 불확도는 서로 다른 문제입니다. 일정 비율의 산포를 모든 부품에 적용하거나 허용오차처럼 더하지 않습니다. 한계값 부근에서는 교정 상태, 반복성, 측정 위치 및 계약상 판정 규칙을 확인하고 결과와 불확도를 함께 검토합니다.
2D 단면 값과 3D 영역 값은 같은 숫자가 아닙니다
Ra·Rz는 단면 파라미터이고 Sa·Sz는 영역 파라미터입니다. Sa를 Ra 한계에 그대로 대입할 수 없으며, 현행 Sz는 영역의 최대 높이를 다룹니다. 광학식도 추출한 단면에 적절한 처리를 적용해 R 파라미터를 구할 수 있습니다. 장비 방식과 파라미터 종류를 같은 구분으로 보아서는 안 됩니다.
광학식 결과는 측정 원리, 렌즈의 횡방향 분해능, 표면 반사율·경사와 결측점 처리에 영향을 받습니다. 촉침식은 끝 반경과 접촉력 때문에 좁은 골의 형상이나 연한 표면의 결과가 달라질 수 있습니다. 어느 방식이 항상 더 높거나 더 정확하게 읽는다고 일반화하지 않고, 동일한 측정 범위·필터·분해능 조건에서 비교합니다.
4. 도면 기호에는 값과 함께 판정 조건을 적습니다
표면 지시 기호는 가공 방식의 제한, 파라미터와 한계값, 측정 조건, 가공 방법, 결 방향, 가공 여유를 한 자리에 담습니다. 기호의 기본 모양은 가공 방식을 제한하지 않는지, 제거 가공이 필요한지, 제거 가공을 허용하지 않는지를 구분합니다. 값만 적고 나머지 칸을 비워 두면 참조 규격의 기본값이 적용됩니다.
- a
- 첫째 요구 — 필터 대역(λs-λc), 파라미터, 한계값. U는 상한, L은 하한입니다.
- b
- 둘째 요구 — 하한이나 다른 파라미터를 추가할 때 씁니다.
- c
- 가공 방법 — 선삭, 연삭, 도금처럼 표면을 만드는 공정을 지정합니다.
- d
- 결 방향 — 가공 자국의 방향을 기호로 지정합니다.
- e
- 가공 여유 — 다음 공정을 위해 남길 두께를 mm로 적습니다.
ISO 21920-1에서는 판정 규칙과 측정 방향 등을 표시하는 방법이 추가되고 기본 판정 규칙이 최대값 규칙으로 바뀌었습니다. 도면이 어느 체계를 따르는지 함께 밝혀 둡니다.
새 규격과 기존 도면의 관계
위 기호 배치는 기존 ISO 1302 도면을 해석하기 위한 예입니다. ISO 21920-1의 기호에는 구규격과 구분되는 표시가 있으며, 단순히 기존 기호에 새 판정 규칙만 덧붙여 혼용하지 않습니다. 기존 도면은 참조하는 규격과 개정 이력에 따라 해석하고, 새 도면에는 적용 규격의 판번호와 예외 조건을 명시합니다. 국내 KS를 인용할 때도 도면에 지정한 규격의 번호와 판을 확인합니다.
면의 기능에 따라 달라지는 지시
같은 부품 안에서도 면마다 지시할 내용은 달라집니다. 아래 단면은 시계 케이스를 예로 기능이 다른 여섯 면을 구분한 설명도입니다. 실제 값은 제품의 사용 조건과 상대 부품, 가공 공정에 맞춰 정합니다.
- 1외관면 — 윗면·모따기·바깥 측면결 방향, 광택 상태와 흠집 한도가 품질을 정합니다. Ra는 공정 유지 지표로 쓰고, 승인 견본과 관찰 조건을 함께 정합니다.
- 2유리 안착 벽 — 반경 방향 밀봉가스켓이 닿는 원통면입니다. 축 방향으로 긁힌 자국은 누설 경로가 될 수 있어 결 방향과 국부 흠집을 따로 관리합니다.
- 3O링 홈과 뒷덮개 상대면홈 바닥·측벽과 상대면의 상한값, 씰을 가로지르는 흠집의 허용 여부를 지시합니다. 정적 씰과 움직이는 씰은 요구가 다릅니다.
- 4크라운 튜브 압입 구멍봉우리가 눌리면 유효 간섭량이 줄어듭니다. 지름 공차와 거칠기를 함께 정하고 측정 조건을 맞춥니다.
- 5튜브 안쪽 미끄럼·회전 면마찰과 마모, 씰 수명이 걸린 면입니다. Ra 상한에 더해 봉우리 형태를 보는 지표를 검토할 수 있습니다.
- 6내부 측벽 — 비기능면조립 간섭·청정도 등 요구를 확인한 뒤 일반 표면 기준을 적용합니다. 모든 면을 같은 값으로 지시하면 원가와 검사 시간이 늘어납니다.
색 구분: 주황은 외관면, 청록은 밀봉면, 보라는 압입면, 초록은 미끄럼면, 점선은 비기능면입니다.
5. 밀봉면은 홈·상대면·흠집 방향을 함께 지시합니다
O링이나 가스켓은 눌린 고무가 금속면의 요철을 채우면서 누설 경로를 막습니다. 홈 바닥과 측벽, 씰이 닿는 상대면의 거칠기가 너무 크면 고무가 골을 다 채우지 못하고, 움직이는 씰에서는 마찰과 마모가 커집니다. 반대로 움직이는 면이 지나치게 매끈하면 윤활유를 붙잡지 못해 마찰이 불안정해질 수 있어 하한도 함께 검토합니다.
| 동일 O링 자료의 적용 면 | Ra 상한 예 (µm) | Rz·Rt 상한 예 (µm) | 적용 조건 |
|---|---|---|---|
| 반경 방향 동적 씰의 상대면 | 0.4 | Rz 1.6 / Rt 2.5 | 보어·로드·축의 상대면입니다. 나선 자국이 없는 연삭 조건을 전제로 한 권장 예입니다. |
| 반경 방향 동적 씰의 홈 측벽·홈 지름면 | 1.6 | Rz 6.3 / Rt 10.0 | 움직이는 상대면과 고무를 지지하는 홈의 요구를 구분합니다. |
| O링 조립용 진입 모따기 | 0.8 | Rz 6.3 | 밀봉면 자체와 다릅니다. 버와 날카로운 모서리의 제거도 필요합니다. |
수치는 한 제조사의 O링 설계 자료에서 적용 면을 구분해 가져온 예입니다. 시계의 정적 방수 구조나 모든 고무·유체·압력 조건에 공통으로 적용되는 합격값은 아닙니다. 정적 씰, 기체·진공, 맥동 압력은 해당 씰의 설계 조건을 별도로 확인합니다. 동적 씰의 적정 하한도 재료와 윤활 방식에 따라 정하며 하나의 보편값으로 고정하지 않습니다.
µin의 단위 변환과 RMS·Ra의 파라미터 변환은 다릅니다
1 µin은 0.0254 µm입니다. 그러나 표면 높이의 RMS는 일반적으로 제곱평균제곱근 Rq에 해당하므로, 16 µin RMS를 0.4064 µm Ra로 적으면 파라미터까지 바꾼 셈입니다. 같은 단면에서 Rq는 Ra보다 작지 않지만 두 값의 비율은 높이 분포에 따라 달라집니다. 원문이 RMS·Ra·CLA 중 무엇을 정의했는지 확인한 뒤 같은 파라미터 안에서 단위만 환산합니다.
흠집의 방향이 누설 경로를 만듭니다
평균 거칠기가 낮아도 씰 접촉 폭을 가로지르는 연속적인 골은 누설 경로가 될 수 있습니다. 원통형 상대면에서는 축 방향 긁힘을, 평면 링 씰에서는 내외측을 연결하는 방사 방향 긁힘을 함께 확인합니다. 홈 방향을 따르는 결이라고 모든 깊이의 흠집을 허용할 수는 없습니다. 압축률, 접촉 폭, 고무 경도와 압력에 따라 실제 밀봉을 검증합니다.
회전 상대면의 나선 이송 자국은 유체를 축 방향으로 이동시키는 리드 효과를 만들 수 있습니다. 따라서 특정 동적 씰은 Ra 외에 가공 결과 리드가 없는 표면을 요구합니다. 단순히 광택이 나거나 Ra가 낮다는 이유로 그 조건을 충족했다고 판단하지 않습니다.
아래 3D 모델은 O링 단면이 눌린 밀봉면 위에서 가공 자국의 방향, 거칠기 수준, 씰 압축을 바꿔 가며 접촉 띠를 가로질러 열린 골이 생기는지 보여 주는 설명 모델입니다. 수치는 모델 안의 상대값이며 실제 씰의 압축률·재료·압력에 따른 결과와 다릅니다.
이런 면은 Ra 상한과 별도로 흠집의 방향·길이 기준과 결 방향을 지시합니다. 움직이는 씰의 상대면에는 Ra·Rz만으로 부족하다고 보고 재료비율 Rmr과 Rpk·Rk·Rvk로 표면을 기술하는 씰 제조사 자료도 있습니다. 아노다이징, 도금, PVD 같은 표면처리는 거칠기와 치수를 바꿀 수 있으므로, 도면의 거칠기 값이 처리 전 기준인지 처리 후 기준인지도 적어야 합니다.
6. 끼워맞춤·미끄럼면에서는 봉우리가 먼저 닿고 먼저 닳습니다
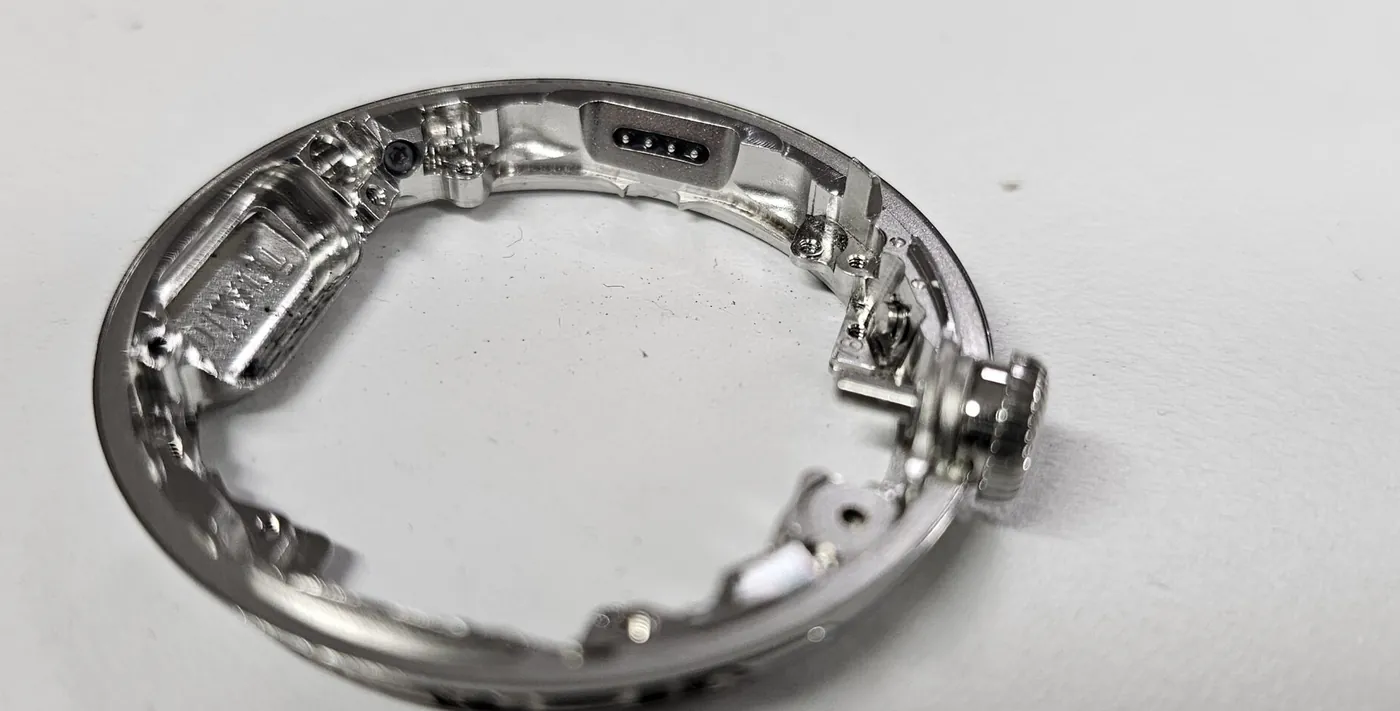
시계 케이스 안쪽에는 부품이 안착하는 단차, 나사 구멍, 접점 창, 크라운 튜브 구멍처럼 상대 부품과 직접 맞물리는 면이 모여 있습니다. 이 면들의 거칠기는 외관보다 조립 높이, 압입 유지력, 회전 저항에 영향을 줍니다.
압입 끼워맞춤의 유효 간섭량
접촉식 치수 측정은 표면 돌기와 측정 접촉 조건의 영향을 받습니다. 압입 조립에서는 돌기의 눌림·전단과 몸체의 탄성 변형이 함께 발생하므로, 거친 면에서 치수 차이 전부가 접촉 압력을 만드는 유효 간섭으로 남지는 않습니다. 유지력이 중요한 압입부는 지름 공차, Rz와 재료·벽 두께를 함께 검토합니다.
DIN 7190-1:2017 계열의 계산에서는 거칠기 평활화에 따른 손실을 Rz와 계수로 반영합니다. 현재와 이전 판의 계수가 다르므로 사용한 판과 양쪽 접촉면의 입력값을 확인해야 합니다. 이는 경험적 보정이며, 소형 박육 케이스·코팅면·재조립부의 유지력을 보장하는 식은 아닙니다.
ΔU ≈ 0.4 × (Rz축 + Rz구멍)
지름 기준 간섭량에 대한 평활화 손실의 계산 예입니다. 가정한 지름 간섭 20 µm, Rz가 각각 4 µm와 6 µm이면 손실은 4 µm, 보정 후 간섭은 16 µm입니다. 반지름 기준 식과 혼용하지 않으며 열팽창·탄성 변형·소성 변형·마찰계수는 별도로 검토합니다.
미끄럼·회전 면
버튼 축과 슬라이드 레일처럼 상대 운동이 있는 면은 초기 접촉 상태와 마모 진행이 중요합니다. 높은 돌기가 마모되면 유격이 변하고, 마찰은 상대 재료·윤활·하중·속도에 따라 달라집니다. 거칠기가 작을수록 마찰이 항상 작아진다는 관계는 성립하지 않습니다. 윤활유 유지와 응착을 모두 고려해 적정 범위를 정합니다.
기능상 중요한 미끄럼면은 Ra 상한에 더해 Rz, Rsk 또는 재료비율 지표를 검토하고, 실제 상대 재료와 반복 작동 시험으로 확인합니다. 재료비율 곡선은 짧은 측정 구간에서 얻은 값이고 실제로는 두 면이 함께 마모하므로, 지표만으로 길들임 시험을 대신하지는 않습니다.
7. 외관면의 Ra는 공정 유지 지표이며 외관 판정은 별도로 정합니다
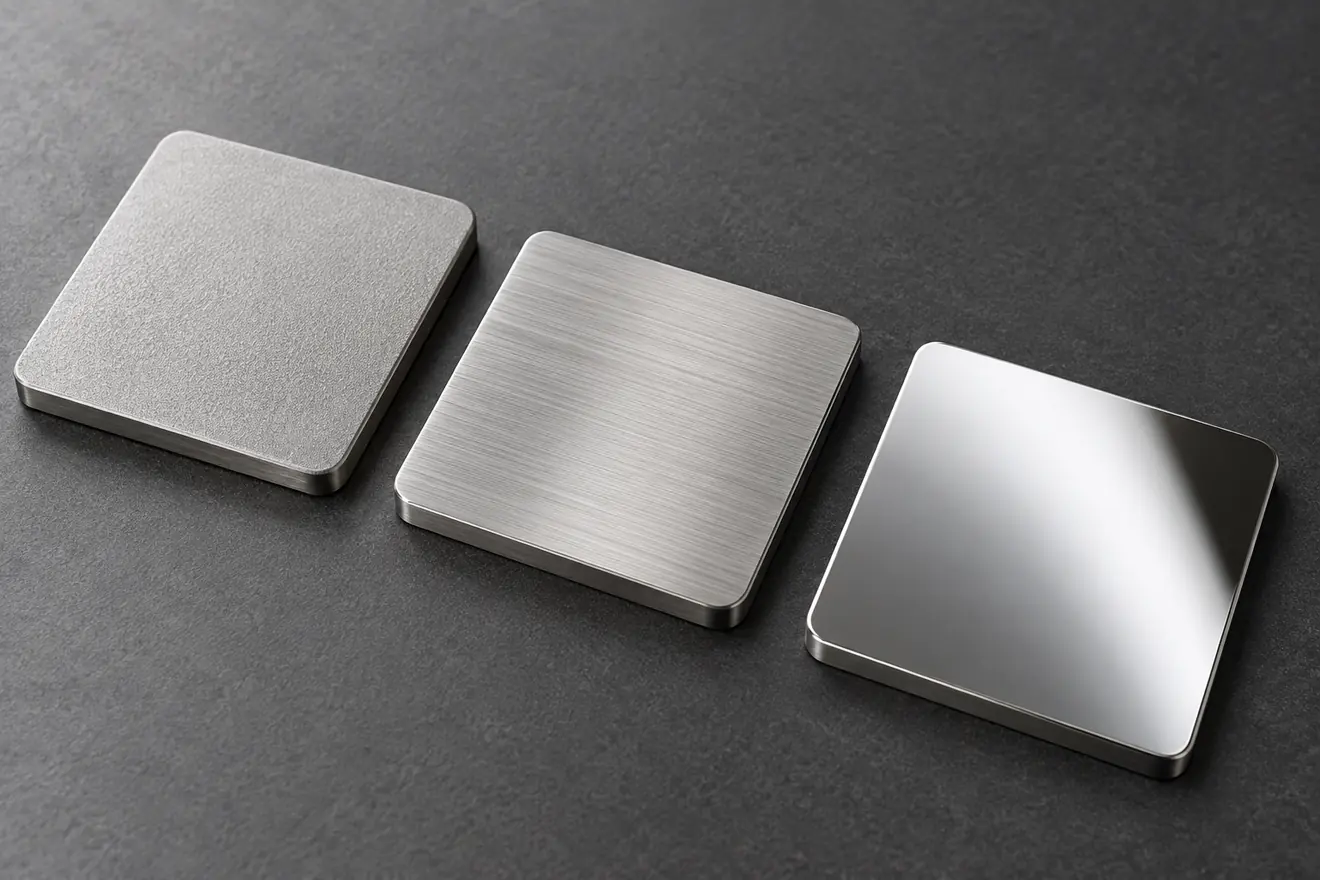
블라스팅 무광, 한 방향 헤어라인, 경면 연마는 같은 금속에서도 빛을 반사하는 방식이 완전히 다릅니다. 무광과 헤어라인은 Ra 범위가 겹칠 수 있지만, 한쪽은 빛을 모든 방향으로 흩뜨리고 다른 쪽은 결에 직각인 방향으로 길게 퍼뜨립니다. 외관은 거칠기의 크기뿐 아니라 결의 방향과 연속성, 파상도, 국부 흠집과 기공, 관찰 조명과 각도에 따라 판단됩니다.
외관 판정 기준과 Ra의 역할
그래서 외관면은 Ra 값만으로 합격 기준을 정하지 않습니다. 승인 견본, 관찰 거리와 조명, 흠집·찍힘·기공의 크기와 개수 기준을 함께 정하고, Ra는 같은 공정을 반복해서 유지하는지 확인하는 지표로 씁니다. 헤어라인 면은 결에 직각으로 측정해 값의 흩어짐을 관리하고, 블라스팅 면은 입자 크기와 처리 조건이 바뀌지 않았는지를 거칠기로 확인할 수 있습니다.
경면에서는 반사상과 결함이 먼저 보입니다
경면에서는 평균 거칠기뿐 아니라 반사상의 선명도, 미세 연마선, 오렌지 필과 국부 흠집이 중요합니다. 광택 측정과 정해진 조명에서의 승인 견본 비교를 함께 사용합니다. 낮은 Ra만으로 선명한 반사상이 보장되지는 않습니다. 경면의 거칠기 측정 자체가 불가능한 것은 아니며, 장비의 노이즈·분해능·촉침 자국 가능성에 맞는 측정법을 선택합니다.
MIM 부품의 경면에서는 연마 제거면에 드러나는 미세 기공이 먼저 보입니다. 관련 내용은 MIM 경면 품질 기술자료에서, 아노다이징 후 색과 표면의 관계는 알루미늄 아노다이징 색차 기술자료에서 더 자세히 다룹니다.
8. 가공 공정과 거칠기는 함께 정해집니다
선삭면의 기하학적 거칠기는 날끝 반경과 회전당 이송으로 근사할 수 있습니다. 원호형 날끝이 남기는 이송 자국만을 고려하면 최대 높이와 평균 거칠기는 다음과 같습니다.
Rt,th ≈ f² / (8r) Ra,th ≈ f² / (32r)
f는 회전당 이송(mm/rev), r은 날끝 반경(mm)입니다. 기하학적 근사이며 구성인선, 진동, 소재의 탄성 회복, 공구 마모는 포함하지 않습니다.
계산 예: f = 0.10 mm/rev, r = 0.4 mm이면 Rt,th ≈ 3.1 µm, Ra,th ≈ 0.78 µm입니다. 이송을 0.05 mm/rev로 줄이면 두 값은 각각 약 0.78 µm, 0.20 µm로 4분의 1이 됩니다. 실제 가공면은 이 값보다 거칠게 나오는 경우가 많으므로 시험 가공으로 확인합니다.
이송을 절반으로 줄이면 위 기하학적 항은 약 4분의 1이 됩니다. 다만 실제 가공에서는 최소 절삭 두께, 날끝 둔화, 구성인선과 진동이 영향을 주므로 이송을 계속 낮춰도 같은 비율로 개선되지는 않습니다. 요구 표면을 얻는 데 추가 연삭·래핑이 필요한지, 공구와 고정 조건을 먼저 바꿀 수 있는지를 시험 가공으로 판단합니다.
공정별로 흔히 얻는 거칠기 범위
계측기 제조사가 제시한 일반 범위 차트를 읽은 근사값입니다. 이송, 공구, 윤활, 재질에 따라 범위를 벗어나는 경우도 많습니다.
범위가 서로 겹치므로 공정 이름만으로 거칠기를 보장하지 않습니다. MIM 소결면, 블라스팅, 방전가공은 분말·입자·방전 조건에 따라 범위가 크게 달라져 개별 조건으로 확인합니다.
MIM 소결면의 거칠기
MIM 소결면은 분말 입도와 형상, 금형 표면, 탈지·소결 조건, 수축과 표면의 기공 상태가 함께 결정합니다. 작은 분말이 표면 전사와 미세 형상에 유리할 수 있어도 분말 크기 하나만으로 최종 Ra를 보장할 수는 없습니다. 기공을 포함한 요철은 후가공으로 표면이 낮아지면서 새로 드러나기도 합니다.
따라서 밀봉·압입면에는 후가공 여유와 기준면을 지정하고, 외관면에는 연마 제거량과 모서리 형상 보존을 함께 관리합니다. 블라스팅이 만든 균일한 무광이 기공이나 깊은 흠집의 제거를 뜻하지는 않습니다. 소결 상태의 측정값, 연마 후 값, 최종 표면처리 후 값을 분리해 공정 능력을 확인합니다.
9. 검사 조건과 성적서 항목을 미리 맞춥니다
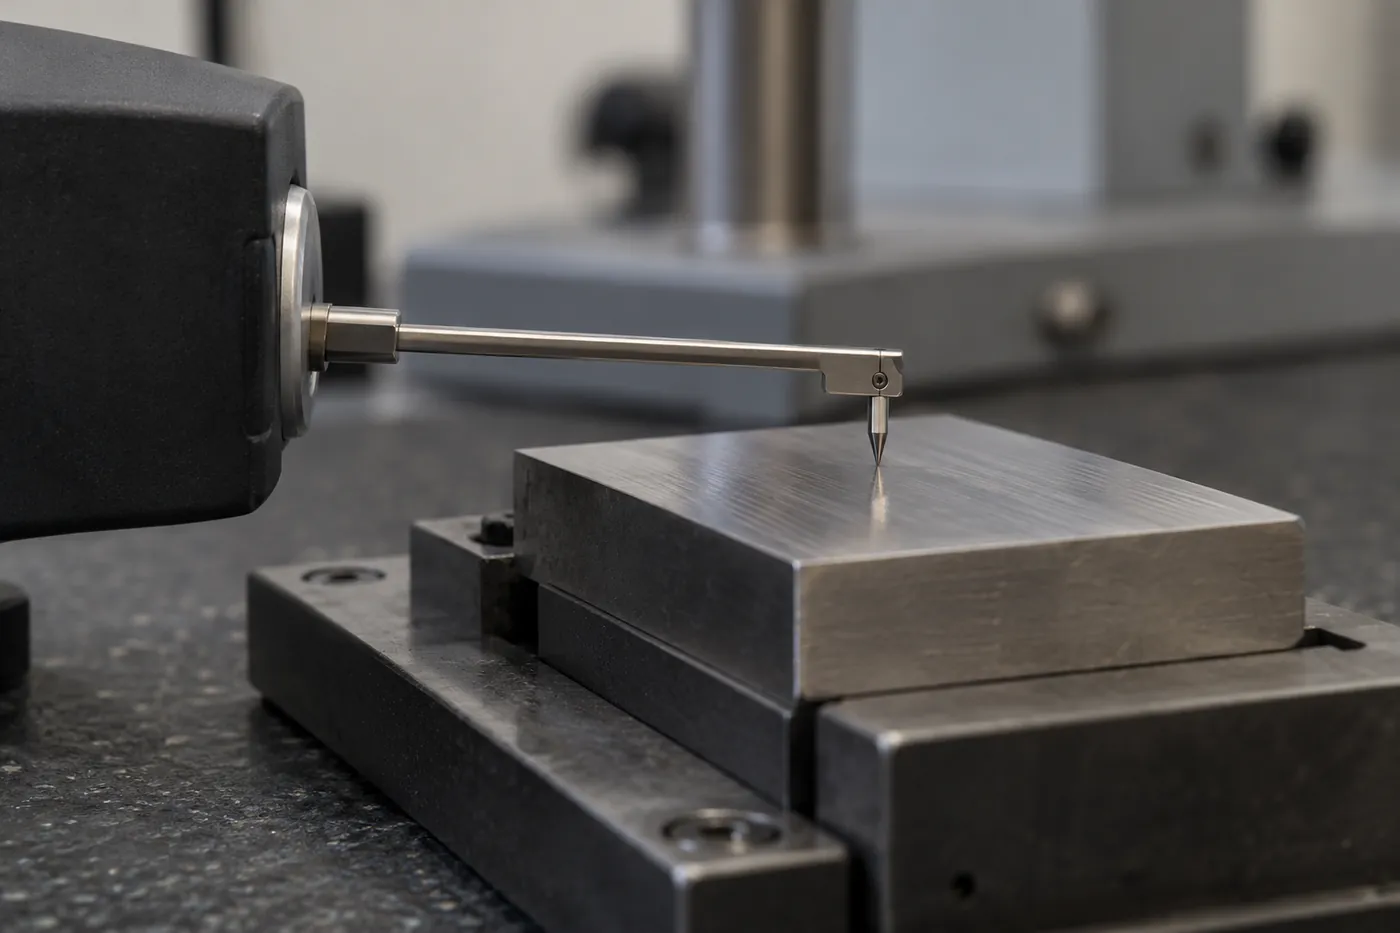
거칠기 검사는 측정 위치와 실제 확보 가능한 궤적을 확인하는 일부터 시작합니다. 씰 홈 바닥이나 좁은 단차면은 촉침 접근과 주행 길이가 제한됩니다. 평가 길이 외에 장비의 시작·종료 여유도 필요하므로 면 폭이 평가 길이와 같다고 측정이 가능한 것은 아닙니다.
짧은 면은 도면 작성 단계에서 평가 길이·구간 수·필터와 대체 측정 방법을 합의합니다. 측정자가 임의로 컷오프를 줄여 기존 한계값으로 판정하면 안 됩니다. 필요에 따라 Pt 같은 1차 단면 지표를 별도로 정의할 수 있지만, Pt를 기존 Ra·Rz 기준의 대용값으로 사용하지 않습니다. 대체 조건에는 그에 맞는 한계값과 검증 절차가 필요합니다.
| 합의 항목 | 정해야 할 내용 | 빠졌을 때 생기는 문제 |
|---|---|---|
| 측정 위치·방향 | 대상 면, 결에 대한 방향, 측정 개수 | 같은 부품이 측정자에 따라 다르게 판정됩니다. |
| 필터·측정 길이 | λc, 평가 길이, 줄인 길이를 쓰는 경우의 조건 | 같은 면의 값이 장비 설정에 따라 달라집니다. |
| 측정 방식 | 촉침식 또는 광학식, 촉침 끝 반경 | 방식이 다른 값을 서로 비교하게 됩니다. |
| 판정 규칙 | 최대값 규칙 또는 16% 규칙, 상한·하한, 결함 포함 여부 | 일부 측정값이 넘었을 때 합부 판단이 엇갈립니다. |
| 측정 시점 | 표면처리 전 또는 후, 세척 후 여부 | 처리로 바뀐 값을 가공 불량으로 오인합니다. |
측정 전에 이물·유막을 제거하고 부품을 안정적으로 고정하며 교정용 표준편으로 장비 상태를 확인합니다. 경사진 면이나 원통면에서는 레벨링·형상 제거 방법과 스키드 사용 여부도 기록합니다. 광학 측정의 결측점 보간이나 기공 제외는 결과를 바꿀 수 있으므로 처리 조건을 임의로 바꾸지 않습니다.
성적서에는 파라미터와 값, 적용 규격·판번호, 측정 위치·방향, 장비와 촉침·렌즈 조건, 필터, 평가 길이, 측정 개수와 판정 규칙을 남깁니다. 한계에 가까운 값은 반복 측정 결과와 불확도를 포함해 검토합니다. 이 정보가 있어야 다음 로트와 다른 공급자의 결과를 같은 기준으로 비교할 수 있습니다.
10. 도면에 적기 전에 기능별로 정리할 항목
| 면의 기능 | 먼저 정리할 조건 | 지시 후보 | 함께 정할 항목 |
|---|---|---|---|
| 정적 밀봉 | 씰 종류, 압축 방향, 유체와 압력 | 홈과 상대면의 Ra 상한, 필요 시 Rz | 흠집 방향·길이 기준, 처리 전후 기준 |
| 움직이는 밀봉 | 왕복·회전 속도, 윤활 조건 | 상대면의 Ra 상·하한, 재료비율 지표 | 결 방향, 나선 이송 자국 허용 여부 |
| 압입·끼워맞춤 | 필요한 유지력, 재조립 여부 | Rz 또는 Ra 상한 | 지름 공차와 함께 측정 조건 |
| 미끄럼·회전 | 상대 재료, 하중, 작동 횟수 | Ra·Rz, Rsk 또는 Rpk·Rk·Rvk | 상대 부품과의 반복 작동 시험 |
| 외관 | 관찰 조명과 거리, 마감 종류 | 공정 유지용 Ra 범위 | 승인 견본, 결 방향, 흠집·기공 기준 |
| 비기능면 | 조립 간섭, 청정도 | 일반 표면 기준 | 기능에 필요하지 않은 엄격한 값을 피합니다. |
제작을 검토할 때는 2D 도면과 3D 데이터에 기능면을 표시하고, 상대 부품, 씰 종류, 표면처리 순서, 외관 승인 기준, 도면이 따르는 표면 규격 체계를 함께 전달하면 가공 공정과 검사 방법을 구체적으로 정할 수 있습니다. 선반가공과 CNC 가공의 범위는 정밀선반가공과 CNC·MCT 가공 페이지에서 확인할 수 있습니다.
Specifying surface roughness on precision part drawings: Ra, Rz and their relation to appearance, sealing and contact
A single Ra value on a drawing does not define appearance, sealing and fit at the same time. A surface texture indication is an agreement on four things: the surface, the parameter, the measurement conditions and the acceptance rule. Surfaces with different functions need different questions. Each requirement should carry the conditions that make it measurable.
One precision part, such as a watch case, combines cosmetic faces, seal grooves, press-fit bores and internal walls. The same metal can scatter light evenly on a matte floor and reflect it along the tool path on a machined face. These micro-geometries also control leak paths, friction, wear and press-fit retention. Applying one value to every surface adds operations and inspection time, while critical surfaces may still miss the conditions that matter.
Roughness is separated from form and waviness by wavelength
Height deviations are divided into form error, waviness and roughness. Form covers bending, flatness and roundness. Waviness is a longer undulation from spindle run-out, vibration or coarse tool paths. Roughness is the shortest-wavelength texture left by the tool nose, feed marks, abrasive grains or blasting media.
Instruments process the profile using form removal and filters. The L-filter nesting index Nic in ISO 21920 corresponds to the familiar cut-off λc. Filtering attenuates components through a transmission characteristic rather than separating all wavelengths at a sharp boundary. The S-filter and form-removal method also affect the result. Sealing and cosmetic surfaces may need separate flatness, roundness or waviness requirements.
Ra and Rz summarise different profile information
Ra is the arithmetic mean of absolute roughness-profile deviations from the mean line. It supports process monitoring but does not describe scratch direction or distinguish peaks from valleys. ISO 21920 evaluates Ra over the evaluation length rather than averaging separately calculated values from sampling lengths.
Rz averages peak-to-valley heights of specified sections. Rp, Rv and Rz remain section-based exceptions under ISO 21920. Rt is the highest-to-lowest difference over the entire evaluation length and is not interchangeable with Rz. Separate local-defect requirements may still be necessary.
There is no universal Ra-to-Rz conversion. Periodic marks, sparse peaks and deep valleys can have the same Ra with different Rz values. Ratios obtained from one process must not be transferred to a different material, process, bandwidth or drawing.
Check which Rz the drawing means
ISO Rz since 1997 is the mean maximum height. The 1984 ISO Rz and the former JIS Rz were a ten-point height, now called RzJIS. Older Korean or Japanese drawings and instrument settings should be checked before values are compared.
Shape and material-ratio parameters
Rsk shows whether peaks or valleys dominate. The material ratio Rmr(c) gives the proportion of material at a stated cut depth. Rpk, Rk and Rvk split the material ratio curve into peak, core and valley zones. They suit plateau surfaces such as honed and polished bores.
The interactive model in the Korean section compares six synthetic surfaces and two orthogonal traces. Peaky and plateau examples have matching mean absolute height on the reference X trace, but different section heights and skewness. Parallel tracing of the turned surface captures much less variation. The dimensionless model indices use exaggerated height and simplified processing, not an ISO-compliant instrument simulation. A pair of short traces on a nominally non-directional surface may still differ.
Measurement conditions change the verdict
Under ISO 4288, non-periodic profiles used default cut-offs by Ra range. Above 0.006 to 0.02 µm, λc was 0.08 mm. Above 0.02 to 0.1 µm, it was 0.25 mm. Above 0.1 to 2 µm, it was 0.8 mm. Above 2 to 10 µm, it was 2.5 mm, and above 10 to 80 µm, 8 mm.
Legacy evaluation lengths generally comprise five cut-offs, with prescribed stylus and sampling conditions. Legacy periodic surfaces used RSm for cut-off selection. ISO 21920-3 derives default settings from the drawing tolerance or an explicit class, without that periodic/non-periodic distinction. Sc1–Sc5 use Nic 0.08, 0.25, 0.8, 2.5 and 8 mm, and evaluation lengths 0.4, 1.25, 4, 12.5 and 40 mm. Class-selection tolerance boundaries depend on the parameter; an Ra table must not be used as an Rz table.
Tracing direction
A perpendicular trace generally captures greater variation on a directional surface, but an explicitly specified direction takes priority. Crossed lays do not imply a universal 45-degree trace. Define relevant directions, locations and which values enter the acceptance decision, particularly for concentric and radial patterns.
From the 16 % rule to the max rule
The legacy default for upper limits was the 16% rule, while a max indication invoked the maximum rule. The 16% rule concerns the distribution of values on the specified surface and a prescribed verification procedure. It does not allow 16% defective parts in a production lot or justify an arbitrary sampling rule.
ISO 21920-1 makes the max rule the default. The 16 % rule must now be indicated explicitly. Drawings made under the previous standards are still evaluated under those standards. The same “Ra 0.8” can therefore mean different acceptance criteria.
Guidance for the earlier system excluded surface imperfections from the evaluated profile; newer guidance requires them to be considered in the inspection decision. Location-to-location variation and measurement uncertainty are different issues. A published percentage of typical variation is not a universal tolerance allowance. Near-limit results require attention to calibration, repeatability, location and the agreed rule.
Profile and areal values
Ra and Rz are profile parameters; Sa and Sz are areal parameters. Sa cannot be substituted for an Ra tolerance. Current Sz describes maximum areal height. Optical instruments can also provide an extracted profile for R parameters if processing conditions are appropriate. Instrument principle and parameter type are separate choices.
Optical results depend on lateral resolution, slope, reflectivity and missing-data treatment. Stylus results depend on tip geometry and force, including access to narrow valleys and possible marking of soft surfaces. Neither method always reads higher or is always more accurate. Compare equivalent bandwidths and resolutions.
The drawing symbol carries the value and the conditions
The basic symbol states whether any process is allowed, removal is required or removal is not permitted. Around it sit the first and second requirements, the manufacturing method, the lay symbol and the machining allowance.
The symbol diagram explains the legacy ISO 1302 arrangement. ISO 21920-1 uses a distinguishing symbol for its specification system. Do not mix a legacy symbol with assumed new rules. Existing drawings remain tied to their standards and revision history. State the standard, edition and any deviations from defaults; a KS reference also needs its precise designation and edition.
Sealing surfaces: groove, counterface and scratch direction
Compressed elastomer conforms to surface texture, but a continuous valley may remain a leak path. Moving applications also involve friction, lubricant retention and wear. The appropriate range depends on material, movement, pressure, fluid and temperature.
The second interactive model in the Korean section presses an O-ring section onto a counterface and lets the lay direction, roughness level and seal compression be switched. Grooves running along the seal stay closed, while grooves crossing the contact band that the elastomer cannot fill are highlighted as open paths. It is an explanatory model with exaggerated heights, not a prediction for a specific seal.
Separate counterface, groove and assembly requirements
One O-ring design guide gives Ra ≤ 0.4 µm, Rz ≤ 1.6 µm and Rt ≤ 2.5 µm for radial dynamic mating surfaces, with spiral-free grinding. Its corresponding groove flanks and groove diameter allow Ra ≤ 1.6 µm, Rz ≤ 6.3 µm and Rt ≤ 10 µm. Assembly lead-in chamfers have the example limits Ra ≤ 0.8 µm and Rz ≤ 6.3 µm.
These are different surfaces in the same guidance, not common acceptance values for watch water resistance or every static seal. Gas, vacuum, static and pulsating-pressure applications require their own conditions. There is no universal lower roughness limit for all dynamic seals.
Unit conversion does not convert RMS into Ra
One microinch equals 0.0254 µm, but surface-height RMS normally denotes Rq. Writing 16 µin RMS as 0.4064 µm Ra changes the parameter as well as the unit. For the same profile, Rq is not smaller than Ra, but the ratio depends on the distribution. Confirm the source definition and convert units within the same parameter.
Scratch direction
A continuous scratch across the contact width can connect the pressurised and unpressurised sides. A mark following the groove is not automatically acceptable at any depth. Consider seal compression, width, hardness and pressure, and verify the actual assembly.
Axial scratches on cylindrical counterfaces and radial scratches in face-seal grooves are particularly harmful. A helical feed lead can transport fluid under a rotating seal. Such surfaces need scratch limits and a lay requirement in addition to an Ra limit. Some seal makers also describe dynamic counterfaces with Rmr and Rpk/Rk/Rvk. Because anodising, plating and PVD change roughness and dimensions, state whether the value applies before or after treatment.
Fits and sliding surfaces: peaks touch first and wear first
Contact measurements are affected by asperities and contact conditions. Assembly flattens or shears asperities while the bodies deform. Not all measured interference remains available to generate contact pressure. Specify roughness together with diameter tolerance, wall thickness and material.
Calculations associated with DIN 7190-1:2017 use a smoothing allowance based on Rz. A common diametral form is ΔU ≈ 0.4 × (Rz of shaft + Rz of bore); earlier editions used a different factor. Both mating surfaces and the standard edition must be identified.
For an illustrative 20 µm diametral interference and Rz values of 4 and 6 µm, the allowance is 4 µm and corrected interference is 16 µm. Do not mix diametral and radial formulations. This empirical allowance does not establish retention of a thin case, coated interface or repeatedly assembled joint. Thermal expansion, deformation and friction require separate consideration.
Sliding and rotating surfaces
Initial peak wear in button shafts and slide rails can change clearance. Friction also depends on the mating material, lubrication, load and speed. A smoother surface does not always provide lower friction. Consider lubricant retention and adhesion, then verify the actual assembly through repeated operation.
Critical sliding surfaces may need Rz, Rsk or material-ratio parameters as well as Ra. These values describe limited measurement areas and do not replace running-in and durability tests with the actual mating materials.
Cosmetic surfaces: Ra maintains the process
Bead-blasted matte, hairline and mirror-polished finishes reflect light very differently on the same metal. Matte and hairline surfaces may overlap in Ra. One scatters light in all directions; the other spreads it perpendicular to the lay.
Cosmetic surfaces are therefore accepted with approved samples, viewing distance and lighting, and limits for scratches, dents and pores. Ra confirms that the process is repeated consistently.
Mirror finishes
Mirror appearance depends on image clarity, residual abrasive lines, waviness and local defects. Gloss measurement can complement agreed visual comparison. A low Ra does not guarantee a clear reflection. Mirror texture is measurable, but the method must suit the noise floor, resolution and risk of stylus marking. On MIM components, polishing may reveal pores below the original surface.
Manufacturing process and roughness are decided together
For turning, the theoretical roughness follows from the feed f (mm/rev) and tool nose radius r (mm): Rt,th ≈ f²/(8r) and Ra,th ≈ f²/(32r). This geometric approximation excludes built-up edge, vibration, elastic recovery and tool wear.
With f = 0.10 mm/rev and r = 0.4 mm, Rt,th ≈ 3.1 µm and Ra,th ≈ 0.78 µm. Halving the feed reduces both to one quarter, about 0.78 µm and 0.20 µm. Actual surfaces are often rougher, so trial machining is required.
Halving the feed quarters the geometric terms, but actual improvement need not follow that ratio. Minimum chip thickness, edge condition, built-up edge and vibration also matter. Trial machining determines whether a finer requirement needs changed tooling, better support or an added grinding, lapping or polishing step.
Typical ranges overlap
Typical ranges are roughly 0.2–6.3 µm for turning and boring, 0.8–6.3 µm for milling and 0.03–1.6 µm for grinding. Honing gives about 0.06–0.8 µm and lapping about 0.015–0.4 µm. Feed, tool, lubrication and material can move results outside these bands.
MIM texture depends on powder size and shape, mould finish, debinding, sintering, shrinkage and pores. Fine powder can help texture transfer but does not by itself guarantee Ra. Plan allowances and datums for sealing and fitting faces. Polishing removal must preserve edges; blasting may make appearance uniform without removing pores or deep scratches. Keep as-sintered, polished and finally treated results separate.
Agree on inspection conditions in advance
Confirm both stylus access and travel. The instrument requires start and end allowance beyond the evaluation length, so a land of that width may still be too short. Agree shorter lengths, section count, filters or alternative methods before acceptance. Do not shorten the cut-off to obtain a passing value. Pt may be separately specified but cannot replace an existing Ra or Rz limit. An alternative method needs its own limit and validation.
Clean and support the part, and check the instrument using a suitable reference. Document levelling, form removal and skid conditions where relevant. Optical interpolation or exclusion of pores can change the result and must not be altered arbitrarily.
Reports should identify the parameter and value, standard and edition, locations and directions, instrument and stylus or lens, filters, evaluation length, measurement count, treatment stage and decision rule. Near-limit results require repeatability and uncertainty to be considered. Sealing, retention and durability need separate functional tests.
Items to organise before writing the indication
- Static seals: seal type, compression direction, fluid and pressure; groove and counterface limits with scratch rules.
- Dynamic seals: speed, lubrication and lay; upper and lower limits or material-ratio parameters.
- Press fits: roughness linked to the diameter tolerance.
- Sliding parts: Rz, Rsk or Rpk/Rk/Rvk, verified with cycle tests.
- Cosmetic surfaces: a process-control Ra range with approved samples and defect limits.
- Non-functional surfaces: general requirements only.
When requesting a quotation, mark functional surfaces on the 2D drawing and 3D data. Add the mating parts, seal type, surface treatment sequence, cosmetic acceptance criteria and the surface texture standard the drawing follows. The machining process and inspection method can then be defined precisely.
추가 정보
기술 요약
표면 거칠기 지시는 파라미터와 한계값만이 아니라 측정 방향, 컷오프와 평가 길이, 판정 규칙, 표면처리 전후 기준을 함께 정하는 판정 약속입니다. Ra는 평균적인 거칠기와 공정 안정성을, Rz는 봉우리와 골의 최대 높이를, Rsk와 재료비율 지표는 높이 분포의 형태를 보여 줍니다. 밀봉면, 압입면, 미끄럼면, 외관면은 확인할 형상이 다르므로 기능별로 다른 지시가 필요합니다.
핵심 포인트
- Ra와 Rz 사이에는 모든 표면에 통하는 고정 환산식이 없습니다.
- 방향성이 있는 표면은 결에 직각으로 측정하며, 방향이 바뀌는 면은 위치와 방향을 명시합니다.
- 판정 규칙의 기본값이 ISO 4288의 16% 규칙에서 ISO 21920-1의 최대값 규칙으로 바뀌었습니다.
- 씰 접촉 폭을 가로지르는 흠집은 평균 거칠기와 별도로 기준을 정합니다.
- 압입부는 봉우리가 눌리며 유효 간섭량이 줄어드는 점을 지름 공차와 함께 검토합니다.
- 외관면은 승인 견본과 결함 기준으로 판정하고 Ra는 공정 유지 지표로 씁니다.
- 표면처리 전후 어느 상태의 값인지 도면에 적습니다.
설계 검토에 필요한 입력 정보
- 기능면의 위치와 역할, 상대 부품과 재료를 정리합니다.
- 씰 종류, 압축 방향, 유체·압력, 움직임 여부를 정리합니다.
- 압입부의 필요한 유지력과 재조립 여부를 정리합니다.
- 외관면의 마감 종류, 승인 견본, 관찰 조건을 정리합니다.
- 아노다이징·도금·PVD 등 표면처리의 종류와 순서를 정리합니다.
주요 용어
| 용어 | 의미 |
|---|---|
| 컷오프 λc | 거칠기와 파상도를 나누는 필터의 기준 파장입니다. |
| 평가 길이 | 거칠기 값을 계산하는 전체 측정 길이입니다. |
| 결(lay) | 가공 자국이 주로 향하는 방향입니다. |
| 재료비율 | 특정 깊이에서 재료가 차지하는 길이의 비율입니다. |
| 왜도 Rsk | 높이 분포가 봉우리 쪽과 골 쪽 중 어디로 치우쳤는지 나타내는 값입니다. |
| 16% 규칙 | 지정 표면의 측정값 분포와 규정된 절차에 관한 규칙입니다. 로트 불량품 16% 허용 기준이 아닙니다. ISO 4288 체계의 기본이었고, ISO 21920-1에서는 따로 표시해야 합니다. |
| 최대값 규칙 | 모든 측정값이 한계를 넘지 않아야 하는 판정 규칙입니다. ISO 21920-1의 기본 규칙입니다. |
Ra 0.8과 Rz 3.2는 같은 표면을 뜻합니까?
같은 표면을 뜻하지 않습니다. Ra와 Rz의 비율은 단면 형상에 따라 달라지며 고정 환산식이 없습니다. 기능에 필요한 파라미터를 직접 지시하고, 두 값이 모두 필요하면 각각의 한계값과 조건을 적습니다.
거칠기 값을 작게 지시할수록 품질이 좋아집니까?
항상 그렇지는 않습니다. 필요 이상으로 작은 값은 공정 수와 검사 시간을 늘리고, 움직이는 씰의 상대면처럼 일정한 거칠기가 필요한 면도 있습니다. 기능이 요구하는 범위를 정하는 것이 먼저입니다.
도면에 측정 조건을 적지 않으면 어떻게 판정합니까?
도면이 참조하는 규격의 기본 조건이 적용됩니다. ISO 4288 체계는 16% 규칙이, ISO 21920 체계는 최대값 규칙이 기본이므로 어느 체계를 따르는지 밝혀 두어야 합니다. 작은 면의 길이·필터를 바꾸면 판정 조건도 달라집니다. 대체 조건과 그에 맞는 한계값을 사전 합의하고, Pt나 Sa를 기존 Ra·Rz 기준에 대입하지 않습니다.
광학 측정기의 Sa 값을 Ra 대신 써도 됩니까?
그대로 바꿔 쓸 수 없습니다. Sa는 면 전체를 대상으로 한 영역 파라미터이고 Ra는 한 단면의 파라미터이며, 필터와 정의가 다릅니다. 영역 측정을 판정 기준으로 쓰려면 도면에 S 파라미터와 조건을 지시합니다.
외관면에 Ra만 지시해도 됩니까?
외관 품질을 Ra만으로 정하기는 어렵습니다. 결 방향, 반사 상태, 흠집과 기공은 Ra에 잘 드러나지 않으므로 승인 견본과 관찰 조건, 결함 기준을 함께 정합니다.
표면처리 후의 거칠기는 어떻게 지시합니까?
아노다이징, 도금, PVD는 거칠기와 치수를 바꿀 수 있습니다. 도면 값이 처리 전 가공면 기준인지 처리 후 완성면 기준인지 명시하고, 필요하면 두 단계의 값을 따로 정합니다.
RMS와 Ra는 단위를 바꾸면 같은 값이 됩니까?
아닙니다. µin에서 µm로 바꾸는 것은 단위 변환이지만, RMS(Rq)와 Ra는 서로 다른 계산식의 파라미터입니다. 원문의 정의를 확인하고 해당 파라미터 안에서 단위만 환산합니다.
표면 거칠기 성적서에서 반드시 확인할 항목
규격·판번호, 파라미터, 필터와 평가 길이, 측정 위치·방향, 촉침 또는 광학 조건, 측정 개수, 표면처리 전후 기준과 판정 규칙을 함께 확인합니다. 실제 기능은 밀봉 시험·압입 유지력·반복 작동 시험 등으로 별도 검증합니다.
관련 기술자료
- CNC·MCT 정밀가공 — 기능면의 가공 순서와 치수 확인 범위를 볼 수 있습니다.
- 정밀선반가공 — 원통·단차·홈 형상의 선삭 범위를 확인할 수 있습니다.
- 시계 방수 설계와 정밀 밀봉 구조 — 씰 홈과 압축 조건을 함께 살펴볼 수 있습니다.
- MIM 경면 품질 — 경면에서 드러나는 미세 기공과 연마 공정을 다룹니다.
- 알루미늄 아노다이징 색차 — 표면 상태와 처리 후 외관의 관계를 다룹니다.
관련 키워드: 표면 거칠기, 표면 조도, Ra, Rz, Rsk, 재료비율, 컷오프, 평가 길이, 16% 규칙, 결 방향, O링 홈 거칠기, 압입 간섭량, 외관 승인 견본, 선삭 이론 거칠기
관련 태그

Related posts
시계 스프링바 제조: 튜브·핀·숄더 가공과 스프링 선정, 반복 압축·부식 피로 검사
명품 무브먼트 마감: 앵글라주·블랙 폴리싱·제네바 스트라이프의 정밀 제조
3축 가공과 5축 가공: 공구 접근·셋업·정밀도와 제조 원가 비교
외장 SSD 케이스: 알루미늄 방열 구조와 정밀가공 설계
