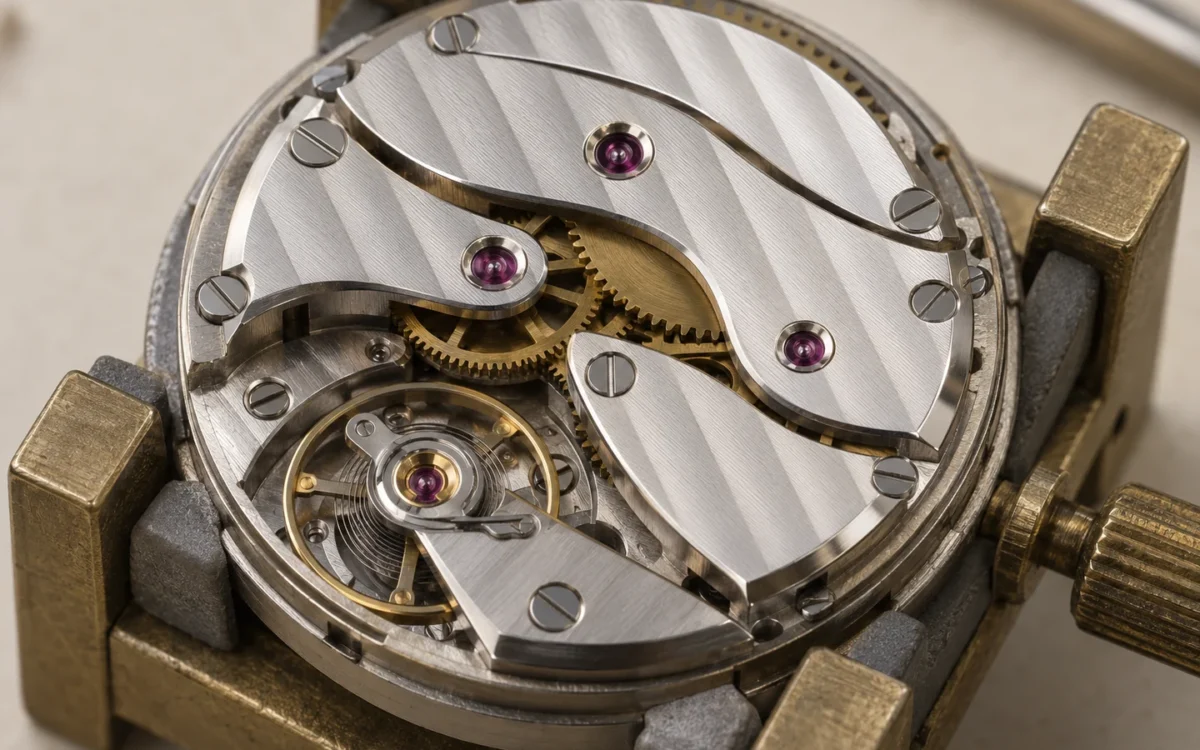
명품 무브먼트 마감: 앵글라주·블랙 폴리싱·제네바 스트라이프의 정밀 제조
명품 무브먼트 마감: 앵글라주·블랙 폴리싱·제네바 스트라이프의 정밀 제조
무브먼트 마감은 작은 금속부품의 면과 모서리에 서로 다른 빛을 만드는 기술입니다. 브리지의 가느다란 경면 테두리, 각도에 따라 검게 보이는 강철 평면, 넓은 면을 가로지르는 줄무늬는 각각 다른 공정에서 나옵니다. 완성도를 결정하는 것은 광택의 양보다 형상과 치수를 보존하면서 의도한 반사를 재현하는 능력입니다.
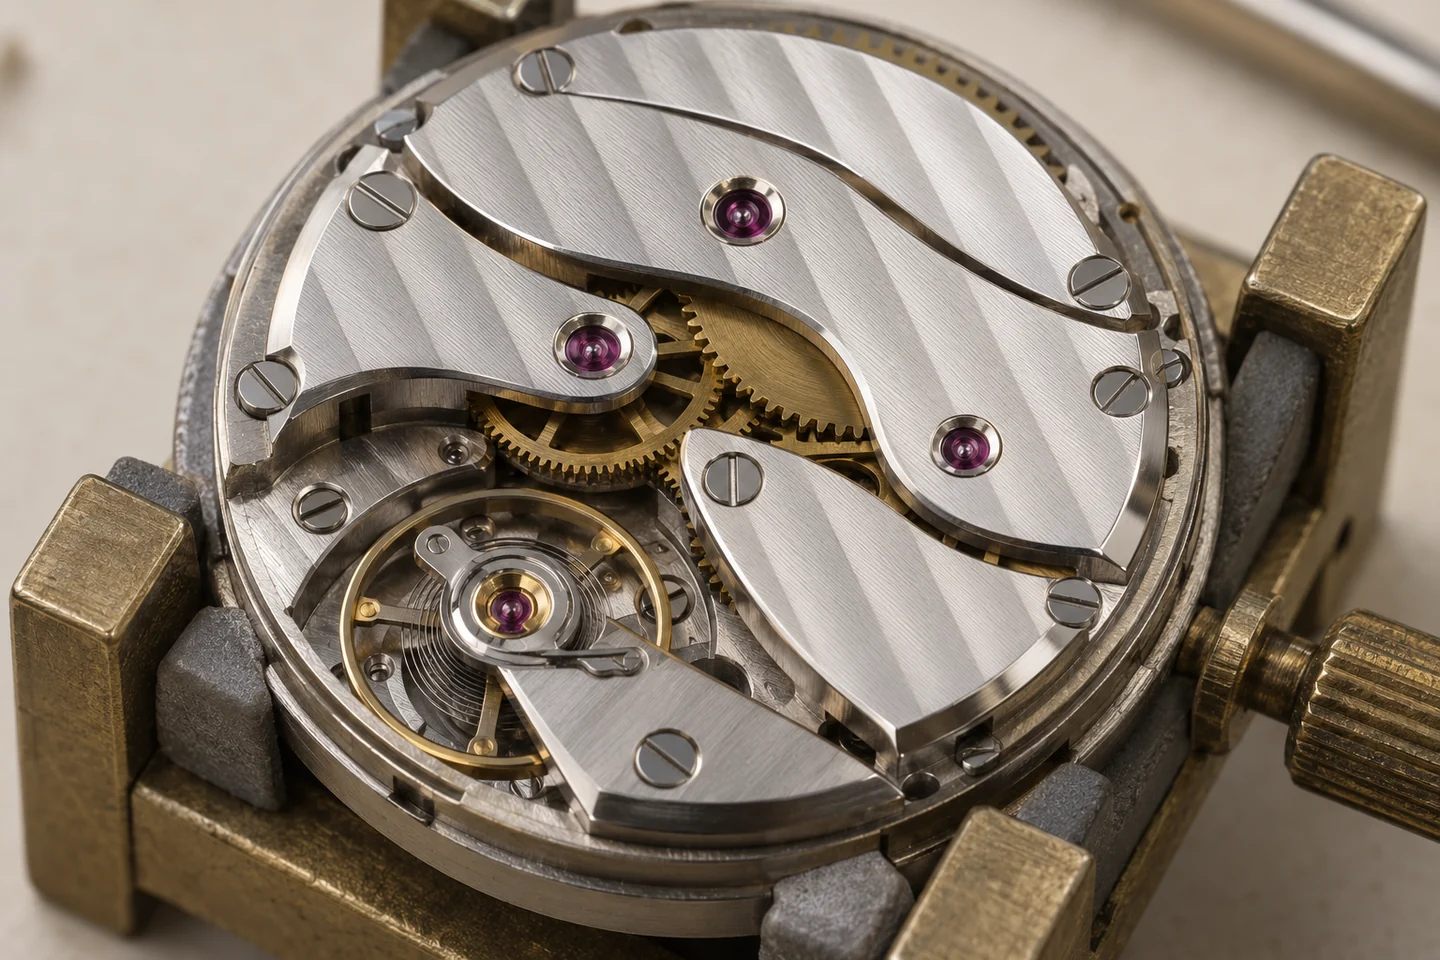
1. 무브먼트 마감의 출발점: 장식면과 기능면의 구분
브리지와 메인플레이트는 기어와 축을 정해진 위치에서 지지하는 구조물입니다. 외관에 드러나는 넓은 면에는 장식을 적용할 수 있지만, 같은 부품 안의 보석 안착부, 위치결정 홀, 나사 좌면, 조립 접촉면은 각자의 기능을 유지해야 합니다. 한 부품 전체를 같은 압력과 같은 도구로 연마하는 방식으로는 이 요구를 충족하기 어렵습니다.
예를 들어 브리지의 윗면에 아름다운 결을 만들었더라도 아랫면의 기준 높이가 바뀌면 조립 관계가 달라집니다. 보석이 들어가는 홀 입구를 과도하게 다듬으면 지정된 안착 형상을 훼손할 수 있습니다. 장식할 영역, 형상을 유지할 영역, 별도 표면 요구를 적용할 영역을 먼저 나누는 이유입니다.
| 마감 | 주된 적용 위치와 표현 | 제조 관점의 핵심 |
|---|---|---|
| 앵글라주 | 상면과 측면 사이의 경사면에 연속적인 반사선을 만듭니다. | 베벨의 폭과 단면, 곡률 변화 및 내·외각의 윤곽을 관리합니다. |
| 블랙 폴리싱 | 주로 강철 부품의 작은 평면이 특정 관찰 조건에서 검정 또는 밝은 은색으로 보입니다. | 평면 형상과 미세 표면 상태, 모서리 보존을 함께 관리합니다. |
| 제네바 스트라이프 | 브리지 등의 넓은 장식면에 반복적인 띠 모양의 결을 형성합니다. | 결의 방향, 간격, 시작·종료 위치와 부품 사이의 정렬을 정합니다. |
| 페를라주 | 작은 원형 흔적을 겹쳐 비늘 같은 무늬를 만듭니다. | 도구 접촉, 원의 크기와 중첩, 홀 주변의 경계를 관리합니다. |
이들 마감은 기계식 시계의 표면을 설명하는 서로 다른 언어입니다. 줄무늬가 있다는 이유만으로 특정 인증을 받았다고 판단하거나, 장식이 많을수록 시간 정확도가 높다고 해석해서는 안 됩니다. 장식 품질, 기능면 품질, 완성 시계의 성능은 연결되어 있지만 각각 확인해야 하는 항목입니다.
3D에서는 브리지의 넓은 면, 외곽 베벨과 기능 홀을 구분하고 조명 방향에 따른 반사를 비교할 수 있습니다. 형상과 빛의 관계를 설명하는 모델이며, 표시된 표면은 실제 측정한 거칠기나 특정 칼리버의 제작 도면을 나타내지 않습니다.
2. 절삭가공이 만드는 형상과 마감 공정이 남겨야 할 형상
가공 단계에서는 외곽선, 두께, 홀 위치와 단차 같은 기하형상을 만듭니다. 이후의 마감 단계에서는 공구 자국과 버를 정리하고, 각 영역에 필요한 질감과 반사를 형성합니다. CNC와 수작업은 서로 배타적인 방식이 아닙니다. 재현성 있는 기초 형상과 국부적인 표면 작업을 어떻게 연결하느냐가 중요합니다.
깊은 가공 흔적을 최종 폴리싱으로 모두 제거하려면 주변의 정상적인 면까지 많이 깎일 수 있습니다. 따라서 원재료 상태, 황삭과 정삭, 열처리 또는 표면처리의 순서를 검토하고 마감에 적합한 중간 형상을 준비합니다. 얇은 부품은 고정력에 의해 휠 수 있으므로 가공 중의 평면과 고정을 해제한 뒤의 평면도 구분해야 합니다.
마감 여유는 모든 면에 같은 양을 남기는 개념이 아닙니다. 상면, 베벨, 측면과 기능 홀의 최종 요구가 다르기 때문입니다. 완성 상태의 도면에서 역으로 필요한 중간 치수를 정하고, 연마가 허용되지 않는 위치는 지그와 작업 경로로 보호합니다.
3. 앵글라주: 모서리를 제거하는 공정에서 연속적인 반사선으로
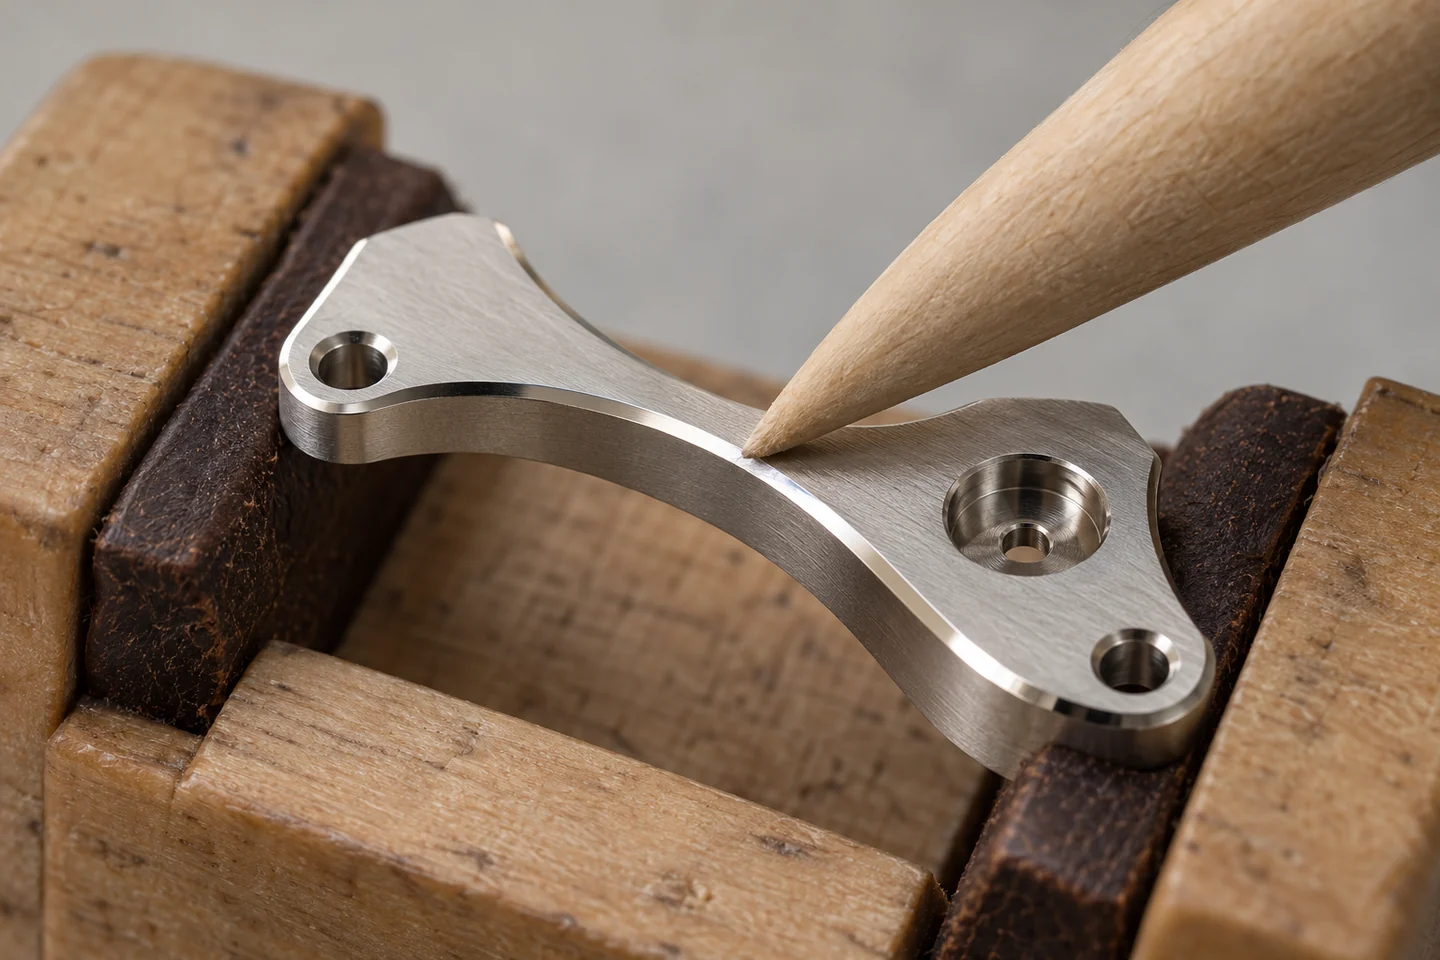
앵글라주(anglage)는 부품의 모서리에 경사면을 만들고 그 면을 다듬는 마감입니다. 단순한 버 제거와 비교하면 베벨의 폭, 단면 형상, 표면 결, 곡선과 모서리의 연결을 의도적으로 통제한다는 점이 중요합니다. 경사면의 법선 방향이 달라지면 같은 조명에서도 밝기가 바뀌므로, 작은 윤곽 차이가 반사선의 끊김으로 드러납니다.
베벨 폭과 단면 형상의 관리
베벨이 일정해야 하는 구간에서는 위에서 본 폭과 실제 단면을 함께 살핍니다. 상면의 높이가 고르지 않거나 측면이 기울어져 있으면 같은 도구 자세로 작업해도 폭이 달라질 수 있습니다. 넓은 상면과 좁은 베벨의 경계가 흐려지는 현상은 과도한 연마나 유연한 도구의 감김과 연결해 점검할 수 있습니다.
평면형 베벨과 의도적으로 볼록하게 만든 베벨은 반사 특성이 다릅니다. 어느 형상이든 도면과 마감 기준에 맞는 결과가 우선입니다. 특정 각도나 폭을 모든 스위스 시계에 공통인 기준으로 제시할 수는 없습니다. 외곽 곡률과 남아 있는 두께도 함께 고려해야 합니다.
직선·곡선·안쪽 모서리의 공구 접근
직선은 도구의 접촉 폭과 이동 방향을 유지하기 비교적 쉽습니다. 곡선에서는 국부적인 접선 방향이 계속 변하고, 안쪽 모서리는 도구가 들어갈 공간이 좁아집니다. 도구의 끝 형상과 작업 방향을 바꾸지 않으면 코너가 둥글어지거나 특정 위치만 많이 제거될 수 있습니다.
특히 날카롭게 만나는 안쪽 모서리는 인접한 두 경사면의 만남을 보존해야 합니다. 회전 도구의 크기와 접근 방향에 제약이 있으므로 국부적인 수작업이 필요할 수 있습니다. 다만 사진에서 날카로운 코너가 보인다는 사실만으로 전체 공정이 수작업이었다고 판정하지는 않습니다.
형상 정리와 최종 광택의 분리
먼저 버와 큰 불균일을 정리하고, 이어 이전 단계의 흔적을 줄여 마지막 반사를 만듭니다. 단계가 바뀔 때에는 부품과 도구를 세척해 큰 입자가 미세 연마 단계로 섞이지 않게 합니다. 최종 광택 작업을 오래 반복하는 것보다 앞 단계에서 균일한 형상을 확보하는 편이 재작업을 줄이는 데 유리합니다.
4. 블랙 폴리싱: 검정 코팅 없이 검게 보이는 평면
블랙 폴리싱(poli noir)은 표면에 검정색을 입히는 공정이 아닙니다. 평면과 미세 표면 상태를 정밀하게 다듬어 빛이 특정 방향으로 반사되도록 만드는 마감입니다. 관찰자에게 밝은 광원의 반사가 들어오면 밝아지고, 다른 방향이나 어두운 주변 환경을 반사하면 어둡게 보입니다.
그래서 같은 부품도 시계 또는 광원의 각도를 바꾸면 검정에서 회색, 밝은 은색으로 인상이 달라집니다. 검게 찍힌 사진 한 장은 그 자체로 평탄도나 거칠기의 성적서가 아닙니다. 광원 크기, 주변의 검정 차광판, 노출과 관찰 방향을 함께 고려해야 합니다.
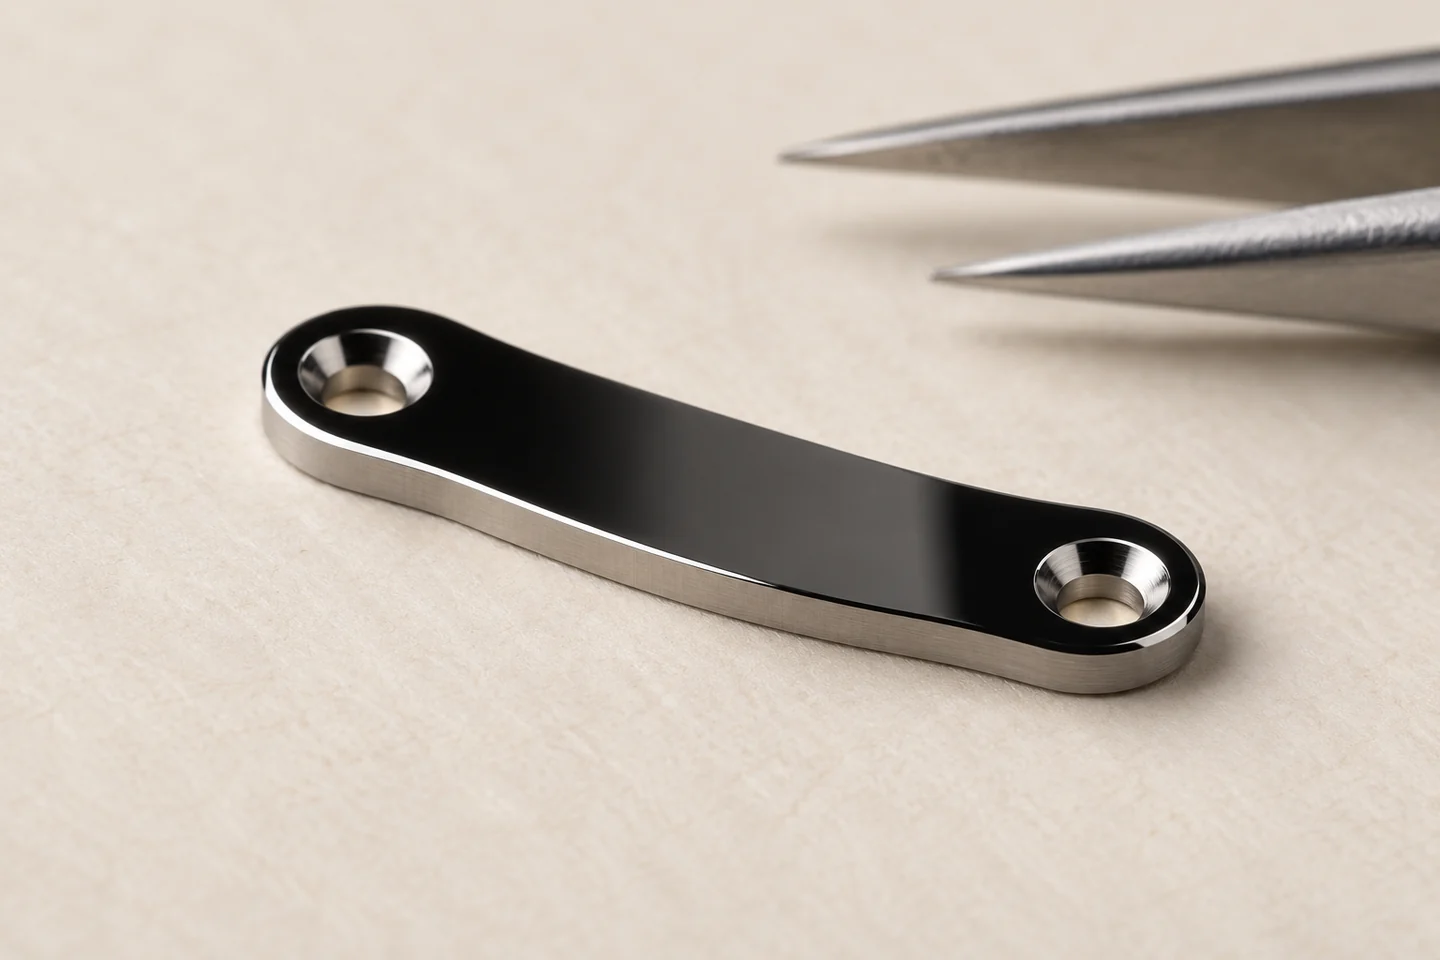
평면 형상과 미세 표면 상태의 동시 관리
작은 강철 부품을 지지한 상태에서 평판과 연마재를 이용해 표면을 다듬는 방식이 활용됩니다. 연마판의 상태, 부품의 자세, 압력과 이동 경로가 결과에 영향을 줍니다. 접촉이 한쪽에 집중되면 광택은 생겨도 면이 기울어지거나 가장자리가 둥글어질 수 있습니다.
표면 거칠기는 미세한 높낮이를, 평탄도는 평가하는 면 전체의 기하형상을 다룹니다. 미세 흠집이 적어도 큰 면이 휘어 있을 수 있고, 평면이 양호해도 미세 스크래치가 빛을 퍼뜨릴 수 있습니다. 두 요구는 한 가지 광택 수치로 대체되지 않습니다.
이상적인 거울 반사에서 입사각과 반사각은 표면의 법선을 기준으로 같습니다. 실제 금속에서는 미세한 경사 분포와 흠집, 재질의 광학 특성이 반사광 분포에 영향을 줍니다. 따라서 반사 방향을 바꾸어 외관을 비교하는 관찰과 표면 형상을 측정하는 검사는 서로 보완하는 방법입니다.
나사 머리와 슬롯의 경계
나사 머리에서는 상면뿐 아니라 외주와 슬롯 입구의 정리가 전체 인상을 결정합니다. 상면을 연마하면서 슬롯 모서리를 무너뜨리거나 체결 도구가 닿는 형상을 바꾸면 외관과 사용성이 함께 나빠질 수 있습니다. 마감 후 조립에서도 드라이버 끝의 폭과 두께, 청결 상태가 맞아야 완성한 면을 보존할 수 있습니다.
5. 제네바 스트라이프: 넓은 면에 만드는 방향성 있는 반사
제네바 스트라이프(Côtes de Genève)는 브리지와 플레이트 등 장식면에 띠 모양의 결을 반복해 만드는 기법입니다. 도구의 회전과 이동, 표면 접촉 및 다음 경로로의 이동을 통해 일정한 시각적 리듬을 형성합니다. 곧은 띠와 원형 배치 등 표현 방식은 설계에 따라 달라집니다.
줄무늬는 인쇄한 선처럼 평면 위에 색만 바꾸는 것이 아니라, 표면에 형성된 미세한 결의 방향과 반사 차이로 읽힙니다. 도구 재질과 형상, 연마재, 접촉 압력, 이송과 경로 간격을 함께 조절해야 합니다. 띠가 보인다는 사실만으로 깊이나 공정 조건을 사진에서 역산할 수는 없습니다.
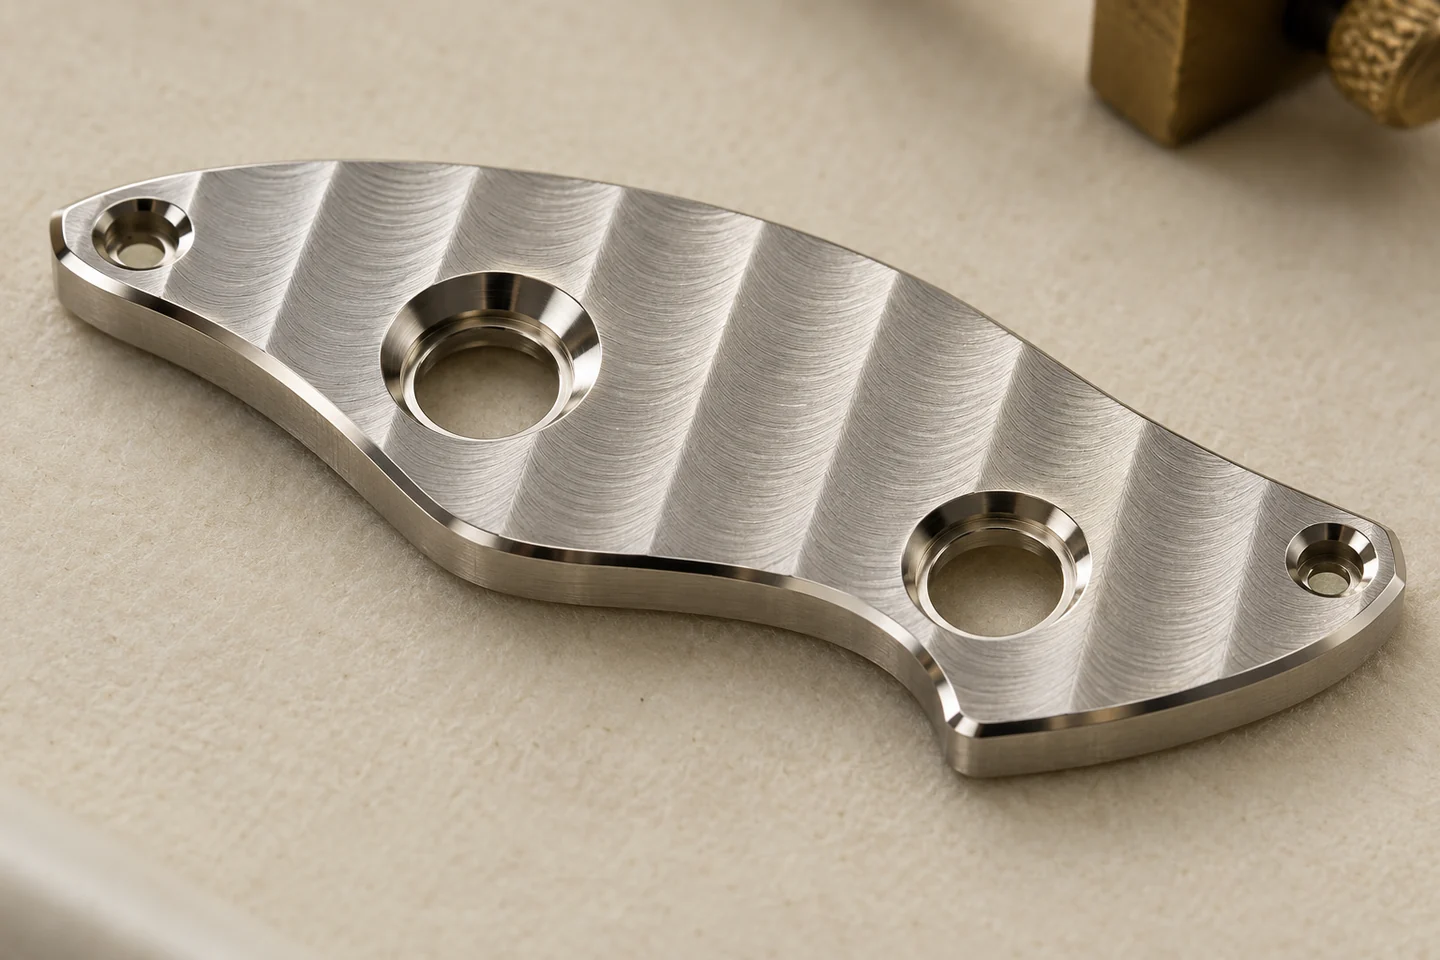
분리된 브리지 사이의 무늬 정렬
여러 브리지가 조립된 뒤 하나의 줄무늬처럼 보이도록 하려면 각 부품에 같은 장식 기준을 전달해야 합니다. 개별 부품의 외곽을 기준으로 무늬를 시작하면 조립했을 때 띠가 어긋날 수 있습니다. 장식용 지그의 위치결정, 조립 위치와 무늬 기준의 관계를 공정 계획에 포함합니다.
홀과 나사 자리, 외곽 베벨 부근에서는 도구의 접촉 면적이 달라집니다. 시작과 종료 지점에서 압력이 불안정하면 깊은 흔적이나 결의 끊김이 남을 수 있습니다. 끝단 지지와 접근 경로를 검토하고, 이미 완성한 경면 영역을 다시 긁지 않는 공정 순서를 정해야 합니다.
제네바 스트라이프는 그 자체로 제네바 실 인증을 의미하지 않습니다. 또한 장식용 결을 축이나 기어의 작동 접촉면에 그대로 적용하는 방식은 적절하지 않습니다. 기능면에는 해당 접촉과 윤활 조건에 맞춘 별도의 표면 요구가 필요합니다.
6. 페를라주·측면 결·홀 주변 마감의 조합
페를라주(perlage)는 작은 원형 흔적을 겹쳐 만드는 장식입니다. 각 원의 크기, 겹침과 배열이 달라지면 표면의 밀도와 반사 리듬도 달라집니다. 좁은 공간에서는 도구가 홀 가장자리를 타고 넘어가거나 같은 위치를 과도하게 누르지 않도록 접촉 조건을 관리합니다.
넓은 상면의 장식, 직선적인 측면 결, 경면 베벨은 서로 다른 영역을 강조합니다. 세 가지를 결합하려면 경계선을 어디에 둘지 먼저 정해야 합니다. 가장자리까지 하나의 연마재로 처리하면 서로 다른 질감이 섞이고 얇은 부분이 더 빨리 제거될 수 있습니다.
장식 목적의 원형 무늬가 모든 부품에서 먼지를 붙잡아 성능을 높인다는 식의 설명은 피해야 합니다. 실제로 남아 있는 연마 입자와 오염은 세척으로 제거할 대상입니다. 표면 장식과 청정도 관리는 별도의 요구이며, 숨겨진 면의 마감도 완제품의 청결과 조립 조건을 해치지 않아야 합니다.
7. 황동·양백·강철과 도금: 소재가 바뀌면 마감 경로도 달라집니다
무브먼트의 플레이트와 브리지에는 황동이나 양백 등 다양한 합금이 사용됩니다. 양백은 이름과 달리 은을 뜻하지 않으며, 일반적으로 구리·니켈·아연계 합금입니다. 강철은 나사, 스프링과 여러 기능부품에서 활용됩니다. 같은 색으로 보이더라도 바탕 소재와 표면층이 같다고 판단할 수는 없습니다.
소재의 경도와 조직, 가공 상태가 다르면 같은 연마재에서도 제거 속도와 표면 변형이 달라질 수 있습니다. 부드러운 소재에서는 모서리 둥글어짐과 표면 밀림을 살피고, 단단한 소재에서는 이전 가공 흔적을 남기지 않는 단계 구성을 검토합니다. 실제 연마 조건은 합금과 열처리 상태, 도구 및 목표 마감에 맞춰 정해야 합니다.
로듐 등 표면층을 적용하는 경우에는 기계적 마감과 도금, 세척 및 조립의 순서를 함께 계획합니다. 도금층은 깊은 가공 흠집이나 잘못된 모서리 형상을 자동으로 수정하지 않습니다. 도금 후 다시 연마하면 코팅을 국부적으로 제거할 수 있으므로, 재작업 가능 범위도 사전에 정해야 합니다.
홀과 맞춤면에서는 표면층의 존재가 최종 치수에 영향을 줄 수 있습니다. 바탕 소재 상태의 치수만 확인하지 말고 완성 상태의 요구와 비교해야 합니다. 특정 도금 종류나 두께를 모든 칼리버의 공통 조건으로 제시하지 않는 이유입니다.
8. 마감 공정 설계: 제거량·지지·세척을 함께 관리합니다
연마와 절삭에 의한 마감은 소재를 조금씩 제거하는 작업이며, 이미 제거한 금속을 다음 연마로 되돌릴 수는 없습니다. 작업 시간만 기록하기보다 초기 상태, 도구의 접촉 영역, 연마재 교체, 중간 검사와 허용 재작업 범위를 묶어 관리해야 합니다. 동일한 작업 시간도 도구 마모와 누르는 힘이 다르면 다른 결과를 만들 수 있습니다.
| 공정 단계 | 주요 목적 | 다음 단계로 넘기기 전 확인 |
|---|---|---|
| 기초 가공·형상 확인 | 외곽, 두께, 기준면과 홀의 관계를 만듭니다. | 깊은 가공 흔적, 변형과 마감 여유를 확인합니다. |
| 버 제거·윤곽 정리 | 불필요한 돌출부를 제거하고 베벨의 기초 형상을 정합니다. | 기능 모서리의 과도한 제거와 코너 형상 변화를 확인합니다. |
| 단계별 연마·장식 | 기존 흔적을 줄이고 영역별 질감과 반사를 만듭니다. | 베벨 폭, 결의 균일성과 마감 경계가 유지되는지 확인합니다. |
| 세척·필요한 표면처리 | 잔류 입자와 오염을 제거하고 지정된 표면층을 형성합니다. | 세척 적합성, 표면층 상태와 최종 기능 치수를 확인합니다. |
| 보호·조립·최종 확인 | 완성한 표면을 유지하며 기능부품으로 조립합니다. | 취급 흠집, 조립 상태와 필요한 기능 시험을 확인합니다. |
이 표는 검토의 틀이며 모든 부품에 동일한 순서를 강제하는 공정표는 아닙니다. 장식면과 베벨의 선후 관계, 열처리와 도금의 위치, 1차 조립 후 분해·마감 여부는 구조와 제조 방식에 따라 달라집니다. 중요한 것은 각 단계가 이미 완성한 면을 손상시키지 않도록 연결하는 것입니다.
지그는 흔들림을 막으면서 얇은 부품을 과도하게 변형시키지 않아야 합니다. 지지면에 남은 입자는 뒷면을 찍거나 자세를 기울게 할 수 있습니다. 세척 또한 단순한 외관 정리가 아니라 입자 재유입과 조립 손상을 방지하는 공정으로 설계합니다. 초음파, 용제 등의 선택은 재질·표면층·접합부의 적합성을 확인한 뒤 결정합니다.
9. 광택·거칠기·평탄도·형상은 서로 다른 검사 항목입니다
완성 표면은 일정한 확산광에서 전체 균일성을 보고, 사광과 방향성 있는 광원으로 흠집과 반사선의 연속성을 확인할 수 있습니다. 블랙 폴리싱은 광원 또는 부품의 자세를 바꾸어 반사의 변화를 관찰합니다. 비교 사진은 조명, 촬영 각도와 노출을 일치시켜야 의미가 있습니다.
밝은 광원의 반사가 관찰 방향에 들어옵니다.
표면이 밝은 광원을 관찰자 쪽으로 반사하면 밝은 은색으로 보일 수 있습니다.
밝은 광원의 반사가 관찰 방향을 벗어납니다.
밝은 광원의 반사가 들어오지 않고 어두운 환경을 반사하면 검게 보일 수 있습니다. 표면에 검정색을 입힌 것이 아닙니다.
거칠기를 측정할 때에는 측정 방향과 평가 구간, 필터와 측정 방식이 결과에 영향을 줍니다. 방향성 있는 줄무늬 표면을 결 방향과 수직 방향으로 측정하면 다른 정보를 얻게 됩니다. Ra와 같은 단면 지표를 면적 기반 지표와 혼용하거나, 숫자 하나로 모든 외관 특성을 설명하지 않습니다.
브리지의 기능 홀과 기준면은 치수·위치·형상 요구에 맞춰 검사합니다. 얇은 부품에서는 검사 지지 조건도 중요합니다. 베벨은 광택과 함께 폭, 연결부 및 남아 있는 단면을 확인합니다. 미세 면에서는 측정 장비의 해상도, 측정 가능한 경사와 반사 특성도 함께 검토해야 합니다.
| 관찰된 현상 | 먼저 구분할 원인 | 확인 방향 |
|---|---|---|
| 베벨 반사선이 끊깁니다. | 의도한 곡률 변화인지, 폭·기울기 변화 또는 흠집인지 구분합니다. | 조명 방향을 바꾸며 윤곽과 단면을 함께 확인합니다. |
| 검은 평면 일부만 흐립니다. | 오염, 미세 스크래치, 국부 기울기와 조명 반사를 구분합니다. | 청정 상태에서 반사를 비교하고 필요한 형상 측정을 수행합니다. |
| 줄무늬가 조립 경계에서 어긋납니다. | 장식 기준 위치와 조립 위치의 관계를 확인합니다. | 개별 부품과 조립 상태에서 무늬 기준을 대조합니다. |
| 외관은 양호하지만 조립이 달라집니다. | 기능면 제거, 표면층과 고정 변형의 영향을 확인합니다. | 최종 치수와 기준면 관계를 조립 요구와 비교합니다. |
10. 정밀 금속부품에 적용하는 마감 도면의 구성
무브먼트 마감에서 참고할 원리는 작은 면 하나에도 역할을 지정한다는 점입니다. 이 접근은 시계 케이스, 베젤, 금속 조작부와 정밀 외장에도 적용할 수 있습니다. 보이는 면에는 원하는 반사를, 맞물리는 면에는 필요한 기하형상과 접촉 조건을 지정해야 합니다.
도면에는 장식 영역과 금지 영역, 결의 방향, 베벨의 단면과 폭, 중요 코너, 표면처리 후 치수 조건을 구분해 표시합니다. 외관 한도 견본을 사용할 때에도 재질·마감 상태·관찰 조건을 함께 정합니다. 사진만으로는 평탄도나 홀 공차, 허용 제거량을 전달할 수 없습니다.
CNC·MCT 정밀가공으로 기초 형상을 만들고 금속 표면처리와 연결할 때에는 후공정에서 보존할 면을 먼저 정리해야 합니다. 회전 부품의 단차와 접촉면은 정밀선반가공 단계부터 마감 여유와 검사 기준을 연결할 수 있습니다.
명품 무브먼트 마감의 기술적 가치는 형상을 유지하면서 면마다 의도한 빛과 질감을 만드는 데 있습니다. 앵글라주는 모서리의 연속성을, 블랙 폴리싱은 평면과 반사를, 제네바 스트라이프는 결의 방향과 배열을 다룹니다. 이 요구를 절삭·지그·연마·세척·표면처리·조립의 순서로 구체화해야 반복 가능한 완성도로 이어집니다.
English edition
Swiss movement finishing: anglage, black polishing and Geneva stripes
A finished movement presents several kinds of light at once. A bridge carries a soft striped reflection. Its narrow bevel catches a bright line. A polished steel component can become almost black when the watch tilts. These effects come from different combinations of geometry, texture and lighting. A successful finish preserves the part’s mechanical requirements while giving each visible surface a deliberate character.
Finishing therefore begins with a surface plan. The upper face, perimeter, flank, screw recess, bearing seat and bridge support do not have interchangeable requirements. Applying a decorative texture indiscriminately can change an assembly surface or leave abrasive residue where it cannot be tolerated. Precision manufacture and decorative work need a shared drawing.
Functional surfaces and decorative surfaces
A mainplate and its bridges locate the movement’s bearings and support the gear train. Their contact faces establish the assembled relationship between components. A pivot, tooth profile or jewel seat has a different task from a broad, visible bridge surface. These distinctions determine where material may be removed and which areas must remain protected.
Deburring removes unwanted projections; smoothing, polishing and burnishing can also serve functional purposes. Decorative stripes, however, do not independently establish lower friction or a better daily rate. Those outcomes require testing of the relevant mechanism. A surface can look excellent under a loupe while its dimensions remain unsuitable for assembly.
Machining establishes the geometry
CNC machining and automatic turning establish outlines, pockets, holes and reference features. Hand finishing can follow these operations. The two approaches are compatible: the machine provides repeatable geometry, and subsequent tools refine selected surfaces and transitions. A polished appearance alone cannot reveal the complete manufacturing route.
Accessible radii and tool paths matter before polishing begins. A rotating cutter leaves a radius in a concave corner. If the intended decoration calls for a sharper intersection, the route needs a suitable secondary operation and access for its tool. The drawing should distinguish an intentional radius from a corner that must be refined. It should also identify surfaces that cannot be reworked without a dimensional check.
Anglage: controlling a narrow surface
Anglage creates and polishes the transition between a component’s top surface and its flank. Its quality depends on more than brightness. The bevel should follow its intended width and section along straight portions, curves and intersections. A sudden widening can make a delicate bridge appear heavy; uncontrolled rounding can erase the boundary with the decorated face.
The appropriate bevel is defined by the component rather than by a universal angle or width. Flat and curved interpretations require different support and contact conditions. At an inner corner, the tool must reach the intersection without damaging the adjacent flanks. At an outer corner, excess local pressure can blunt the point. These are geometric problems before they are polishing problems.
A useful inspection changes the light direction while following the edge. A continuous highlight helps reveal waviness and interruptions, but it is not a dimensional measurement. Width, remaining thickness and any specified contour still need their own checks. Sharp internal intersections can indicate demanding work; a photograph alone does not prove a wholly manual process.
Black polishing: a reflection effect
Black polishing, also called poli noir or poli bloqué, is a highly reflective finish associated with carefully flattened surfaces. The dark appearance is an optical effect. The same metal can reflect a bright source at one orientation and a dark surrounding area at another. It does not need a black pigment or black coating to produce this change.
Flatness, local texture and cleanliness contribute differently. A surface with low roughness can still be curved. A nominally flat surface can still contain scratches that scatter light. Residual polishing compound or a fingerprint can interrupt the reflection even when the underlying form is satisfactory. Increasing exposure or making a photograph darker does not demonstrate a better polish.
Production must control the support beneath the component, contact pressure and the condition of the polishing surface. A thin part that bends under load may not retain the intended form after release. Final inspection therefore examines the clean, unloaded component under a defined lighting arrangement and separately checks any required geometric tolerances.
Geneva stripes and perlage
Côtes de Genève, or Geneva stripes, give broad movement surfaces a repeated directional texture. Their visual quality depends on spacing, direction, overlap and the way each band ends at an edge or recess. Where a design expects a pattern to continue between bridges, their assembled positions become part of the decorative setup.
The stripes are a surface treatment, not deep structural ribs. Variations in tool contact, support or feed can produce inconsistent bands. The desired effect also changes with lighting, so a reference sample should be compared under repeatable conditions rather than by an isolated photograph.
Perlage uses overlapping circular marks to create a different optical rhythm. Circle size, overlap and row placement establish its appearance. It can be applied to a mainplate, pockets and other specified areas. Perlage is not the same pattern as concentric turning marks. Its presence does not establish that a movement has passed a particular certification or that it will keep better time.
Flanks, screws and recesses complete the composition
A bridge’s top decoration can be cleanly separated from a straight-grained flank by a polished bevel. This contrast makes the outline readable. Finishing a screw also requires attention to the head perimeter and slot: polishing the top while damaging the slot corners compromises the result. Recesses around screws and jewels introduce another transition whose geometry must remain controlled.
The finish plan should show where each treatment stops. A decorative operation that crosses into a support face or bore can alter the part’s fit. Protecting these boundaries is more useful than treating the whole component as one uniformly glossy object. Hidden areas also need appropriate deburring and cleanliness, even when their decorative treatment differs from visible areas.
Materials, coatings and process order
Brass, nickel silver and steel do not respond identically to abrasion. Hardness and ductility affect cutting, smearing and edge retention. Nickel silver is a copper–nickel–zinc alloy family, not a statement that a component is made from precious silver. A silver-coloured surface also does not identify the base material because a deposited coating can determine the visible colour.
Rhodium and other specified coatings belong to a separate process decision. They can change appearance and surface behaviour, but they cannot be assumed to correct an incorrectly formed bevel or an uneven decorative pattern. Coating thickness and any required masking must be included in the dimensional plan. Subsequent abrasive rework may remove part of a coating, so its sequence must be agreed before production.
Preserving the removal budget
A practical route proceeds from verified geometry to controlled surface refinement, cleaning and final inspection. Some makers perform a preliminary assembly before disassembly and decoration. The exact sequence depends on the calibre and finishing specification. It should provide a checkpoint before an irreversible removal or coating operation makes correction difficult.
A defect is not always solved by longer polishing. Excess removal can reduce a wall, broaden a bevel or round an edge. If a deep scratch remains, the process must determine its origin and the remaining allowance before repeating a coarser stage. Tools, fixtures and cleaning methods should prevent coarse particles from reaching a later, finer operation.
Record the completed geometry as well as the appearance. A reference part can establish the intended texture and transitions. It should be paired with drawing requirements so that an attractive sample does not silently become permission to change functional dimensions. Repeat production then has two linked targets: a controlled shape and a reproducible visual finish.
Inspection, certification and transfer to other metal parts
Inspection benefits from separate views. Diffuse light makes general texture easier to compare. Directional light reveals scratches and waviness. Magnification helps examine boundaries, recesses and residues. Dimensional and surface instruments answer questions that photographs cannot resolve. Roughness values must be accompanied by the measurement method, direction, filtering and evaluation conditions; one number cannot describe every aspect of a decorated surface.
Geneva stripes and the Poinçon de Genève are different concepts. The former names a decoration. The latter is a certification system with eligibility, component approval and finished-watch requirements. A decorative pattern, brand resemblance or polished screw is not evidence of certification.
The broader manufacturing lesson applies to other visible precision components: define the functional surfaces first, place contrasts deliberately, preserve edges and allow for the complete finishing sequence. Watch cases, small metal covers and visible fasteners can benefit from this planning approach when the material, scale and functional requirements are considered separately. For a production review, the useful inputs are the material, drawing, protected interfaces, finish map, reference sample and intended quantity.
추가 정보
기술 요약
무브먼트 마감은 장식 패턴, 가장자리의 형상, 기능면의 표면 상태를 함께 설계하는 공정입니다. 앵글라주는 윤곽을 따라 형성한 경사면의 품질을, 블랙 폴리싱은 평면과 반사 상태를, 제네바 스트라이프와 페를라주는 넓은 면의 표면 결과 패턴 배치를 다룹니다. 각각의 품질을 광택 하나로 판단하지 않고 치수·형상·청정도와 분리해 확인합니다.
- 형상 보존: 밝은 반사를 만들더라도 지지면, 보어, 치형과 조립 기준의 요구를 유지해야 합니다.
- 영역별 마감: 장식면·측면·베벨·홀 주변·기능면의 처리 범위와 경계를 도면에 구분합니다.
- 광학적 평가: 정면광과 사광, 부품 자세를 바꾸어 검사하되 사진만으로 평탄도나 표면거칠기를 확정하지 않습니다.
- 공정 연결: 소재와 전가공 상태, 연마 제거량, 세척, 도금과 조립 순서를 함께 검토합니다.
- 판정의 범위: 장식의 존재와 실제 정확도·내구성·인증 취득은 서로 다른 근거로 확인합니다.
자주 확인하는 기술 사항
앵글라주는 일반적인 모따기와 무엇이 다릅니까?
모따기는 도면에서 정한 모서리 형상을 만드는 작업입니다. 무브먼트의 앵글라주는 그 경사면을 의도한 폭과 단면으로 이어지게 만들고 표면과 접합부까지 세밀하게 마무리합니다. 단순히 버를 제거한 상태와 광택·윤곽·경계가 완성된 상태를 구분합니다. 필요한 각도와 폭은 개별 부품 설계로 정합니다.
블랙 폴리싱은 검정색 코팅입니까?
블랙 폴리싱의 검정색은 높은 정반사 특성과 광원·주변 환경·관찰 방향이 만들어내는 외관입니다. 같은 면도 자세에 따라 밝거나 어둡게 보입니다. 흑색 로듐 등 별도 코팅으로 색을 부여하는 공정과 구분해야 하며, 검게 촬영된 사진만으로 블랙 폴리싱 여부를 확정할 수 없습니다.
제네바 스트라이프가 있으면 제네바 실 인증을 받은 것입니까?
제네바 스트라이프는 장식 패턴의 이름입니다. 제네바 실은 출처와 승인 절차, 부품 및 완성 시계의 요건을 확인하는 인증 체계입니다. 줄무늬의 유무는 인증 취득의 증거가 아니며, 실제 인증 여부는 해당 시계와 인증 기록으로 확인해야 합니다.
마감이 화려할수록 시계의 오차가 작아집니까?
장식면의 패턴과 일오차 사이에 보편적인 비례관계는 없습니다. 기능면의 적절한 마무리와 청정도는 기구의 작동에 중요하지만, 정확도는 조정계·동력 전달·조립·윤활·자세와 환경 조건을 포함한 별도 시험으로 평가합니다. 장식 품질의 우열을 특정 오차 수치로 환산하지 않습니다.
공정 검토와 품질 판정
CNC로 제작한 부품에도 수작업 마감을 적용할 수 있습니까?
가능합니다. 정밀 절삭으로 기준 형상과 구멍을 만든 뒤 지정한 부분에 수작업 마감을 적용하는 공정 구성이 가능합니다. 처음부터 연마 공구의 접근 공간과 고정 방법, 제거 여유를 고려해야 합니다. 완성된 외관만으로 부품 전체의 가공 방식이나 작업 비중을 단정하지 않습니다.
폴리싱을 오래 하면 남은 스크래치를 모두 제거할 수 있습니까?
스크래치 깊이와 남은 가공 여유에 따라 다릅니다. 표면을 계속 제거하면 베벨이 넓어지고 경계가 둥글어지거나 필요한 두께가 감소할 수 있습니다. 결함의 원인과 위치를 확인한 뒤 이전 단계로 돌아갈지, 부분 수정이 가능한지, 부품을 교체해야 하는지 판단합니다.
표면거칠기 값 하나로 마감 품질을 판정할 수 있습니까?
하나의 평균값으로 평탄도, 파상도, 결 방향, 국부 스크래치와 광학적 반사를 모두 나타낼 수는 없습니다. 측정 방식·방향·평가 길이 또는 면적·필터 조건을 함께 정하고 형상 검사와 외관 평가를 병행합니다. 의도적으로 무늬를 만든 면에 경면과 같은 기준을 일괄 적용하지 않습니다.
정밀 외장부품에 같은 마감 원리를 적용하려면 무엇이 필요합니까?
소재와 열처리 상태, 최종 치수, 손이 닿는 면과 조립되는 면, 원하는 반사 대비와 표면처리 조건이 필요합니다. 무브먼트와 외장부품은 크기·사용 환경·내식성과 접촉 조건이 다르므로 가공 조건을 그대로 복사하지 않습니다. 도면과 실물 기준 샘플을 바탕으로 적용 범위부터 정합니다.
주요 용어와 판정 대상
| 용어 | 핵심 의미 | 함께 확인할 항목 |
|---|---|---|
| 앵글라주 · Anglage | 면과 측면 사이의 경사부를 형성하고 다듬는 마감입니다. | 폭·단면·내외각·경계의 연속성을 확인합니다. |
| 블랙 폴리싱 · Poli noir | 평면의 정반사 특성으로 밝고 어두운 외관이 변하는 고광택 마감입니다. | 평탄도·국부 결함·잔류물·조명 조건을 구분합니다. |
| 코트 드 제네브 · Côtes de Genève | 평행한 띠 형태의 반복 장식 결입니다. | 간격·방향·겹침과 인접 부품의 패턴 관계를 확인합니다. |
| 페를라주 · Perlage | 작은 원형 결을 겹쳐 배치하는 장식입니다. | 원의 크기·겹침·열 정렬과 제외 영역을 확인합니다. |
| 직선 결 · Straight graining | 일정 방향의 미세 결로 표면 대비를 만드는 마감입니다. | 결 방향·밀도·끝부분 처리와 이웃 면의 침범 여부를 확인합니다. |
| 기능면 · Functional surface | 지지·접촉·회전·체결 등의 기능을 담당하는 면입니다. | 해당 기능에 필요한 치수·형상·표면·청정도 기준을 적용합니다. |
제작 검토를 위한 도면·샘플 준비
| 준비 정보 | 구체적으로 표시할 내용 |
|---|---|
| 소재·상태 | 합금 등급, 공급 상태와 열처리 유무를 지정합니다. |
| 최종 기하 | 완성 두께, 기준면, 보어와 조립 관계의 공차를 표시합니다. |
| 마감 구획 | 광택·무광·패턴·측면과 처리하지 않을 부분을 구분합니다. |
| 패턴 배치 | 결 방향, 무늬 기준 위치와 조립 후 연속성이 필요한 면을 표시합니다. |
| 코팅 조건 | 피막 종류, 두께 요구, 마스킹 영역과 최종 치수 판정 시점을 정합니다. |
| 외관 기준 | 기준 샘플, 관찰 배율·조명·거리·자세와 허용 결함을 합의합니다. |
| 공급 조건 | 시제품·양산 수량, 세척 상태, 개별 보호와 조립 공급 범위를 지정합니다. |
관련 기술자료
- CNC / MCT 정밀가공 — 외곽·포켓·기준면과 마감 전 형상 제작을 함께 검토할 수 있습니다.
- 정밀 선반가공 — 회전 부품의 외경·내경·단차와 기준축 관계를 확인할 수 있습니다.
- 표면처리 — 소재와 표면 마감, 후속 처리의 조합을 검토할 수 있습니다.
- 시계 케이스 CNC 가공 — 외관과 내부 조립 기능을 함께 계획하는 정밀가공 자료입니다.
관련 태그

Related posts
3축 가공과 5축 가공: 공구 접근·셋업·정밀도와 제조 원가 비교
외장 SSD 케이스: 알루미늄 방열 구조와 정밀가공 설계

세라믹 베젤링: 스테인리스 결합 구조와 열팽창·충격 설계
알루미늄 외장 아노다이징 색차: 소재·표면·피막에서 조립 색상까지