
시계 스프링바 제조: 튜브·핀·숄더 가공과 스프링 선정, 반복 압축·부식 피로 검사
시계 스프링바 제조:
튜브·핀·숄더 가공과 스프링 선정, 반복 압축·부식 피로 검사
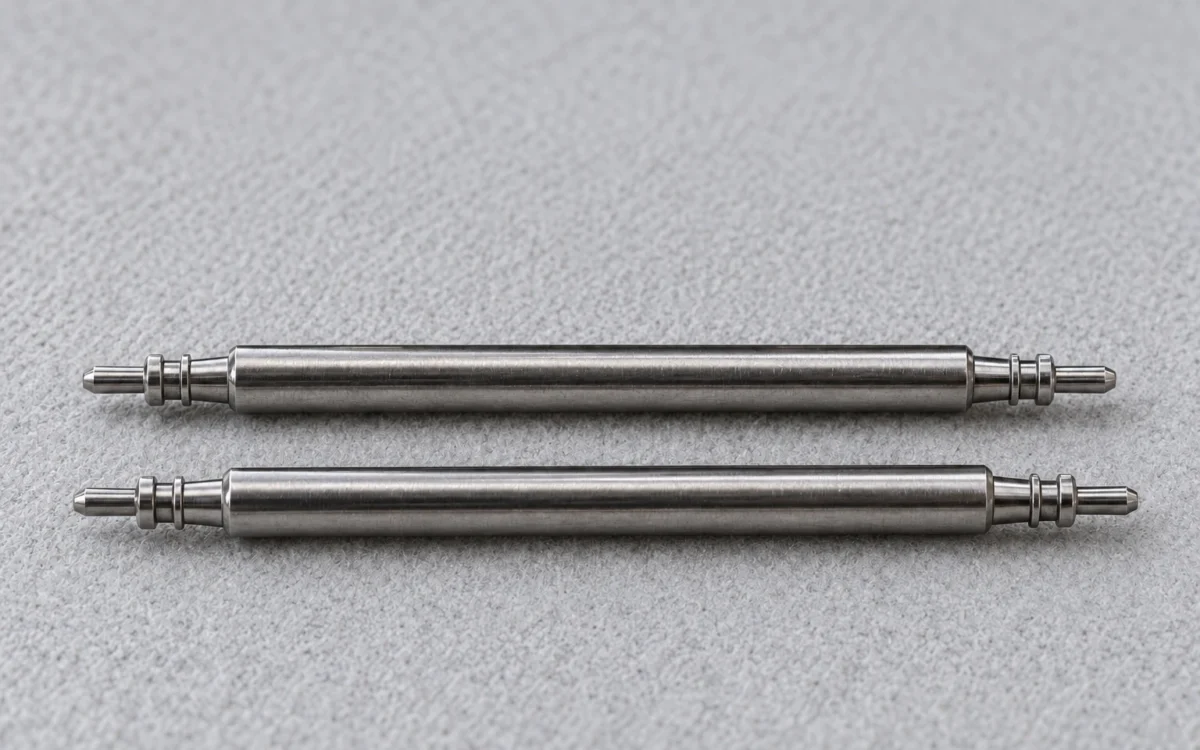
지름 2 mm 안팎의 시계 스프링바 한 개가 일반 스트랩 구조에서 스트랩과 시계 케이스를 연결하는 주요 하중 경로가 됩니다. 핀이 러그 구멍에 충분히 걸려 있어야 하고, 교체할 때는 손쉽게 눌려야 하며, 땀과 반복 하중 속에서도 그 상태가 유지되어야 합니다. 튜브 단면, 핀 팁과 숄더의 지름, 스프링의 응력, 러그 구멍의 깊이가 이 세 조건을 함께 결정합니다.
스프링바가 빠지거나 휘면 시계가 손목에서 떨어집니다. 원인은 대개 한 가지가 아닙니다. 러그 간격에 비해 짧은 바, 얕은 러그 구멍, 시간이 지나 힘이 약해진 스프링, 부식으로 가늘어진 팁이 겹쳐 핀의 걸림 길이가 줄어듭니다. 그래서 스프링바 설계는 부품 단독 치수뿐 아니라 케이스의 러그 구멍과 스트랩 조건까지 함께 놓고 진행합니다.
제조 측면에서는 얇은 관을 자르는 튜브 공정, 가는 핀에 팁과 숄더를 만드는 선삭 공정, 작은 압축 코일 스프링을 감는 공정이 따로 진행되고, 마지막 조립에서 튜브 끝을 오므려 하나로 고정합니다. 각 공정의 치수 산포가 조립 후 길이와 핀 이동량, 스프링 힘에 그대로 누적됩니다.
1. 스프링바 구조: 튜브·스프링·두 핀을 튜브 끝 오므림으로 묶습니다
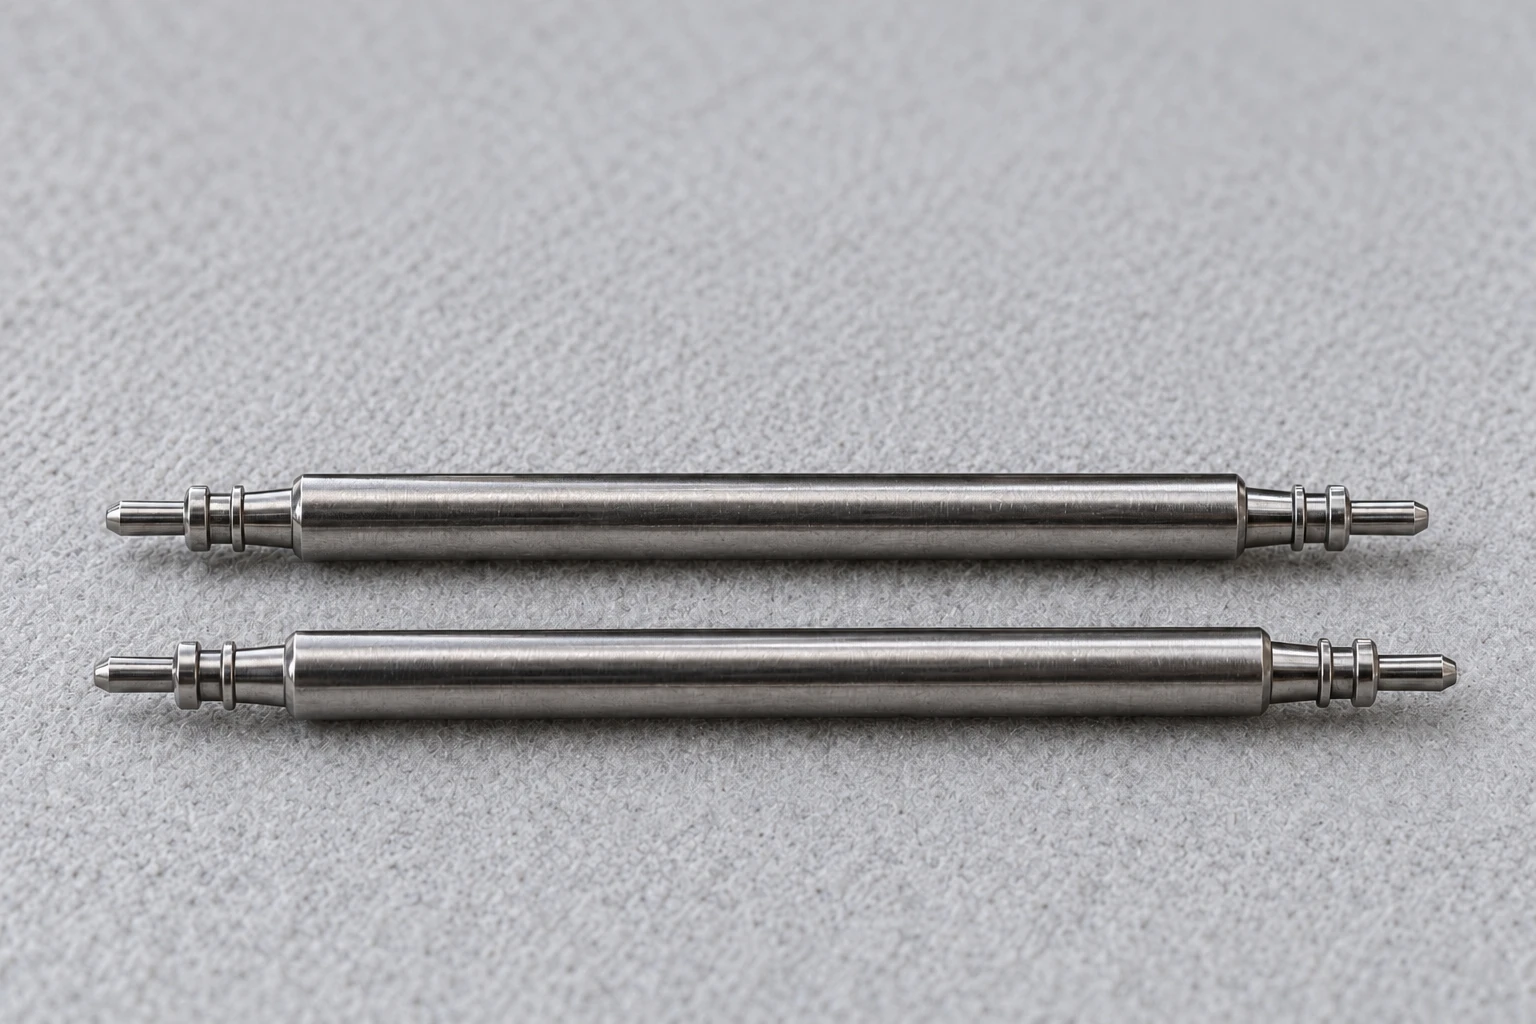
일반적인 스프링바 구조는 얇은 금속 튜브 안에 압축 코일 스프링 하나와 양쪽 핀 두 개가 들어 있는 형태입니다. 스프링이 두 핀을 바깥으로 밀고, 튜브 끝을 안쪽으로 오므린 부분이 핀 머리를 붙잡아 핀이 빠져나가지 않게 합니다. 핀은 튜브 안에서 안내되는 머리 부분, 튜브 밖으로 나오는 목, 러그 구멍에 들어가는 가는 팁으로 나뉘며, 목에는 공구를 걸거나 튜브 끝에 닿아 이동을 멈추는 숄더가 있습니다.
장착할 때는 공구로 한쪽 핀을 눌러 전체 길이를 러그 간격보다 짧게 만든 뒤 러그 사이에 넣고 놓습니다. 스프링이 핀을 다시 밀어내면 팁이 러그 안쪽 면의 구멍으로 들어갑니다. 장착 후에는 조립 예압과 추가 압축으로 생기는 복귀력이 핀을 바깥쪽으로 밀어 줍니다. 팁의 최종 위치는 구멍 바닥, 숄더 또는 내부 이동 제한부 중 먼저 닿는 곳이 정합니다. 스프링의 축방향 복귀력은 핀을 제자리에 보내는 힘이며, 스트랩을 당기는 하중은 튜브·핀·러그의 굽힘·전단·면압으로 지지합니다. 두 힘을 같은 성능값으로 취급하지 않습니다.
숄더 형태와 용도에 따른 종류
| 종류 | 형상 특징 | 주로 쓰는 경우 | 검토할 점 |
|---|---|---|---|
| 단일 숄더 | 팁과 튜브 사이에 숄더 하나 | 일반 스트랩, 클래스프 연결부 | 공구 끝이 숄더 한쪽 면에만 걸려 미끄러지기 쉽습니다. |
| 이중 숄더 | 숄더 두 개 사이에 좁은 홈 | 교체가 잦은 스트랩, 일반 손목시계 | 공구 포크가 홈에 걸려 핀을 눌러 넣기 쉽습니다. 숄더 두께와 홈 폭이 작아 선삭 버 관리가 중요합니다. |
| 숄더 없는 형 | 튜브에서 바로 팁으로 이어짐 | 러그 바깥에서 구멍이 뚫린 관통형 러그 | 러그 바깥 구멍으로 팁을 밀어 분리하므로 공구 걸림 숄더가 필요하지 않습니다. |
| 굵은 튜브형 | 튜브 지름 2.5 mm 안팎, 팁은 제품별로 다름 | 다이버 시계, 무거운 케이스 | 튜브 단면이 커지면 스트랩 구멍을 확인합니다. 팁 지름은 별도 치수이므로 러그 구멍 확대가 항상 필요한 것은 아닙니다. |
| 퀵 릴리즈형 | 튜브 옆에 핀과 연결된 작은 레버 | 공구 없이 교체하는 스트랩 | 레버 홈 때문에 튜브 단면이 줄고, 팁 지름 선택지와 스프링 공간이 제한됩니다. |
아래 3D 모델에서 자유 상태, 핀을 누른 상태, 러그에 장착한 상태를 바꿔 가며 스프링 압축과 핀 이동을 볼 수 있습니다. 단면을 켜면 튜브 끝의 오므림이 핀 머리를 잡는 위치와 숄더가 튜브 끝에 닿는 위치가 보이고, 단일·이중 숄더를 바꾸면 공구가 걸리는 홈의 차이를 비교할 수 있습니다.
2. 스프링바 호칭 길이는 러그 간격이며 팁 끝 사이 길이는 더 깁니다
18 mm, 20 mm, 22 mm 같은 호칭은 보통 대응하는 러그 안쪽 폭을 뜻합니다. 도면에는 호칭과 별도로 자유 상태 전체 길이 L₀, 압축 한계 길이 Lmin, 각 핀의 이동량, 팁의 유효 원통 길이를 구분합니다. 양쪽 핀을 눌러 곧게 넣는 방식이라면 Lmin이 최소 러그 간격보다 작고 조립 여유가 있어야 합니다. 한쪽 팁을 먼저 구멍에 넣는 방식은 삽입 경로와 스트랩 간섭도 확인합니다.
러그 사이 폭에 맞춰 스프링바 길이를 고르고, 팁 지름·숄더·구멍 깊이가 서로 맞아야 장착과 유지가 함께 성립합니다. 기호로만 표시한 설명도이며 비율은 실제와 다릅니다.
- W
- 러그 사이 안쪽 폭. 스프링바 호칭 길이를 고르는 기준입니다.
- L · L₀
- 장착 상태 팁 끝 사이 길이 L은 W에 구멍 속 걸림 길이를 더한 값입니다. 복귀력은 내부 코일의 조립 예압과 추가 압축으로 정하며 L₀와 L의 차이만으로 판단하지 않습니다.
- D · d
- 튜브 지름과 팁 지름. 스트랩 구멍과 러그 구멍에 각각 맞춥니다.
- h · e
- 러그 구멍 깊이와 팁 걸림 길이. 드릴 선단·입구 모따기는 유효 깊이에서 구분합니다. e는 h와 핀 이동 끝 중 먼저 닿는 쪽이 정합니다.
- s
- 한쪽 핀 이동량. 총 코일 압축은 조립 압축량에 양쪽 핀 이동량을 합해 구합니다.
기호와 관계만 나타낸 설명도입니다. 실제 값은 케이스·스트랩 도면과 스프링바 사양으로 정합니다.
1.8 mm급 표준 스프링바 치수와 공차 예
한 스위스 공급사의 1.8 mm급 이중 숄더 표준품 도면을 예로 들면, 20 mm 품의 치수와 공차는 아래와 같습니다. 같은 도면에서 1.5 mm급은 튜브와 숄더 지름만 작고 팁 지름 0.8 mm와 길이 공차는 같습니다. 다른 제품군에는 팁 0.6 mm인 1.0 mm 초박형부터 튜브 2.5 mm에 팁 1.1 mm인 굵은 튜브형까지 있어, 러그 구멍 지름은 스프링바 계열을 정한 뒤 맞춥니다.
| 항목 | 치수 예 (mm) | 공차 예 (mm) | 관련 기능 |
|---|---|---|---|
| 튜브 외경 | 1.8 | +0 / −0.05 | 스트랩 끝 구멍과의 틈, 굽힘 단면 |
| 튜브 벽 두께 | 0.11 (16 mm 이상), 0.13 (15.5 mm 이하) | — | 굽힘 강성, 오므림 가공성 |
| 팁 지름 | 0.8 | ±0.02 | 러그 구멍과의 틈, 팁 전단 |
| 숄더 지름 | 1.5 | +0 / −0.05 | 공구 걸림, 튜브 끝 멈춤 |
| 숄더 사이 목 지름 | 1.25 | ±0.05 | 공구 포크가 걸리는 홈 |
| 도면 길이 L1 | 20.0 | +0 / −0.25 | 호칭 대응값·측정 상태 확인 |
| 도면 전체 길이 L2 | 23.1 | ±0.30 | 자유 길이·이동 한계와 대조 |
| 튜브 길이 | 16.7 | +0 / −0.15 | 핀 이동량, 스프링 공간 |
호칭과 전체 길이의 차이를 걸림 길이로 읽지 않습니다
이 도면의 L1은 +0/−0.25 mm이지만 공차 방향만 보고 완전 압축 길이라고 단정할 수는 없습니다. L2−L1 = 3.1 mm를 양쪽으로 나눈 1.55 mm도 실제 걸림 길이나 핀 스트로크가 아닙니다. 숄더·목·팁 형상, 멈춤 위치와 러그의 유효 구멍 깊이를 함께 봐야 합니다. 발주 도면에는 측정 상태와 가압 조건을 명시합니다. 또한 상단 외경 지시는 1.8 mm급이고 20 mm 품의 튜브 소재 행은 1.78 × 0.11 × 16.7 mm이므로 계산에 쓰는 치수를 구분합니다.
3. 튜브·핀·스프링을 따로 만들고 조립에서 튜브 끝을 오므립니다
튜브·핀·스프링은 서로 다른 공정으로 만들고, 핀 머리를 튜브 안에 넣은 뒤 튜브 끝을 좁혀 빠지지 않게 고정합니다. 일반적인 흐름을 정리한 도식이며 공정 순서와 방법은 제품마다 다릅니다.
튜브
- 관재 준비 — 정해진 바깥지름·두께의 가는 관
- 길이 절단 — 끝면 직각도와 버 관리
- 끝 정리 — 모따기, 내경 버 제거
핀
- 선삭 — 팁·숄더·목·머리를 한 축에서 가공
- 절단·끝 다듬기 — 팁 끝 둥글림, 숄더 모서리
- 버 제거·세척 — 칩과 가공유 제거
스프링
- 선재 선정 — 재질·선경
- 코일링 — 감김 수·자유 길이·바깥지름
- 열처리·세팅 — 잔류응력 안정화, 영구 변형 줄이기
실제 공정 조건과 순서는 재질, 수량, 요구 사양에 따라 정합니다.
튜브: 얇은 관의 절단과 끝면 정리
튜브는 바깥지름 1.5~1.8 mm, 벽 두께 0.1 mm 안팎의 가는 관을 길이에 맞춰 잘라 만듭니다. 벽이 얇아 절단 때 끝이 찌그러지거나 안쪽으로 버가 말려 들어가기 쉽습니다. 안쪽 버는 핀 머리의 이동을 막고, 바깥쪽 버는 스트랩 구멍과 가죽을 긁습니다. 끝면의 직각도와 모따기 상태는 이후 오므림 형상의 균일성에도 영향을 줍니다.
핀: 팁·숄더·목·머리를 한 축에서 선삭합니다
핀을 선삭으로 만들 때는 지름 1.5 mm 안팎의 봉재에서 팁, 숄더, 목, 머리를 한 축에서 깎습니다. 팁 지름 공차가 ±0.02 mm 수준이고 길이 대비 지름이 작아 절삭력에 따른 처짐이 바로 지름 편차로 나타납니다. 가이드 부시형 자동선반처럼 절삭점 가까이에서 소재를 지지해 지지점과 공구 사이 거리를 짧게 유지하면 처짐을 줄일 수 있습니다. 동축도가 어긋나면 팁이 러그 구멍에 비스듬히 들어가 걸림 길이가 줄어듭니다.
이중 숄더의 숄더 두께는 0.2 mm 수준이고 그 사이 홈도 좁습니다. 숄더 모서리의 버는 공구 포크가 걸리는 위치를 바꾸고, 팁 끝의 버나 날카로운 모서리는 러그 구멍 입구를 긁습니다. 팁 끝은 작은 반경이나 모따기로 마무리해 구멍에 들어갈 때 안내되게 합니다. 절단면 쪽 핀 머리에는 절단 돌기가 남지 않아야 튜브 안에서 걸림 없이 움직입니다.

재질 선택에서 절삭성과 내식성이 부딪힙니다
튜브와 핀에는 오스테나이트계 스테인리스가 주로 쓰입니다. 몰리브덴을 함유한 316L은 일반적으로 304보다 염화물 공식 저항에 유리합니다. PREN = Cr + 3.3Mo + 16N은 성분 비교 지표이며 완성품의 내식 수명이나 합격값을 뜻하지 않습니다. 가는 핀의 선삭성만 보면 황을 첨가한 쾌삭 스테인리스가 칩 처리에 유리하지만, 황화물 개재물이 공식의 시작점이 될 수 있어 땀과 염분에 노출되는 스프링바 부품에는 내식성을 먼저 검토합니다. 니켈 도금 강재로 만든 스프링바 제품도 유통되므로, 재질과 도금 여부는 도면과 성적서에 분명히 적습니다.
조립: 오므림 형상이 핀의 축방향 유지력을 정합니다
핀–스프링–핀을 튜브에 넣은 뒤 양쪽 튜브 끝을 안쪽으로 오므려 핀 머리가 빠지지 않게 합니다. 오므림이 부족하면 핀을 세게 눌렀다 놓을 때나 스트랩을 당길 때 핀이 빠져나오고, 지나치면 튜브 끝이 갈라지거나 핀 목을 조여 움직임이 뻑뻑해집니다. 오므림 후의 튜브 끝 안지름은 핀 목보다 크고 핀 머리보다 작아야 하며, 이 관계를 공정 조건으로 관리합니다.
조립 후에는 튜브 안에 남은 가공유와 미세 칩을 세척으로 제거해야 합니다. 튜브 내부는 건조와 세척액 배출이 어려운 닫힌 공간이라 남은 염분과 수분이 틈 부식의 출발점이 될 수 있습니다.
4. 스프링바 내부 스프링은 좁은 튜브 안에서 힘과 응력의 균형으로 고릅니다
스프링의 바깥지름은 튜브 안지름보다 작아야 하고 길이는 핀 머리 사이 공간에 들어가야 합니다. 앞의 소재 행으로 계산하면 튜브 안지름은 1.78−2×0.11 = 약 1.56 mm입니다. 도면의 스프링 사양은 바깥지름 1.3 mm, 길이 14.5 mm입니다. 실제 조립 여유는 외경·벽 두께 공차와 코일 외경 산포를 반영하고, 스프링 길이의 측정 상태도 공급 사양에서 확인합니다.
스프링 상수와 전단응력
k = G d⁴ / (8 D³ n) τ0 = 8 F D / (π d³) τ = Kw · τ0
k는 스프링 상수, G는 선재의 가로 탄성계수, d는 선경, D는 평균 코일 지름, n은 유효 감김 수, F는 하중, τ0은 보정 전 전단응력입니다. Kw는 코일 안쪽의 응력 집중을 반영하는 왈(Wahl) 보정 계수로, 스프링 지수 C = D/d에서 Kw = (4C − 1)/(4C − 4) + 0.615/C로 구합니다.
두 식을 합치면 같은 압축량 δ에서 전단응력은 τ = Kw · G d δ / (π D² n)이 됩니다. G와 압축량, 보정 계수를 고정한 비교에서는 응력이 선경에 비례하고 평균 지름의 제곱과 유효 감김 수에 반비례합니다. 선경을 바꾸면 Kw도 변하므로 최종값은 다시 계산합니다. 튜브 안지름이 정해져 있어 D를 키울 여유가 거의 없으므로, 짧은 스프링바처럼 감김 수가 적은 스프링은 같은 이동량에서 응력이 크게 올라갑니다.
감김 수와 압축량에 따른 계산 예
| 가정 조건 | 스프링 상수 k | 총 압축량 · 힘 | τ0 / 보정 후 τ |
|---|---|---|---|
| d 0.20 mm, D 1.10 mm, n 30 | 약 0.35 N/mm | 3.0 mm · 약 1.05 N | 약 370 / 470 MPa |
| 같은 선재, n 15 | 약 0.70 N/mm | 3.0 mm · 약 2.10 N | 약 740 / 940 MPa |
| 같은 선재, n 15 | 약 0.70 N/mm | 1.5 mm · 약 1.05 N | 약 370 / 470 MPa |
위 표는 G = 70 GPa로 가정한 계산 예이며 특정 제품의 사양이 아닙니다. 총 압축량은 코일의 자유 길이를 기준으로 δ = δpre + sL + sR입니다. δpre는 자유 상태 스프링바 안에 이미 들어 있는 조립 압축량이고 sL·sR은 양쪽 핀의 추가 이동량입니다. 핀 한쪽 이동량을 총 압축량으로 대입하지 않습니다. 감김 수를 절반으로 줄이면 같은 압축에서 힘과 응력이 모두 두 배가 되고, 응력을 원래 수준으로 되돌리려면 압축량을 절반으로 줄여야 합니다. 짧은 스프링바 전체 길이의 여유가 작은 이유가 여기에 있습니다.
허용 응력과 하중 조건
허용 응력은 선재 등급, 선경, 열처리, 평균 응력과 응력 진폭, 반복 횟수, 부식 환경에 맞춰 정합니다. 스프링 지수 C = D/d가 작아질수록 곡률에 따른 응력 집중과 성형 난도가 커집니다. 위 예의 C = 5.5는 계산 입력값일 뿐 합격 판정이 아닙니다. 스트랩 교체 시의 큰 압축과 착용 중 전달되는 작은 하중 변동은 서로 다른 시험 조건으로 다룹니다.
핀 이동은 숄더나 별도 스토퍼에서 제한하고 코일이 먼저 밀착하지 않게 합니다. 대략적인 밀착 길이 Hs ≈ nt·d에는 유효 감김 수 n이 아닌 전체 감김 수 nt를 씁니다. 끝단 형상에 따른 차이를 반영해 최대 압축 후 코일 길이가 Hs보다 여유 있게 남는지 확인합니다. 양쪽 핀을 동시에 누르는 최악 조건에서도 간섭·좌굴·과응력이 없어야 합니다.
선재와 성형 후 처리
스프링에는 냉간 인발한 스프링용 스테인리스 선재가 쓰입니다. 301·302·304 계열과 석출경화형 재료는 인장강도뿐 아니라 표면 결함, 잔류 응력, 내식성과 성형 후 열처리를 함께 비교합니다. SUS631J1의 시효 온도·시간은 선재 공급 상태와 제조사 절차를 따라 정하며, 하나의 온도를 모든 선재에 공통 적용하지 않습니다.
사용 응력이 재료의 탄성 범위를 넘거나 성형 잔류 응력의 영향이 크면 초기 영구 변형이 생길 수 있습니다. 필요할 때 제어된 프리세팅이나 길이 보정으로 이를 관리합니다. 모든 스프링을 무조건 밀착까지 눌러야 하는 것은 아니며, 프리세팅 하중과 횟수는 재료·열처리·허용 변형에 맞춰 검증합니다.
5. 러그 간격·구멍 깊이·스프링 상태가 함께 걸림 길이를 정합니다
장착 후 팁이 구멍에 들어간 길이를 걸림 길이라고 하면, 이 값은 러그 구멍 깊이, 러그 간격, 핀의 최대 돌출량 중 가장 먼저 한계에 닿는 조건이 정합니다. 구멍이 충분히 깊으면 핀이 최대로 나온 위치나 숄더가 러그 안쪽 면에 닿는 위치에서 멈추고, 구멍이 얕으면 팁이 구멍 바닥에 먼저 닿습니다. 러그 간격이 넓어지면 총 걸림 여유가 줄어듭니다. 실제로는 축방향 유격과 엔드피스 위치 때문에 한쪽 팁에 여유 감소가 집중될 수도 있습니다.
스프링 힘도 같은 조건에 따라 달라집니다. 구멍이 얕아 팁이 바닥에 먼저 닿으면 스프링이 더 눌린 채 남아 힘이 커지지만 걸림 길이는 짧습니다. 러그 간격이 넓으면 핀이 더 나온 위치에서 멈춰 스프링 힘이 작아지고, 영구 변형까지 겹치면 핀을 미는 힘이 거의 남지 않을 수 있습니다. 이때는 작은 충격이나 스트랩 비틀림으로 핀이 구멍에서 빠질 수 있습니다.
러그 조건별 스프링바 걸림 길이와 스프링 힘
아래 3D 모델에서 러그 간격, 구멍 깊이, 스프링 상태를 바꾸면 장착 가능 여부, 걸림 길이 비율, 장착 후 스프링 힘을 비교할 수 있습니다. 스프링 힘은 새 스프링을 기준 간격에 장착했을 때를 100으로 둔 상대값입니다.
| 모델 조건 | 걸림 길이 비율 | 스프링 힘 (상대) | 해석 |
|---|---|---|---|
| 기준 간격·기준 깊이, 새 스프링 | 100% | 100 | 설계 기준 상태입니다. |
| 기준 간격·기준 깊이, 영구 변형 후 | 100% | 40 | 기하학적 걸림은 같지만 복귀력은 줄어듭니다. |
| 넓은 간격, 새 스프링 | 61% | 38 | 걸림 길이와 힘이 함께 줄어듭니다. |
| 넓은 간격, 영구 변형 후 | 61% | 0 | 핀을 구멍 쪽으로 미는 힘이 남지 않습니다. |
| 얕은 구멍, 새 스프링 | 70% | 126 | 복귀력은 커지지만 걸림 길이는 줄어듭니다. |
| 좁은 간격 | — | — | 핀을 끝까지 눌러도 러그 사이에 들어가지 않습니다. |
표의 비율은 모델 안의 기하 관계와 가정한 스프링 상수를 보여 주는 상대값이며 시험 데이터나 합격 기준이 아닙니다. 실제 설계에서는 케이스 도면의 러그 간격 공차와 구멍 깊이 공차, 스프링바의 전체 길이 공차를 함께 놓고 최악 조합에서도 걸림 길이와 스프링 힘이 남는지 확인합니다.
드릴 깊이와 유효 걸림 깊이를 구분합니다
막힌 구멍의 드릴 선단은 원뿔형이고 입구에는 모따기가 있을 수 있습니다. 따라서 전체 가공 깊이가 곧 원통형 팁을 받치는 유효 깊이는 아닙니다. 팁 끝의 둥근 부분도 완전한 원통 접촉 길이에서 구분합니다. 양쪽 구멍의 동축도와 바의 좌우 이동을 포함해 각각의 최소 유효 걸림을 확인하며, 전체 길이 차이를 단순히 2로 나눈 평균으로 판정하지 않습니다.
러그 구멍 지름은 팁 지름보다 약간 크게 잡아 팁이 쉽게 들어가게 하되, 지나치게 크면 바가 흔들리며 구멍 입구와 팁이 함께 마모됩니다. 구멍 위치는 러그 끝과 케이스 뒷면에서의 거리로 정하며, 스트랩 두께와 곡면 엔드피스가 케이스에 닿지 않는지 함께 확인합니다. 양쪽 러그의 구멍이 같은 축 위에 있지 않으면 바가 비스듬히 걸려 한쪽 걸림 길이가 줄어듭니다. 손목시계의 케이스–밴드 체결 치수는 ISO 3765가 러그 간격 계열, 구멍 깊이와 유효 깊이, 구멍 지름과 핀 지름의 관계로 다루며 ISO 286-1의 끼워맞춤 체계를 인용합니다.
막힌 구멍은 바깥에서 보이지 않지만 공구를 러그 안쪽으로 넣어야 해 교체 때 케이스 안쪽 면에 긁힘이 남기 쉽습니다. 관통 구멍은 바깥에서 팁을 밀어 쉽게 분리할 수 있지만 외관에 구멍이 드러나고 먼지와 땀이 드나듭니다. 케이스 가공에서는 구멍 깊이의 기준면과 측정 방법을 도면에 정해, 스프링바 길이 공차와 맞물리는 값으로 관리합니다.
6. 스트랩 하중은 스프링바 튜브의 굽힘과 팁 전단으로 전달됩니다
스트랩이 당겨지면 스트랩 끝과 접촉하는 튜브에 하중이 전달되고 양쪽 팁이 러그 구멍에서 이를 받칩니다. 접촉 폭은 가죽·직물·금속 엔드피스 형상에 따라 달라집니다. 중앙부가 비어 있는 튜브라면 그 단면이 굽힘을 주로 부담하며 팁에는 전단과 굽힘, 구멍에는 면압이 함께 생깁니다.
스프링바 튜브 단면에 따른 굽힘 응력 비교
Mmax ≈ F · W / 8 σ = M / Z Z = π (D⁴ − Di⁴) / (32 D)
F는 스프링바 하나에 작용하는 횡하중, W는 유효 지지 간격, Z는 튜브 단면 계수입니다. F·W/8은 단순 지지 보의 전 구간에 균등 분포된 하중일 때입니다. 중앙 집중 하중이면 F·W/4로 두 배가 됩니다. 실제 접촉 폭·핀 지지 위치·엔드피스 강성에 따라 달라지므로 이 식으로 완제품 허용 하중을 보증하지 않습니다.
| 튜브 바깥지름 × 벽 두께 | 단면 계수 Z | 같은 하중에서의 굽힘 응력 비 |
|---|---|---|
| 1.50 × 0.11 mm | 약 0.156 mm³ | 1.46 |
| 1.78 × 0.11 mm | 약 0.227 mm³ | 1.00 (기준) |
| 2.50 × 0.30 mm (가정) | 약 1.022 mm³ | 0.22 |
튜브 바깥지름을 1.78 mm에서 1.5 mm로 줄이면 같은 하중에서 굽힘 응력이 약 1.46배가 됩니다. 굵은 튜브형은 바깥지름과 벽 두께가 함께 커져 응력이 4분의 1 이하로 줄어듭니다. 다이버 시계처럼 무겁고 큰 하중을 견뎌야 하는 시계에 굵은 튜브형이 쓰이는 이유입니다. 팁은 지름 0.8 mm에서 단면적이 약 0.50 mm²로, 하중이 양쪽 팁에 나뉘어도 전단과 러그 구멍 면압을 함께 확인합니다.
다이버 시계 부착부 외력 시험
ISO 6425:2018은 닫힌 스트랩·브레이슬릿을 포함한 조립체에 200 N을 가하는 부착부 시험을 규정하며, 이탈과 위치 어긋남을 확인합니다. 이는 스프링 코일의 축방향 힘 사양이 아닙니다. 일반 시계에 일률적으로 적용하는 값도 아니므로 제품 용도에 맞춰 시험 규격과 하중 경로를 정합니다. 단순 대칭 지지에서 한 스프링바의 두 팁 반력은 각각 F/2이지만, 시계 양쪽 스프링바에 전체 인장력을 절반씩 나누어 대입해서는 안 됩니다.
7. 영구 변형과 부식이 시간이 지나며 유지력을 줄입니다
반복 압축 시험과 압축 유지 시험을 구분합니다
스트랩 교체 때의 압축–복귀 반복은 작동 마찰과 초기 변형을 확인하는 조건입니다. 장착 상태를 유지하는 시험은 일정 변형에서 힘이 줄어드는 응력 완화를 확인합니다. 어느 영향이 큰지는 재료·응력·온도·시간에 따라 달라집니다. 두 시험에서 시험 전후의 같은 변위 힘과 자유 길이를 비교하고, 고온 가속 시험의 결과를 검증 없이 실온 착용 수명으로 바꾸지 않습니다.
땀과 염분은 튜브 내부와 팁에서 틈 부식을 만듭니다
땀에는 염화물이 들어 있고, 가죽이나 직물 스트랩은 수분을 머금은 채 스프링바를 감쌉니다. 핀과 튜브 끝 사이, 팁과 러그 구멍 사이는 산소 공급이 적은 좁은 틈이라 스테인리스의 부동태 피막이 회복되기 어렵습니다. 이 틈에서 시작한 공식과 틈 부식은 팁 지름을 줄이고, 튜브 벽에 생긴 부식 구멍은 반복 굽힘에서 피로 균열의 시작점이 됩니다.
염화물과 작은 반복 변위가 함께 작용한 302 스테인리스 스프링에서 공식 부위를 기점으로 피로 균열이 발생한 산업 사례가 있습니다. 이는 인쇄 공정의 잉크 침지 환경 사례로 시계 수명 데이터가 아닙니다. 스프링바에서는 튜브의 굽힘 피로와 내부 코일에 실제 전달되는 변형을 구분하고, 사용 환경에 맞춘 부식·기능 시험으로 확인합니다.
응력 부식 균열 위험은 온도뿐 아니라 염화물 농축, 잔류 인장 응력과 표면 상태에도 좌우됩니다. 특정 온도 이하라는 이유만으로 배제하지 않습니다. 재료의 내공식성, 균열 없는 오므림부, 세척 후 염분과 수분 잔류를 함께 관리합니다.
교체 작업과 사용 중 손상
교체 공구가 숄더에서 미끄러지면 러그 안쪽 면과 케이스에 긁힘이 남고, 반복되면 숄더 모서리가 뭉개집니다. 핀을 비스듬히 눌러 넣거나 팁이 구멍에 반쯤만 걸린 상태로 사용하면 팁이 휘거나 러그 구멍 입구가 넓어집니다. 충격으로 튜브가 휘면 핀이 튜브 안에서 걸려 스프링 힘이 팁까지 전달되지 않습니다. 휘거나 힘이 약해진 스프링바는 다시 펴서 쓰지 않고 교체합니다.
8. 스프링바 검사는 치수·작동·힘·내식·부착 강도를 나눠 정합니다
부품 치수만으로는 스프링바 성능을 판정할 수 없습니다. 조립 후의 길이와 이동량, 스프링 힘, 시간이 지난 뒤의 힘 변화, 부식 환경과 실제 하중 조건에서의 상태를 각각 다른 방법으로 확인합니다.
광학 치수 검사와 힘–변위 검사를 분리합니다
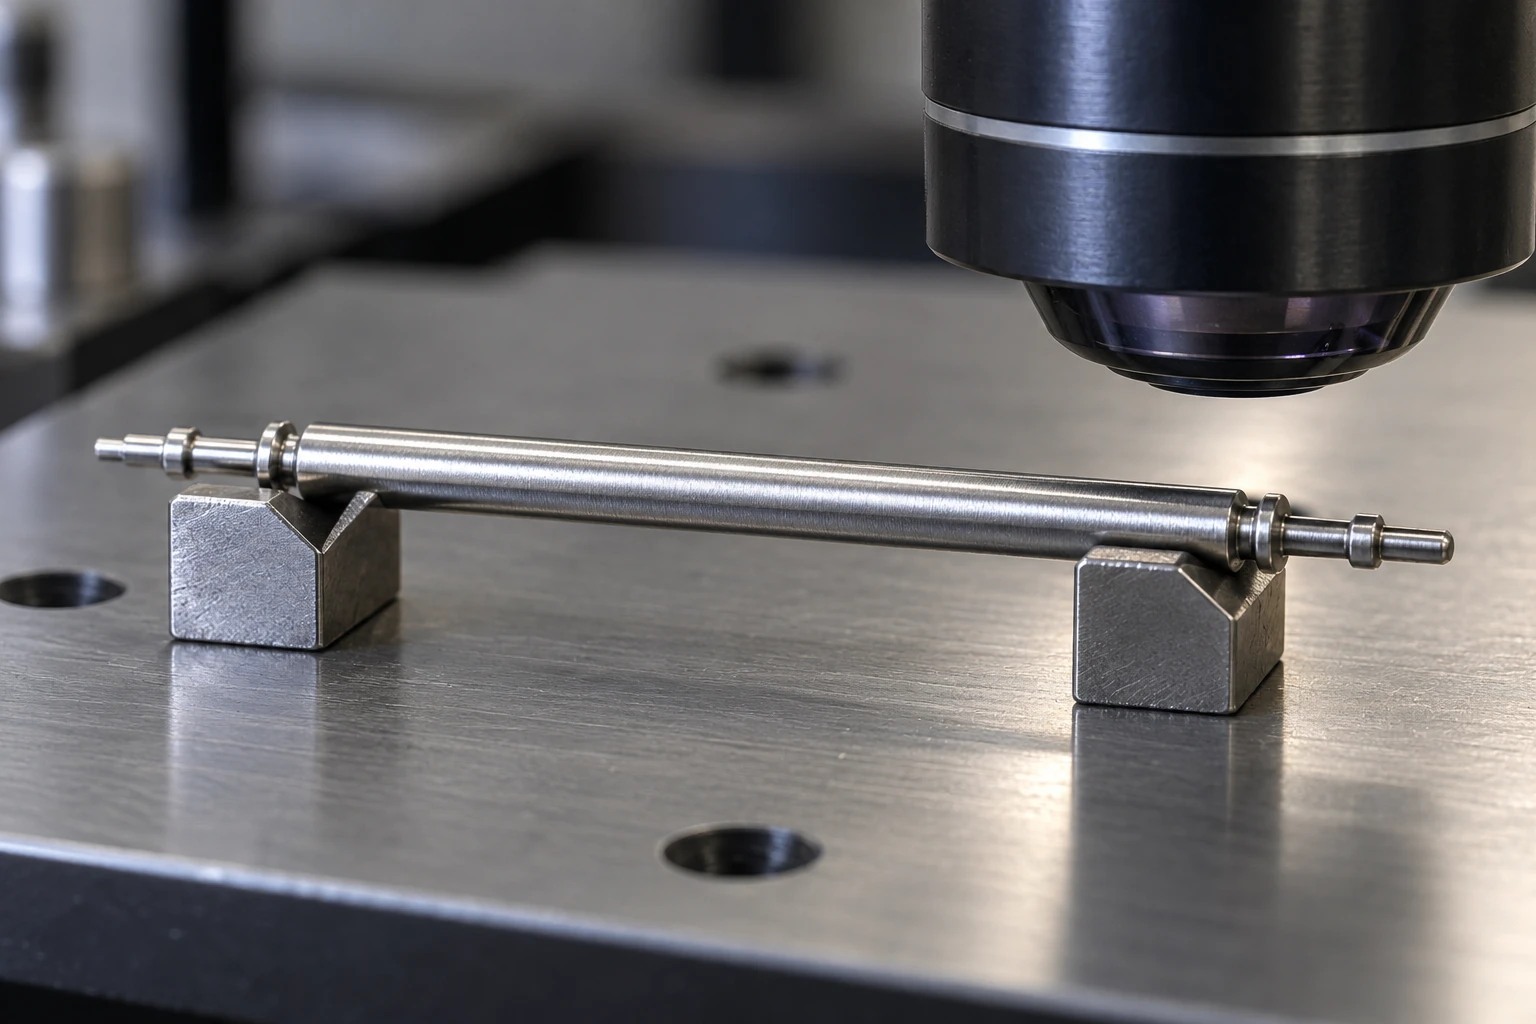
가는 튜브는 측정 압력으로 찌그러질 수 있어 투영·비전 측정으로 팁 외경, 숄더 간격, 버와 중심선의 차이를 확인합니다. 바를 회전시켜 여러 방향에서 측정하고 지그가 측정 부위를 가리지 않도록 합니다. 별도의 축방향 시험에서는 핀을 정렬해 누르면서 힘–변위 곡선과 복귀 위치를 기록합니다. 마찰로 인한 누름·복귀 힘의 차이와 비복귀 구간을 확인하되, 스토퍼에 닿은 뒤의 반력을 스프링 힘으로 읽지 않습니다.
항목별 검사 내용과 정할 조건
| 검사 항목 | 확인 내용 | 정해 둘 조건 |
|---|---|---|
| 부품 치수 | 튜브 외경·길이, 팁 지름, 숄더 지름과 두께, 동축도 | 측정 위치, 측정기, 버 판정 기준 |
| 조립 길이 | 핀을 끝까지 눌렀을 때의 길이, 자유 상태 팁 끝 사이 길이 | 누르는 힘과 방향, 호칭 길이의 정의 |
| 작동 | 양쪽 핀이 걸림 없이 들어갔다 복귀하는지, 핀이 빠지지 않는지 | 압축 횟수, 복귀 위치의 허용 범위 |
| 스프링 힘 | 장착 위치와 기계적 멈춤 직전 지정 변위에서의 힘 | 측정 변위·속도, 복귀력 하한·조작력 상한 |
| 영구 변형 | 압축–복귀 반복 후, 압축 유지 후의 자유 길이와 힘 변화 | 반복 횟수, 유지 시간과 온도, 허용 변화율 |
| 핀 유지력 | 오므린 튜브 끝에서 핀을 축방향으로 당겼을 때 빠지지 않는지 | 당기는 힘, 유지 시간 |
| 부착 강도 | 케이스·스트랩을 조립한 상태에서 정해진 힘을 가한 뒤 손상·이탈 여부 | 하중값과 방향, 적용 규격 |
| 내식 | 염수 분무 또는 침지 후 녹, 작동 이상, 핀 고착 여부 | 용액 농도, 온도, 시간, 판정 기준 |
스프링바 내식 시험과 니켈 방출 규제
염수 분무 시험은 정해진 조건에서 재료와 공정을 비교하며 시험 시간을 착용 연수로 환산하지 않습니다. ISO 6425:2018은 브레이슬릿을 포함한 시계에 48시간 중성 염수 분무 시험을 적용하고 ISO 9227의 조건을 인용합니다. 일반 스프링바의 부품 시험과 다이버 시계 완제품 시험은 적용 범위가 다릅니다. 시험 후에는 외관뿐 아니라 양쪽 핀의 고착, 복귀 위치와 지정 변위 힘을 다시 확인합니다.
피부에 직접 오래 닿는 부품은 판매 지역의 니켈 방출 규제 적용을 검토합니다. EU의 해당 접촉 제품 제한은 주당 0.5 µg/cm²이며 재질의 니켈 함유율과 방출량은 서로 다른 지표입니다. 스트랩 안에 가려진 스프링바도 실제 노출 상태로 적용 여부를 판단하고, 도금품은 마모 전처리를 포함한 해당 시험법을 확인합니다. 성적서에는 부품별 재질·표면 처리, 치수, 힘 측정 변위, 반복·유지 및 내식 조건과 결과를 남깁니다.
9. 스프링바 제작을 검토할 때 함께 정리할 항목
| 구분 | 정리할 내용 | 빠졌을 때 생기는 문제 |
|---|---|---|
| 케이스 조건 | 러그 간격과 공차, 구멍 지름·깊이, 막힌 구멍 또는 관통 구멍 | 장착이 안 되거나 걸림 길이가 부족합니다. |
| 스트랩 조건 | 스트랩 종류와 끝 구멍 지름, 금속 브레이슬릿 여부, 무게 | 튜브 지름과 굽힘 강도가 맞지 않습니다. |
| 스프링바 형식 | 숄더 형태, 튜브 지름, 팁 지름, 퀵 릴리즈 여부 | 공구가 걸리지 않거나 러그 구멍과 맞지 않습니다. |
| 재질·표면 | 튜브·핀·스프링 강종, 도금 여부, 세척 기준 | 땀과 염분에서 부식과 니켈 용출 문제가 생깁니다. |
| 성능 기준 | 스프링 힘 범위, 영구 변형 허용치, 부착 강도 하중 | 로트마다 장착감과 유지력이 달라집니다. |
케이스와 스프링바 치수를 함께 설계하는 경우에는 러그 부위의 2D 도면과 3D 데이터, 사용할 스트랩, 목표 하중 조건을 함께 전달하면 구멍 가공과 스프링바 치수를 같은 기준으로 검토할 수 있습니다. 가는 핀과 단차 형상의 선삭 범위는 정밀선반가공, 케이스 러그와 구멍 가공은 CNC·MCT 가공 페이지에서 확인할 수 있습니다.
Manufacturing watch spring bars: tube and pin machining, spring selection and inspection
A watch spring bar connects a conventional strap to the case through a thin tube and two retractable pins. Reliable attachment requires adequate pin engagement, smooth return and resistance to deformation and corrosion. The case, strap and bar must be reviewed as an assembly.
1. Construction and load paths
A typical bar contains two plungers and a compression coil spring inside a tube. Crimped tube ends retain the internal pin heads. Each pin has a guided head, a neck, a tip and, where required, a shoulder for a removal tool. The pin stops at a shoulder, an internal travel limit or the lug-hole bottom, depending on the assembly.
The spring pushes the pins outward. This axial return force differs from the force pulling the strap: transverse loads act through tube bending, pin shear and bending, and bearing contact in the lug holes. A stronger coil alone does not establish a higher attachment load rating.
- Single shoulder: one collar provides a tool contact face.
- Double shoulder: a groove between two collars locates a forked tool; thin edges require burr control.
- Shoulderless: the tip can be pushed from outside a drilled-through lug.
- Heavy tube: a larger section improves bending resistance, but tube and tip diameters remain separate dimensions.
- Quick release: an external lever moves a pin. The slot, remaining tube section and spring space require separate verification.
The first interactive model shows free, pressed and fitted states, a section view and both shoulder forms. Its pin-press percentage describes travel from the reference position, not coil strain or measured product performance.
2. Nominal size and useful engagement
Nominal sizes such as 18, 20 and 22 mm usually identify the intended lug width. Drawings should separately define free overall length L₀, minimum compressed length Lmin, each pin’s travel and useful cylindrical tip length. For straight insertion with both pins compressed, Lmin must clear the smallest lug width. Inserting one tip first also requires checking the insertion path and strap interference.
A supplier drawing of a 1.8 mm-class double-shoulder bar gives a 0.8 ±0.02 mm tip, a 1.5 mm shoulder with +0/−0.05 mm tolerance and a 1.25 ±0.05 mm neck. Its 20 mm version lists L1 = 20.0 (+0/−0.25), L2 = 23.1 (±0.30) and tube length = 16.7 (+0/−0.15) mm. These are one manufacturer’s values, not universal requirements.
A one-sided tolerance on L1 does not establish a fully compressed measurement. Nor does (L2−L1)/2 = 1.55 mm prove engagement or stroke. Shoulder and neck geometry, travel stops and useful hole depth remain relevant. The drawing identifies a 1.8 mm-class OD, while its tube material row lists 1.78 ×0.11 ×16.7 mm; calculations must identify which value is used.
3. Tube preparation, pin turning and crimping
Fine tubing is cut without crushing its ends. Internal burrs obstruct the pin head; external burrs damage the strap. End squareness and chamfers affect the crimp. The tip, neck, shoulders and head of a turned pin are machined on a common axis. Support near the cutting point reduces slender-stock deflection. Inspect tip diameter, collar thickness, groove width, coaxiality and the cut-off end.
Double shoulders are approximately 0.2 mm thick in the drawing example. A controlled tip radius or chamfer assists insertion. Loose burrs and cut-off pips must not remain in the sliding path. The close-up illustration shows the difference between single- and double-shoulder profiles.
Austenitic stainless steels are common for tubes and pins. Molybdenum-bearing 316L generally offers better chloride pitting resistance than 304. PREN = Cr + 3.3Mo + 16N compares composition; it does not predict service life. Sulphur additions improve machining but can introduce pitting initiation sites. Specify tube, pin and spring materials individually, along with plating and cleaning.
After inserting the pin–spring–pin assembly, crimp the tube ends to retain the heads. Too little retention can release a pin; excessive crimp can crack the tube or grip the neck. The opening must retain the head while clearing the moving neck. Remove chips and residues and verify drainage and drying.
4. Spring force, stress, preload and solid height
The cited tube material gives a nominal bore of 1.78−2×0.11 = 1.56 mm. The drawing lists spring diameter 1.3 mm and length 14.5 mm. Confirm the spring’s measurement condition and actual clearance against tube-wall and coil-diameter tolerances.
k = Gd⁴/(8D³n) τ₀ = 8FD/(πd³) τ = Kwτ₀
G is shear modulus, d wire diameter, D mean coil diameter and n active coils. With C = D/d, Kw = (4C−1)/(4C−4) + 0.615/C.
For compression δ, F = kδ and τ = KwGdδ/(πD²n). Total compression is δpre + sL + sR: assembly compression already present in the free bar plus the additional travel of both pins. One pin’s movement is not total coil compression. Changing wire diameter also changes the Wahl factor.
| Illustrative assumptions | Rate | Compression / force | τ₀ / corrected τ |
|---|---|---|---|
| d 0.20 mm, D 1.10 mm, n 30 | 0.35 N/mm | 3.0 mm / 1.05 N | 370 / 470 MPa |
| Same geometry, n 15 | 0.70 N/mm | 3.0 mm / 2.10 N | 740 / 940 MPa |
| Same geometry, n 15 | 0.70 N/mm | 1.5 mm / 1.05 N | 370 / 470 MPa |
These rounded calculations assume G = 70 GPa and do not specify an actual product. Allowable stress depends on wire grade, size, treatment, surface, mean stress, stress range, cycles and environment. Halving active coils doubles rate and stress at equal compression.
Travel stops and post-forming treatment
The travel stop should act before coil bind. An estimate of solid height is Hs ≈ nt·d, using total coils nt rather than active coils n; end form changes this estimate. At maximum compression, including simultaneous operation of both pins, verify clearance above solid height, interference and buckling.
Cold-drawn and precipitation-hardening spring wires need treatment suited to their supplied condition; one ageing temperature is not universal. Presetting can control initial set where required, but is not mandatory for every spring. Validate its load and cycles rather than indiscriminately pressing every spring solid.
5. Lug machining and individual engagement
Engagement is limited by useful hole depth, shoulder contact, internal stops and available protrusion. Greater lug width reduces total overlap. Axial play or an asymmetric end piece can concentrate this loss on one side; do not assume both tips have equal engagement.
A blind drilled hole includes a conical bottom and may have an entrance chamfer. Neither necessarily provides full cylindrical support. Tip rounding also reduces effective bearing length. Check hole position, coaxiality, useful depth and both minimum engagements at the tolerance extremes. ISO 3765 provides a case–band attachment dimensional framework, including useful hole depth and fitting relationships.
The second model compares illustrative widths, depths and spring set. At reference geometry, set changes relative force from 100 to 40 while preserving geometric engagement. Wider spacing gives 61% engagement and force 38; combined with set it gives zero force. A shallow hole gives 70% engagement but force 126. These are explanatory model values, not test results or acceptance limits.
6. Tube bending and assembly strength
Load distribution depends on strap-end contact width and stiffness. For a simply supported tube under uniformly distributed total load F over support span W, Mmax = FW/8. A central point load gives FW/4, twice as much. With tube OD D and bore Di, Z = π(D⁴−Di⁴)/(32D) and nominal stress is M/Z.
Calculated section moduli for 1.50 ×0.11, 1.78 ×0.11 and an assumed 2.50 ×0.30 mm tube are about 0.156, 0.227 and 1.022 mm³, giving stress ratios 1.46, 1.00 and 0.22 under equal loading. They do not establish a complete assembly rating: pin bending, shear, hole bearing, contact width and internal support still matter.
ISO 6425:2018 includes a 200 N attachment test on a watch with its closed strap or bracelet, checking detachment and displacement. It is not a coil-force specification or a universal requirement for ordinary watches. A symmetric model gives reaction F/2 at each tip of one bar; do not simply assign half the strap tension to each spring bar at opposite watch ends.
7. Cycling, relaxation and corrosion fatigue
Compression cycling assesses return, friction and early set. Holding fixed compression assesses stress relaxation. The dominant mechanism depends on material, stress, time and temperature. Compare forces at equal displacement before and after testing and record free length. Elevated-temperature results do not directly establish years of wrist-temperature service.
Sweat and retained moisture promote pitting and crevice corrosion at tube openings and lug holes. Pits can initiate fatigue cracks. A published 302 stainless spring failure in chloride-containing printing ink illustrates this mechanism; it is not watch lifetime evidence. Distinguish tube bending cycles from displacement actually reaching the coil.
Chloride stress-corrosion risk depends on salt concentration, residual stress and surface condition as well as temperature. Control crimp damage and residues. Bent tubes, damaged shoulders, sticky pins, corrosion and weak return require assessment and replacement according to service guidance. Straightening a damaged bar does not restore verified performance.
8. Inspection and records
Optical measurement avoids crushing a thin tube with contact force. Inspect tip and shoulder dimensions, burrs and alignment from multiple rotational positions with supports clear of the measured feature. Separately align the pins in an axial force–displacement fixture. Record pressing and return curves, hysteresis and final return position. Reaction after a mechanical stop is reached is not coil force.
| Inspection | Record and define |
|---|---|
| Geometry | Tube OD, wall and length; tip and shoulder dimensions; useful hole depth; datum and method. |
| Function | Both-pin travel and return, free and compressed lengths, friction and jamming. |
| Spring force | Displacement and speed, fitted-position return force and force before the travel stop. |
| Set and relaxation | Cycle count or hold time and temperature; force and length changes. |
| Retention and strength | Axial pin retention and separate case–strap assembly loading. |
| Corrosion | Exposure, duration, appearance, seizure, return and post-exposure force. |
ISO 6425:2018 specifies 48-hour neutral salt spray exposure for a watch with bracelet, referring to ISO 9227. Component testing has a different scope from complete diver’s-watch qualification. Salt-spray hours are not converted directly into years of wear.
Assess nickel-release requirements for direct and prolonged skin contact. The EU limit for relevant contact articles is 0.5 µg/cm²/week. Nickel content and release are different measures. Evaluate a concealed bar’s actual exposure and select the applicable release test and coating-wear pretreatment. Retain component material and finish records, dimensions, force measurement positions and test conditions.
9. Production inputs
Provide lug width and tolerances; hole diameter, useful depth, position and blind/through configuration; strap and end-piece drawings; tube, tip and shoulder geometry; component materials and finishes; return-force range, allowable changes after cycling and holding, and assembly-load and corrosion requirements. Review lug and spring-bar drawings together to avoid a dimensionally correct component becoming an unreliable assembly.
추가 정보
기술 요약
시계 스프링바 구조는 얇은 튜브 안에 압축 코일 스프링과 두 핀을 넣고 튜브 끝을 오므려 고정한 형태입니다. 호칭 길이는 러그 간격이며, 핀을 눌렀을 때의 길이는 그보다 짧고 자유 상태 팁 끝 사이 길이는 그보다 길어야 합니다. 걸림 길이는 러그 구멍 깊이·러그 간격·핀 돌출량 중 먼저 닿는 조건이 정하고, 스프링 힘은 같은 조건과 스프링의 영구 변형에 따라 달라집니다. 스트랩 하중은 튜브 굽힘과 팁 전단으로 전달되므로 튜브 지름과 벽 두께가 굽힘 강도를 좌우합니다.
핵심 포인트
- 호칭·자유 길이·압축 한계 길이를 구분하고 양쪽 팁의 유효 걸림을 각각 확인합니다.
- 팁 지름 공차는 ±0.02 mm 수준이어서 가는 핀의 처짐과 동축도를 함께 관리합니다.
- 튜브 끝 오므림의 안지름은 핀 목보다 크고 핀 머리보다 작아야 합니다.
- 총 코일 압축량은 조립 압축량과 양쪽 핀의 추가 이동량을 합해 계산합니다.
- 장착 상태에서 계속 눌린 스프링은 응력 완화로 힘이 줄어들 수 있습니다.
- 틈 부식과 공식은 팁을 가늘게 하고 튜브의 피로 균열 시작점이 됩니다.
- ISO 6425:2018의 부착부 시험은 조립체 시험이며 내부 코일 복귀력과 다른 성능을 확인합니다.
설계 검토에 필요한 입력 정보
- 러그 간격과 공차, 러그 구멍 지름·깊이·위치, 막힌 구멍 또는 관통 구멍 여부를 정리합니다.
- 스트랩 종류와 끝 구멍 지름, 시계와 스트랩의 무게를 정리합니다.
- 숄더 형태, 튜브·팁 지름, 퀵 릴리즈 여부를 정합니다.
- 튜브·핀·스프링 재질과 도금, 세척 기준을 정합니다.
- 스프링 힘 범위, 영구 변형 허용치, 부착 강도와 내식 시험 조건을 정합니다.
주요 용어
| 용어 | 의미 |
|---|---|
| 호칭 길이 | 스프링바가 맞는 러그 사이 안쪽 폭입니다. |
| 팁 | 러그 구멍에 들어가는 핀 끝의 가는 부분입니다. |
| 숄더 | 팁과 튜브 사이의 턱입니다. 공구를 걸고 핀 이동을 멈춥니다. |
| 오므림(크림핑) | 튜브 끝을 안쪽으로 좁혀 핀 머리가 빠지지 않게 하는 가공입니다. |
| 걸림 길이 | 장착 후 팁이 러그 구멍에 실제로 들어간 길이입니다. |
| 영구 변형 | 압축을 풀어도 스프링 자유 길이가 원래대로 돌아오지 않는 현상입니다. |
| 응력 완화 | 일정한 변형을 유지할 때 시간이 지나며 힘이 줄어드는 현상입니다. |
| 부식 피로 | 부식 환경에서 반복 하중을 받아 균열이 생기고 자라는 현상입니다. |
스프링바 길이는 러그 간격과 같은 값으로 고르면 됩니까?
호칭 길이는 러그 간격과 같은 값으로 고릅니다. 다만 같은 호칭이라도 제품마다 자유 상태 전체 길이와 핀 이동량이 다르므로, 러그 구멍 깊이와 함께 걸림 길이가 충분한지 확인합니다.
스프링바 지름이 굵을수록 항상 좋습니까?
굵은 튜브는 굽힘에 유리하지만 스트랩 끝 구멍을 확인해야 합니다. 팁 지름은 별도이므로 러그 구멍도 무조건 커지는 것은 아닙니다. 얇은 가죽 스트랩이나 작은 케이스에는 맞지 않을 수 있으므로 케이스와 스트랩 조건에 맞춰 정합니다.
퀵 릴리즈 스프링바 강도는 일반형과 같습니까?
레버가 지나는 홈 때문에 튜브 단면이 줄고 스프링 공간도 제한됩니다. 같은 지름의 일반형과 같은 강도라고 가정하지 않고 부착 강도와 스프링 힘을 따로 확인합니다.
오래 쓴 스프링바 교체가 필요한 이유는 무엇입니까?
장착 상태에서 계속 눌린 스프링은 힘이 줄고, 땀에 의한 부식으로 팁이 가늘어지거나 튜브에 균열이 생길 수 있습니다. 스트랩 교체 때 휨·부식·고착·복귀 불량을 점검하고 이상이 있으면 교체합니다. 정기 교환 주기는 제품 관리 지침을 따릅니다.
도금 스프링바 제품과 스테인리스 제품의 차이는 무엇입니까?
도금 제품은 모재가 강재인 경우가 있어 도금이 손상되면 녹이 생기고, 니켈 도금은 피부 접촉 규제의 적용 여부를 확인해야 합니다. 땀에 노출되는 용도에는 모재 자체의 내식성을 먼저 검토합니다.
스프링 힘이 크면 스트랩 인장 강도도 커집니까?
스프링은 핀을 바깥으로 복귀시키고 스트랩 외력은 튜브·핀·러그가 지지합니다. 복귀력 검사, 핀의 축방향 빠짐 검사, 조립체 부착 강도 시험을 따로 수행합니다.
전체 길이와 러그 폭 차이를 반으로 나누면 걸림 길이입니까?
숄더·목·팁 형상과 기계적 멈춤, 구멍의 유효 깊이와 좌우 유격이 반영되지 않아 그렇게 판정할 수 없습니다. 각 팁의 최소 유효 걸림을 따로 계산합니다.
스프링바 성적서에서 확인할 항목
재질과 도금, 튜브 외경·팁 지름·전체 길이 측정값, 스프링 힘의 측정 위치와 값, 반복 압축과 압축 유지 시험 조건, 내식 시험 조건과 판정 기준을 함께 확인합니다.
관련 글
- 누름식 메탈 밴드 체결장치 — 밴드 체결부의 조작력과 유지력 설계를 다룹니다.
- 케이스 CNC·MCT 가공 — 러그와 내부 포켓을 포함한 케이스 가공 공정을 다룹니다.
- 표면 거칠기 지시 — 끼워맞춤면과 외관면의 거칠기 지시를 다룹니다.
- 시계 방수 설계 — 땀과 수분에 노출되는 시계 부품의 밀봉 구조를 다룹니다.
- 정밀선반가공 — 가는 핀과 단차 형상의 선삭 범위를 확인할 수 있습니다.
관련 키워드: 스프링바, 시계 스프링바, 러그 간격, 러그 구멍, 이중 숄더, 팻 스프링바, 퀵 릴리즈, 튜브 크림핑, 압축 코일 스프링, 왈 보정 계수, 영구 변형, 응력 완화, 틈 부식, 부식 피로, ISO 6425, 부착 강도
관련 태그

Related posts
정밀 부품 도면의 표면 거칠기 지시: Ra·Rz 값과 외관·밀봉·접촉 기능의 관계
명품 무브먼트 마감: 앵글라주·블랙 폴리싱·제네바 스트라이프의 정밀 제조
3축 가공과 5축 가공: 공구 접근·셋업·정밀도와 제조 원가 비교
외장 SSD 케이스: 알루미늄 방열 구조와 정밀가공 설계
