
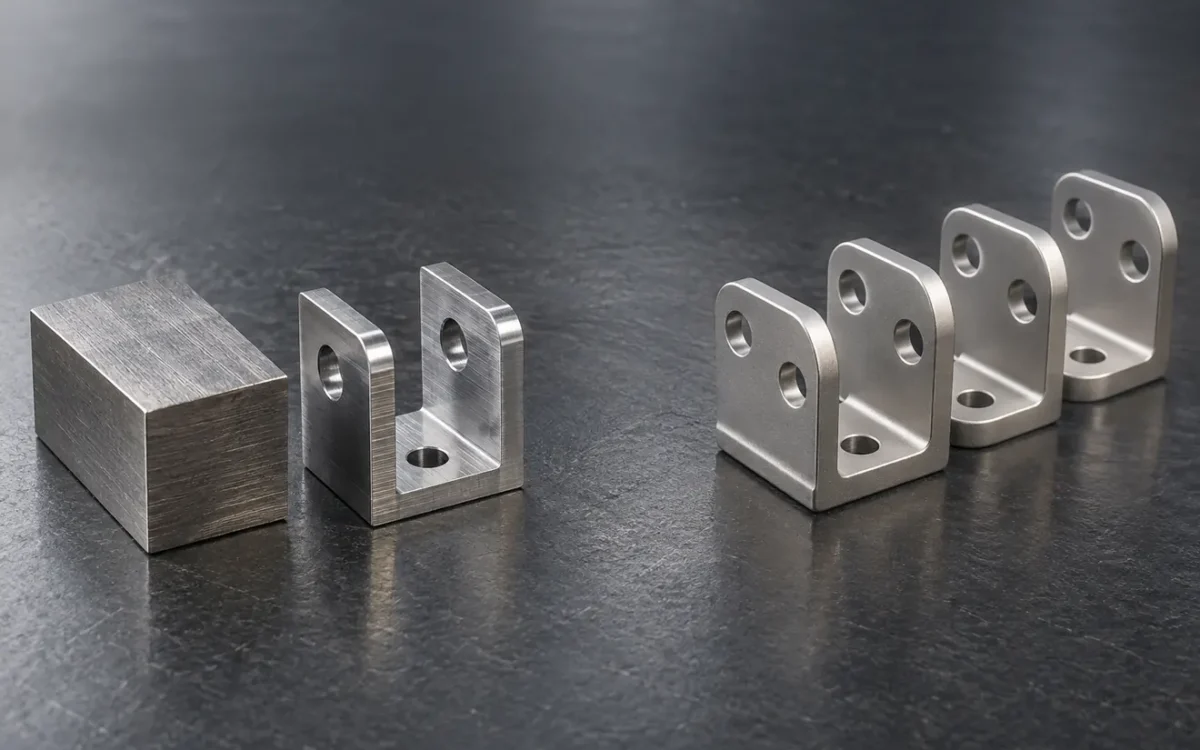
CNC 가공에서 MIM 전환: 생산 수량·공차·후가공 원가 비교
CNC 가공에서 MIM 전환:
생산 수량·공차·후가공 원가 비교
MIM 전환 여부는 금형비를 회수할 생산 수량과 소결 후 남는 공정의 비용을 함께 검토해 결정해야 합니다. 동일한 조립 기능과 출하 품질을 기준으로 비교해야 실제 원가 차이가 드러납니다.
정밀 금속 부품의 주문이 늘면 CNC로 계속 절삭할지, 금속분말사출성형(MIM)으로 바꿀지 검토하게 됩니다. 절삭 시간이 긴 부품일수록 전환 가능성이 커 보입니다. 그러나 금형 견적과 성형 단가만 비교하면 정밀 구멍 가공, 열처리, 외관 마감, 검사 비용이 뒤늦게 추가될 수 있습니다.
판단의 출발점은 양품 한 개를 납품하는 데 필요한 총비용입니다. 설계가 얼마나 오래 유지되는지, 반복 주문이 얼마나 확실한지, 기능면 중 어디를 소결 상태로 사용할 수 있는지를 함께 검토해야 합니다.
1. 견적 비교의 기준은 가공 단가가 아닌 출하 상태입니다
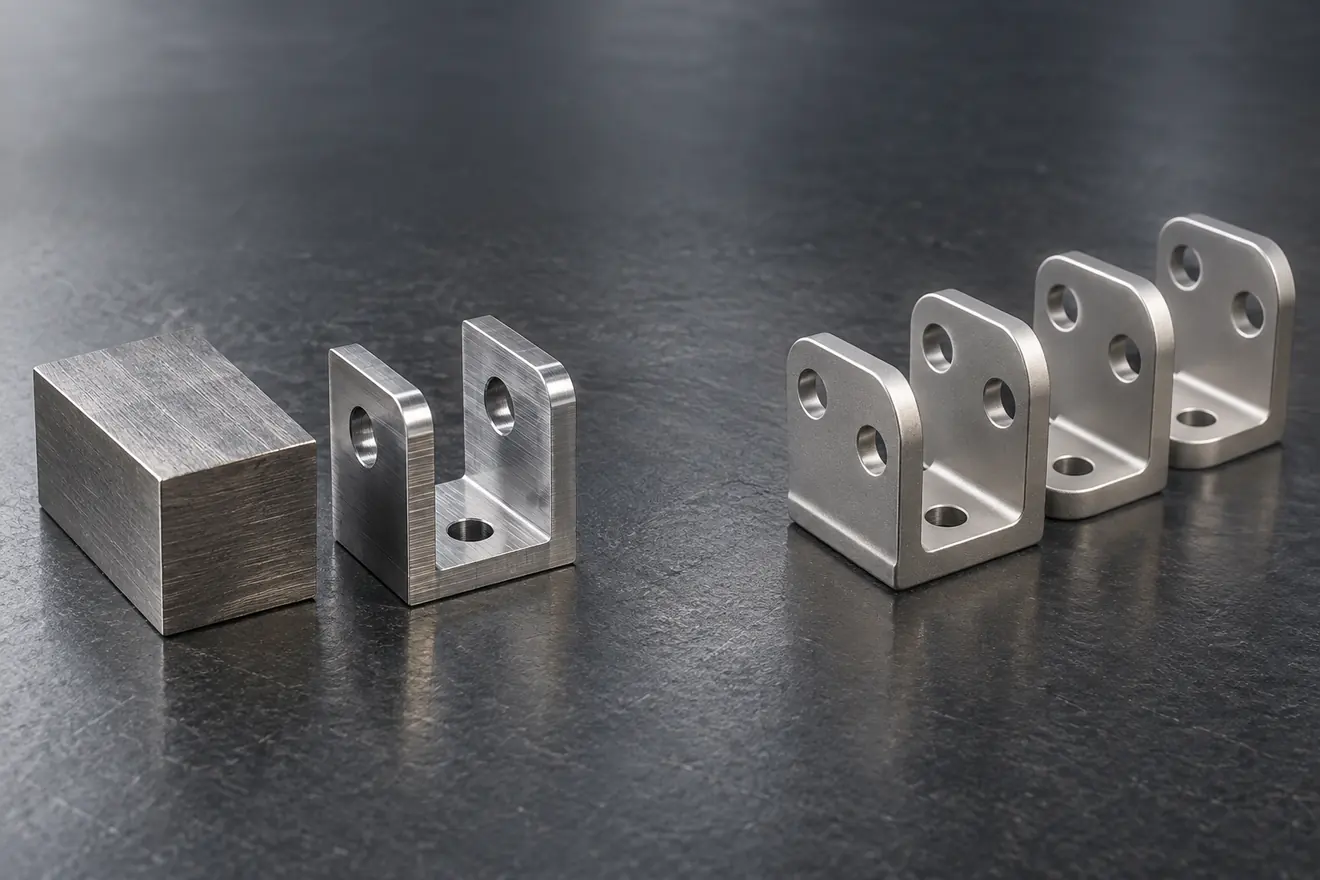
CNC는 소재에서 불필요한 부분을 제거하며 형상을 만듭니다. 원가에는 소재비 외에도 장비 점유 시간, 공구 소모, 부품을 다시 고정하는 횟수, 검사 시간이 반영됩니다. 깊고 좁은 포켓이나 여러 방향의 가공면은 절삭 조건과 공구 접근을 제한할 수 있습니다.
따라서 MIM 전환을 검토하기 전에 현재 CNC 공정의 개선 여지도 확인할 필요가 있습니다. 기능에 영향이 없는 내부 모서리 반경을 넓히거나, 가공 방향을 정리하거나, 여러 부품을 동시에 고정하면 비교 대상인 CNC 단가 자체가 달라집니다. 개선 전의 높은 단가를 기준으로 전환 효과를 계산해서는 안 됩니다.
| 비교 항목 | CNC 가공 | MIM 및 필요한 후공정 |
|---|---|---|
| 초기 비용 | 공정 설계, 프로그램, 전용 지그, 초도 검증 | 금형, 성형·소결 조건 개발, 소결 지지구, 후가공 지그, 초도 승인 |
| 반복 생산 비용 | 소재, 절삭, 공구, 탈착, 디버링, 검사 | 피드스톡, 사출, 탈지, 소결, 취급, 필요 시 교정·정밀가공 |
| 완제품 비용 | 동일한 열처리·표면처리·조립·검사·포장 조건으로 범위 통일 | |
| 변경·유지 비용 | 프로그램·지그 변경, 공구 관리, 재검증 | 금형 수정·보수, 조건 재설정, 변경품 승인, 잔여 재고 |
한쪽 견적은 가공 완료품이고 다른 쪽은 표면처리까지 끝난 납품품이라면 단가 차이는 공정 경쟁력을 의미하지 않습니다. 재료 상태, 치수 보증 시점, 검사 성적서와 포장 범위를 먼저 맞춰야 합니다.
2. MIM 전환 대상의 형상과 재질을 구분합니다
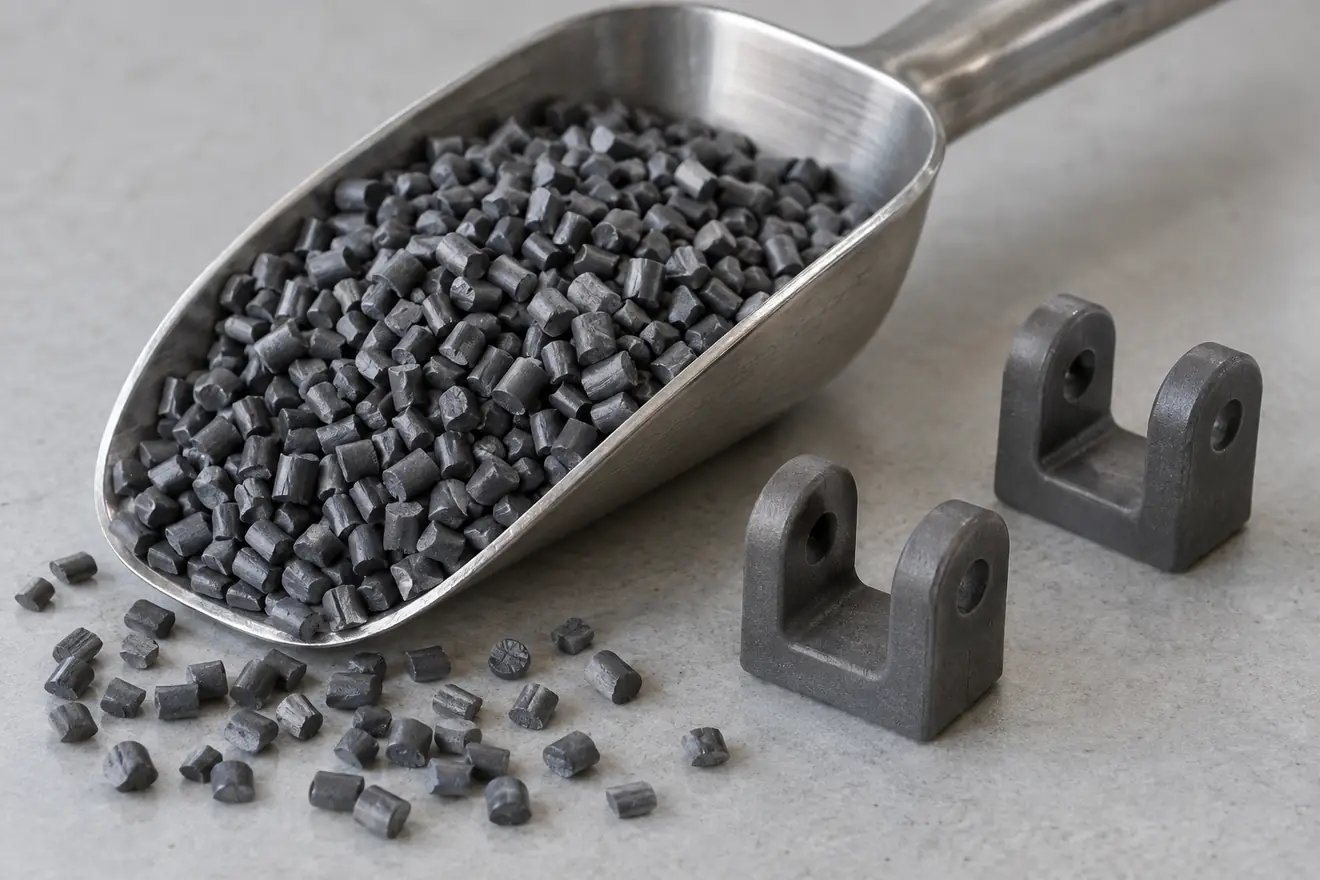
MIM은 금속 분말과 바인더를 혼합한 피드스톡을 금형에 사출한 뒤, 바인더를 제거하는 탈지와 금속 입자를 치밀화하는 소결을 거칩니다. 금속을 녹여 금형에 주입하는 다이캐스팅과는 공정이 다릅니다. 소결 과정에서 발생하는 수축을 고려해 금형과 공정 조건을 설계합니다.
작은 부품 안에 보스, 리브, 홈 등 여러 기능을 통합하고 같은 형상을 반복 생산하는 경우에는 MIM을 검토할 가치가 있습니다. 다만 CNC로 가공할 수 있는 형상이 그대로 사출에 적합한 것은 아닙니다. 급격한 두께 변화, 재료가 집중되는 부분, 탈형이 어려운 언더컷은 금형 구조와 공정 관리를 복잡하게 만들 수 있습니다.
금형에서 꺼내는 방향과 소결 중 지지하는 면
설계 단계에서는 파팅라인, 게이트, 이젝터 자국을 둘 위치와 금형이 열리는 방향을 검토합니다. 동시에 소결 중 부품이 놓이는 자세와 지지면을 확인합니다. 외관을 위해 모든 면을 곡면으로 만들었다면 별도 지지구가 필요할 수 있고, 그 제작비와 취급 시간이 원가에 추가됩니다.
여러 개의 절삭 부품을 하나로 통합하면 부품 수와 조립 공정이 줄어들 가능성도 있습니다. 이때는 단품 가격만 비교하기보다 조립 시간, 체결 부품, 조립 후 검사까지 포함한 유닛 원가를 비교하는 편이 적절합니다.
동일한 강종 명칭과 동일한 성능은 구분해야 합니다
봉재를 절삭한 부품과 분말을 소결한 부품은 같은 계열의 합금이라도 밀도, 잔류 기공, 조직, 열처리 상태가 다를 수 있습니다. 예를 들어 316L이라는 명칭만 같다고 기존 부품의 피로 성능이나 내식 성능을 그대로 적용할 수는 없습니다. 사용 하중과 환경에 필요한 항목을 실제 제조 상태에서 비교해야 합니다.
MIM 재료의 화학 조성과 기계적·물리적 특성을 다루는 ISO 22068 같은 재료 규격은 사양 협의의 출발점이 됩니다. 그러나 특정 부품의 반복 수명이나 조립 성능까지 자동으로 보증하지는 않습니다. 소재 선정 단계에서 필요한 밀도·강도·경도·연신율과 열처리 조건을 정하고, 용도상 필요한 성능 시험을 연결해야 합니다.
3. 공차는 기능면별로 나누고 정밀가공 범위를 남겨야 합니다
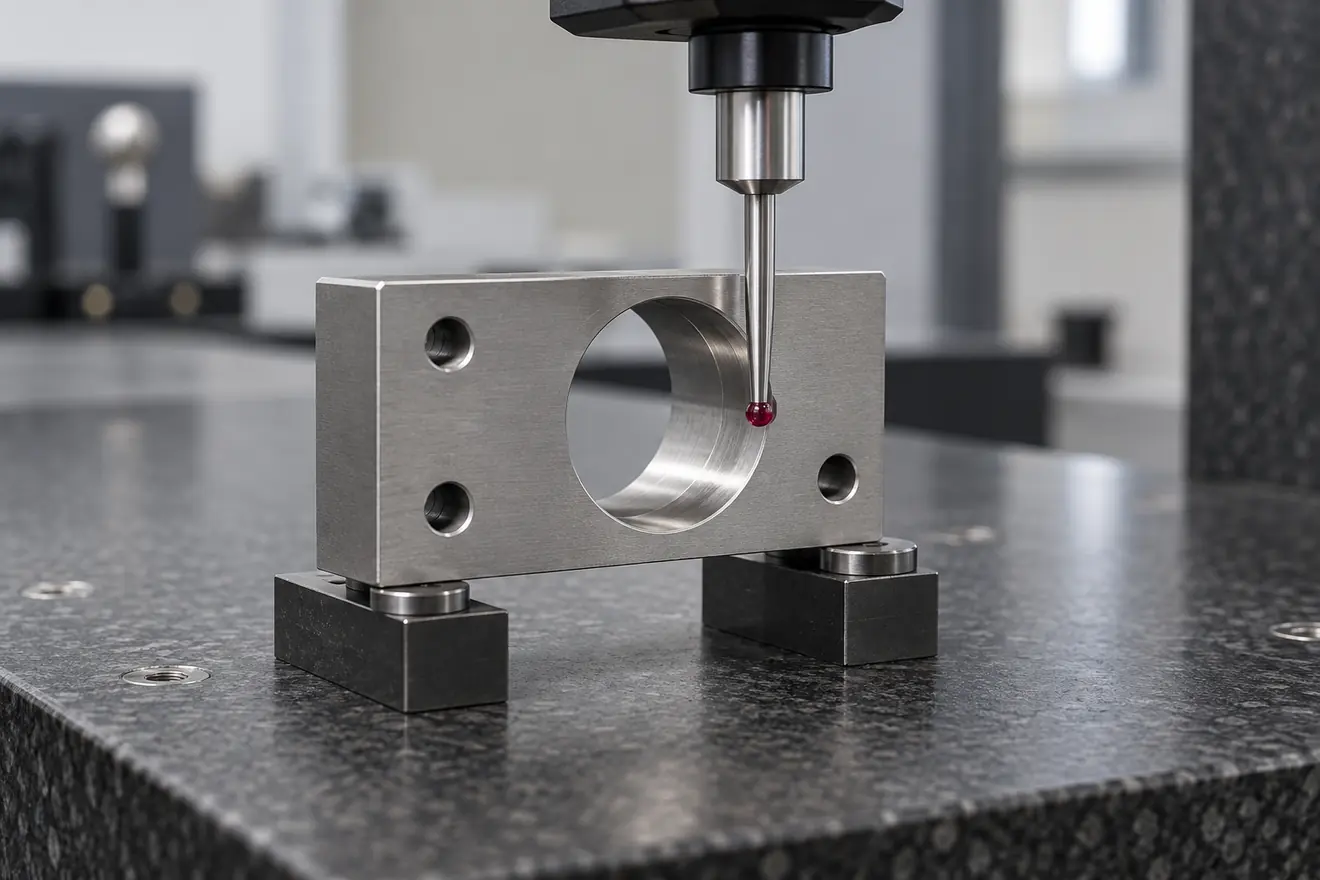
정밀 부품을 MIM으로 전환할 때 가장 먼저 나눠야 할 것은 소결 상태로 사용할 면과, 치수를 다시 가공할 면입니다. 핀 끼워맞춤 구멍, 회전축 지지부, 밀봉면, 조립 기준면은 외형 치수와 요구 수준이 다를 수 있습니다.
MIMA의 기술 안내는 MIM의 평균적인 공차 수준을 ±0.3%로 소개하면서, 더 엄격한 요구에는 후가공을 적용할 수 있다고 설명합니다. 이를 단순 환산하면 길이 20mm의 0.3%는 0.06mm입니다. 이 수치는 공정 이해를 위한 참고값이며, 개별 형상의 보증 공차나 구멍 위치도·평면도에 공통으로 적용하는 기준은 아닙니다.
| 기능 구분 | 도면에서 정할 내용 | 공정 검토 방향 |
|---|---|---|
| 비접촉 외형 | 허용 외형 범위, 주변 부품과의 간섭 | 소결 상태에서 충족 가능한 범위 검토 |
| 끼워맞춤·체결부 | 구멍·축 치수, 위치 관계, 나사 요구 | 리밍·보링·탭 등 필요한 후가공 검토 |
| 기준면·밀봉면 | 평면도, 면 간 관계, 표면 거칠기 | 소결·열처리 후 절삭 또는 연삭 필요성 검토 |
| 외관면 | 노출 범위, 결 방향, 광택, 허용 자국 | 금형 자국 배치와 표면 마감 공정 동시 검토 |
후가공 여유와 고정 기준을 함께 설계합니다
소결 후 정밀가공이 필요하다면 가공 여유를 남기는 것만으로 충분하지 않습니다. 어느 면을 기준으로 잡을지, 고정하는 힘으로 부품이 변형되지 않는지, 공구가 접근할 공간이 있는지까지 검토해야 합니다. 가공 여유가 부족하면 소결 편차를 제거하지 못하고, 과도하면 절삭 시간과 재료 사용이 늘어납니다.
316L MIM 부품의 소결 연구에서는 성형체 내부의 밀도 불균일이 방향별 수축과 형상 변형에 영향을 줄 수 있음을 확인했습니다. 따라서 전체 형상을 일정 비율로 확대하는 것만으로 모든 치수 문제가 해결된다고 볼 수 없습니다. 초기 샘플에서 치수 분포를 측정하고 금형 보정과 소결 지지 조건, 후가공 여유를 함께 조정해야 합니다.
이 때문에 MIM으로 복잡한 외형을 만들고, 소수의 기능면만 CNC로 마감하는 조합도 독립적인 대안입니다. 전면 절삭과 전면 무가공 사이에서 가장 적은 비용으로 요구 성능을 확보하는 공정 조합을 찾는 접근입니다.
4. 연간 생산량과 실제 발주 묶음은 구분해야 합니다
같은 연간 1만 개라도 한 번에 생산하는 경우와 매달 소량으로 나누는 경우의 원가는 다를 수 있습니다. CNC는 발주마다 세팅과 초품 확인이 반복될 수 있고, MIM은 사출과 탈지·소결의 배치 운영, 외주 후공정의 최소 처리 단위가 영향을 줍니다. 따라서 연간 총수량과 함께 회당 발주량, 납품 간격을 제시해야 합니다.

금형의 캐비티 수를 늘리면 한 번의 사출에서 얻는 부품 수는 증가합니다. 그러나 탈지·소결, 교정, 정밀가공, 표면처리 중 어느 단계가 생산량을 제한하는지에 따라 전체 처리량은 달라집니다. 사출 사이클만으로 납기나 단가를 계산하면 실제 병목을 놓칠 수 있습니다.
금형비를 나누는 수량은 확보 가능한 양품 수량입니다
금형비를 제품 수명 전체의 예상 판매량으로 나눌 때는 설계 변경과 수요 변동을 반영해야 합니다. 총수요가 커도 중간에 형상이 바뀌면 동일한 금형으로 생산할 수 있는 수량은 줄어듭니다. 승인된 설계로 확정된 물량과 아직 전망에 해당하는 물량을 구분해 계산하는 편이 안전합니다.
또한 사출 투입 수량과 최종 납품 수량은 같지 않을 수 있습니다. 소결 후 치수 선별, 정밀가공 불량, 외관 선별에서 발생한 손실은 양품에 배분됩니다. 특히 후반 공정의 불량은 앞선 단계의 비용까지 이미 투입된 상태이므로, 발생 위치까지 구분한 수율 자료가 필요합니다.
5. 외관 부품은 표면 마감과 선별 비용이 전환 효과를 바꿉니다
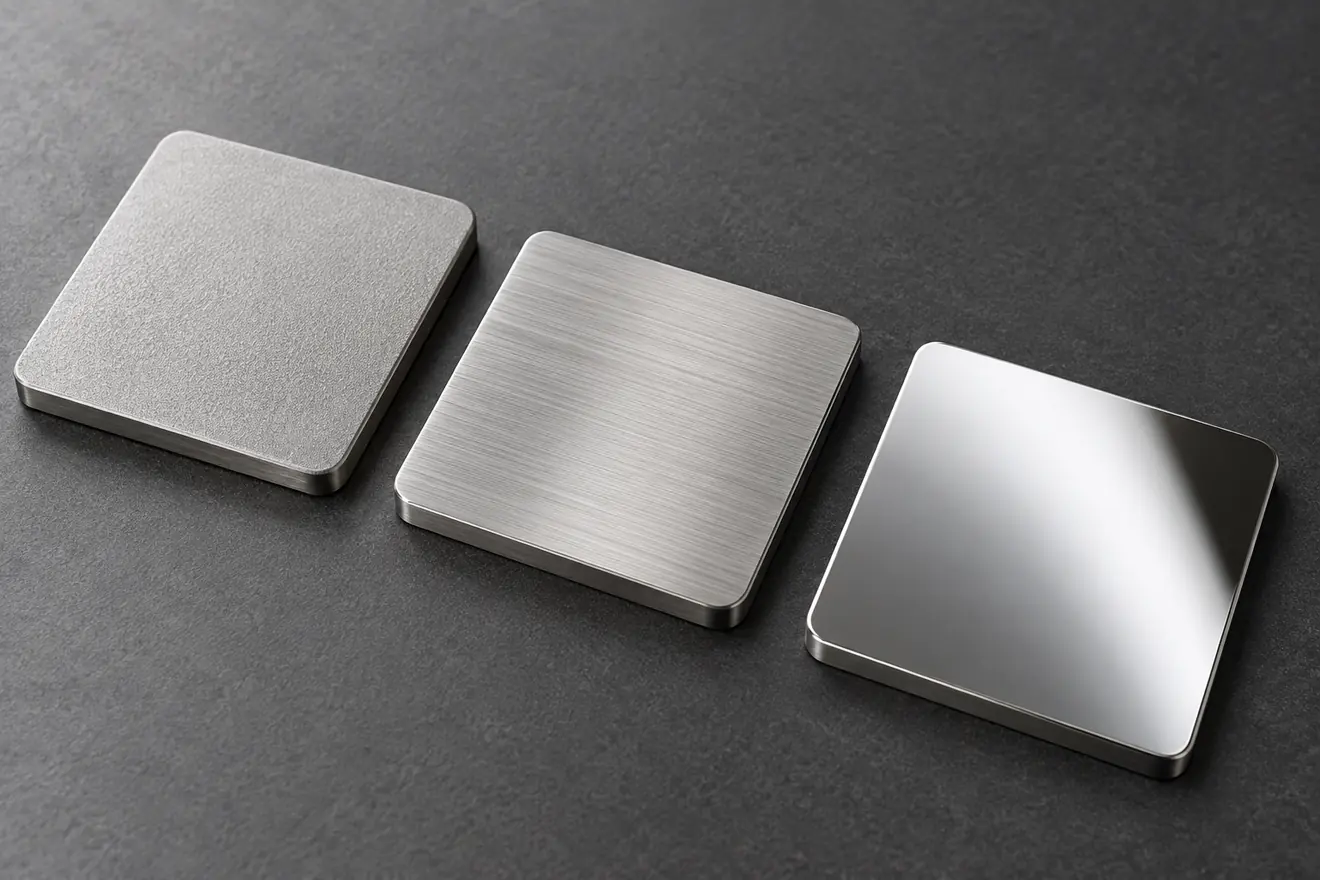
기능상 소결 표면을 사용할 수 있는 내부 부품과, 손에 닿고 눈에 보이는 외장 부품은 견적 조건이 다릅니다. 유광 폴리싱, 방향성 헤어라인, 균일한 무광, 도금·코팅은 각각 다른 공정과 판정 기준이 필요합니다. 소결 표면이 형성됐다는 사실만으로 최종 외관이 완성됐다고 볼 수는 없습니다.
외관 사양은 ‘고광택’ 한 단어로 끝내기보다 노출되는 면, 허용 가능한 게이트·파팅 자국, 모서리 형상, 결 방향과 비교 샘플로 구체화해야 합니다. 표면 거칠기 수치가 같아도 광택이나 결의 방향이 다르면 육안 품질은 다르게 느껴질 수 있습니다.
치수 보증 시점도 중요합니다. 소재를 제거하는 연마와 두께를 추가하는 코팅은 기능면의 최종 치수에 영향을 줄 수 있습니다. 끼워맞춤부나 밀봉면은 표면처리 후 상태를 기준으로 확인하고, 필요하면 마스킹과 최종 검사 비용을 견적에 포함해야 합니다.
외관 불량을 막기 위한 세정, 공정 간 보호, 개별 포장도 제품에 따라 필요합니다. MIM 전환 검토에서는 이런 항목을 ‘기타 비용’으로 한데 묶기보다, 실제로 추가되는 작업과 판정 범위를 확인해야 합니다.
6. MIM 전환 원가와 손익분기 수량을 계산합니다
초기 비교에서는 총원가를 초기 고정비와 양품 한 개당 반복 비용으로 나눌 수 있습니다. 여기서 반복 비용은 성형 또는 절삭 비용에 필요한 후공정, 검사, 수율 손실까지 반영한 값입니다.
총원가 = 초기 고정비 + 납품 양품 수량 × 양품당 반복 비용
손익분기 수량 = (MIM 초기비 − CNC 초기비) ÷ (CNC 반복비 − MIM 반복비)
이 식은 MIM의 초기비가 더 높고 양품당 반복비는 더 낮을 때의 기본 비교입니다. 반복비 차이가 없거나 MIM 쪽이 더 높다면, 해당 가정 아래에서는 생산 수량이 증가해도 초기비 차이를 회수하지 못합니다. 발주 묶음이나 설계가 바뀌면 각 비용을 다시 계산해야 합니다.
가상 원가 모델: 후가공을 포함한 비교
다음 금액은 계산 구조를 설명하기 위한 가정이며, GPN의 견적이나 특정 부품의 실제 원가가 아닙니다. CNC 초기비를 200만 원, 반복비를 18,000원/개로 설정합니다. MIM 초기비는 3,000만 원, 정밀가공·마감·검사와 수율 손실을 포함한 반복비는 8,000원/개로 설정합니다.
| 납품 양품 수량 | CNC 총원가 | MIM 총원가 | 계산상 결과 |
|---|---|---|---|
| 1,000개 | 2,000만 원 | 3,800만 원 | CNC가 1,800만 원 낮음 |
| 2,800개 | 5,240만 원 | 5,240만 원 | 손익분기 |
| 3,000개 | 5,600만 원 | 5,400만 원 | MIM이 200만 원 낮음 |
| 10,000개 | 1억 8,200만 원 | 1억 1,000만 원 | MIM이 7,200만 원 낮음 |
이 가정에서 손익분기 수량은 2,800개입니다. 그러나 MIM 반복비가 추가 후가공 때문에 10,000원으로 높아지면 3,500개, 14,000원으로 높아지면 7,000개로 이동합니다. 반대로 CNC 공정을 개선해 반복비를 14,000원으로 낮추고 MIM은 8,000원을 유지하면, 손익분기 수량은 약 4,667개가 됩니다.
따라서 “몇 천 개부터 MIM이 유리하다”는 수량을 모든 부품에 적용할 수 없습니다. 수량을 바꾸기 전에 비교 단가에 무엇이 포함됐는지 확인해야 합니다. 위 계산은 단가가 일정한 단순 모델이며 부가세, 자금 조달 비용과 재고 보유 비용은 포함하지 않았습니다. 실제 장기 계약은 발주 구간별 단가, 금형 보수·교체, 납품 일정과 재고 조건을 반영해 다시 산정해야 합니다.
7. 도면과 생산 계획에서 전환 여부를 결정합니다
전환 검토는 금형 발주보다 먼저 시작해야 합니다. 현재 CNC 양산 도면을 그대로 넘기기보다, 반드시 유지할 조립 인터페이스와 변경 가능한 비기능 형상을 구분하면 MIM에 적합한 설계를 협의하기 쉽습니다. 형상을 바꿨다면 절감 효과와 함께 조립·강도·외관에 미치는 영향도 확인해야 합니다.
| 현재 조건 | 우선 검토할 방향 |
|---|---|
| 설계 변경이 잦고 수요가 아직 불확실함 | CNC로 설계와 기능을 검증하고, 확정 물량을 기준으로 전환 시점 검토 |
| 작고 복잡한 동일 형상을 반복 생산함 | 금형·소결 설계를 포함한 MIM 전환 견적과 완제품 원가 비교 |
| 복잡한 외형과 소수의 정밀 기능면이 공존함 | MIM 후 해당 면만 CNC 가공하는 복합 공정 검토 |
| 단순한 형상이며 CNC 사이클이 짧음 | 현재 CNC의 다수 개 동시 고정·자동화·공구 경로 개선부터 비교 |
| 외관 선별과 마감에 비용이 집중됨 | 양쪽 공정 모두 동일한 외관 승인 기준과 최종 수율로 재견적 |
비교 견적에 필요한 다섯 가지 정보
도면에는 재질과 열처리 상태, 중요 치수·기준면, 외관 및 표면처리 범위를 표시합니다. 생산 계획에는 회당 발주량·예상 누적 수량·납품 간격, 설계 변경 예정과 목표 일정을 함께 정리합니다. 현재 CNC 견적이 있다면 후공정과 검사 포함 범위까지 알려야 같은 조건에서 비교할 수 있습니다.
CNC 시제품으로 조립성을 확인한 경우에도 MIM 양산품의 검증은 별도로 필요합니다. 소재의 제조 이력과 소결·열처리 조건이 달라지기 때문입니다. MIM 시제품과 파일럿 로트에서 기능 치수, 조립성, 필요한 성능, 공정별 수율을 확인한 뒤 실제 양품 원가로 전환안을 확정합니다.
ENGLISH EDITION
Transitioning from CNC Machining to MIM: Volume, Tolerances and the Cost of Finished Parts
Replacing CNC machining with metal injection molding becomes an economic decision about tooling recovery and the work still required after sintering. The comparison must use the same assembly function, material requirements and finished-part acceptance criteria.
A low molding price does not necessarily mean a low delivered cost. Precision bores, heat treatment, cosmetic finishing and inspection may remain. The useful measure is the total cost of delivering an accepted part, over a realistic period of stable demand and design.
1. Align the quotation scope
CNC costs include stock, machine occupancy, cutters, setups, handling, deburring and inspection. Deep narrow pockets and features on multiple faces can make machining less efficient. Before comparing processes, review whether larger non-critical internal radii, fewer setups or multi-part fixtures could reduce the existing CNC cost.
The initial CNC investment can include process planning, programming, dedicated fixtures and first-article verification. MIM introduces mold development, molding and sintering trials, setters, secondary machining fixtures and approval work. Recurring MIM costs include feedstock, molding, debinding, sintering, handling and any required sizing or finishing.
Both quotations should cover equivalent heat treatment, final dimensions, surface finish, inspection reports, assembly and packaging. Include program or fixture changes for CNC, and mold modification, maintenance and requalification for MIM. Comparing an unfinished part with a ready-to-ship component obscures the actual process difference.
2. Check geometry and material suitability
MIM injects a mixture of metal powder and binder, removes the binder and sinters the powder into a denser metal component. It differs from injecting molten metal in die casting. Shrinkage during sintering must be accounted for in tooling and process development.
Small parts that combine bosses, ribs or grooves and repeat in stable production are candidates for review. However, a CNC design does not automatically become a moldable design. Abrupt thickness changes, concentrated mass and difficult undercuts may add tooling and process complexity.
Agree on mold opening direction and acceptable locations for gates, ejector marks and parting lines. Consider how the part rests during sintering. A geometry without a stable support face may require a dedicated setter and extra handling. If several machined pieces become one molded component, compare assembly-level costs, including fasteners, joining and inspection.
The same alloy designation does not establish identical performance. Wrought stock and a sintered material can differ in density, residual pores, microstructure and heat treatment. A 316L designation alone cannot transfer the fatigue or corrosion qualification of an existing component to its replacement.
ISO 22068 addresses chemical composition and mechanical and physical properties of sintered MIM materials. It provides a basis for material specification, not automatic qualification of a particular assembly or service life. Define the relevant material condition and verify the properties required by the application.
3. Separate near-net-shape features from precision interfaces
Classify features by function: clearance envelopes, fits and threads, datum or sealing surfaces, and visible faces. Establish which features can remain as-sintered and which require additional machining. Treat dimensions, geometric relationships and surface finish as separate requirements.
MIMA describes an average process tolerance of ±0.3%, with secondary operations available for tighter requirements. At 20 mm, 0.3% equals 0.06 mm. This is an indicative calculation, not a guaranteed capability for a specific part or a general rule for flatness and position.
When secondary machining is necessary, define stock allowance, locating datums, support under clamping load and tool access. Insufficient allowance may fail to clean up the sintered surface; excessive allowance adds cutting time. Research on sintered 316L MIM components shows that non-uniform green density can contribute to directional shrinkage and distortion. Uniform CAD scaling alone is therefore not a complete dimensional control strategy.
A practical third route is to form the complex envelope by MIM and finish only selected functional surfaces by CNC machining. Validate the combination through early samples, dimensional distributions, tooling compensation and suitable sintering support.
4. Use delivery batches and accepted volume
An annual demand of 10,000 parts does not define the manufacturing plan. One large run and frequent small releases may have different setup, furnace scheduling and finishing costs. Specify order quantity, delivery frequency and cumulative volume separately.
More mold cavities increase output per molding cycle, but total throughput still depends on debinding, sintering, sizing, machining and finishing capacity. Identify the limiting step before converting molding cycle time into a delivery commitment.
Amortize tooling over credible demand for the approved design. A redesign can reduce the quantity made with the original mold, even when total product demand remains high. Separate committed orders from forecasts and account for inventory exposure.
Use accepted delivered quantity, rather than molding starts, as the cost denominator. Track losses at sintering, machining and cosmetic inspection. A rejection late in the route also consumes the cost of earlier completed operations.
5. Specify the final surface condition
Internal functional components and visible metal housings need different finishing assumptions. A polished, directionally brushed or uniformly matte surface may require dedicated operations after sintering. Coating and plating introduce their own acceptance requirements.
Specify the visible area, permitted process marks, edge condition, grain direction and approved appearance samples. Roughness alone does not define visual gloss or directional appearance. Decide when dimensions must comply: material-removing finishing and thickness-adding coatings can affect final fits. Include masking, final inspection and protective packaging where required.
6. Calculate the crossover with complete recurring costs
A first comparison can use total cost = initial fixed cost + accepted quantity × recurring cost per accepted part. Recurring cost must include the required secondary operations, inspection and yield losses. If MIM has higher initial cost but lower recurring cost, the crossover quantity equals the initial cost difference divided by the recurring cost saving.
The following figures are hypothetical, not a GPN quotation or measured production costs. Assume CNC initial cost of KRW 2 million and recurring cost of KRW 18,000 per accepted part. Assume MIM initial cost of KRW 30 million and recurring cost of KRW 8,000, including secondary machining, finishing, inspection and yield losses.
- At 1,000 accepted parts: CNC costs KRW 20 million; MIM costs KRW 38 million.
- At 2,800 parts: both routes cost KRW 52.4 million.
- At 3,000 parts: CNC costs KRW 56 million; MIM costs KRW 54 million.
- At 10,000 parts: CNC costs KRW 182 million; MIM costs KRW 110 million.
The crossover is 2,800 parts under these assumptions. If additional operations raise the MIM recurring cost to KRW 10,000, it moves to 3,500 parts. At KRW 14,000, it moves to 7,000. If CNC improvements instead reduce its recurring cost to KRW 14,000 while MIM stays at KRW 8,000, the crossover becomes approximately 4,667 parts.
There is no universal conversion quantity. If MIM has no recurring saving, higher volume cannot recover its additional initial cost within this model. The example assumes constant costs and excludes VAT, financing and inventory carrying costs. Actual programs require quantity-tier pricing, delivery timing, tooling maintenance or replacement, and inventory terms.
7. Make the decision from the drawing and production plan
Frequent design changes and uncertain demand favor retaining manufacturing flexibility while validating the product. Stable repeat demand for small complex geometry supports a detailed MIM quotation. Complex envelopes with a few critical interfaces justify reviewing MIM plus CNC finishing. Simple parts with short cutting cycles may benefit more from machining improvements.
For a comparable quotation, provide five groups of information: material and heat treatment; critical dimensions and datums; appearance and finish; order quantities and delivery frequency; and expected changes and launch timing. State what the existing CNC price includes.
CNC prototypes can validate assembly geometry, but MIM qualification remains necessary because the material history and thermal processing change. Confirm dimensions, assembly, application performance and stage yields on MIM samples and pilot lots. Then replace the preliminary assumptions with an accepted-part cost based on the proposed production route.
For a manufacturing comparison, contact gpn@gpn.kr with the current drawing and production plan.
추가 정보
공정 비교의 핵심
MIM 전환은 형상·재질·공차의 제조 가능성을 먼저 검토한 뒤, 동일한 출하 상태의 양품 원가로 판단합니다. 확정 수량과 설계 유지 기간, 후가공과 외관 수율이 손익분기 수량을 바꿉니다.
단계별 수율을 원가에 반영하는 방법
재작업과 회수 가치가 없는 두 단계 공정을 가정하면, 최종 양품 한 개당 반복비는 c₁ ÷ (y₁ × y₂) + c₂ ÷ y₂로 계산할 수 있습니다. c₁과 c₂는 각 단계에 투입되는 한 개당 비용이며, y₁과 y₂는 각 단계의 합격률을 소수로 나타낸 값입니다. 후반 단계의 탈락이 앞 단계 비용까지 소모한다는 의미입니다.
실제 견적에는 재작업 경로, 선별 시점, 회수 가능한 소재와 배치별 비용을 따로 반영합니다. 이미 양품 기준으로 계산된 단가에 수율 손실을 다시 더하면 비용을 이중 계산하게 됩니다.
금형 수축 보정과 치수 공차의 차이
수축 보정은 공정 중 줄어드는 크기를 고려하는 설계 요소입니다. 공차는 완성품에 허용하는 치수 편차입니다. 수축률이 크다는 사실만으로 완성품 공차도 같은 비율로 커진다고 해석하지 않습니다.
시제품과 양산품의 승인 범위
CNC 시제품으로 확인한 조립 형상과 MIM 양산품의 소재·공정 성능은 검증 범위가 다릅니다. 최종 제조 조건의 샘플로 중요 기능을 다시 확인하고, 승인 기준과 검사 방식을 문서화합니다.
관련 기술
CNC 가공 · MIM 전환 · 금속분말사출성형 · 제조 원가 · 소결 공차 · 정밀 후가공 · 양산 설계

Related posts
스마트링 금속 외장: 센서 창·내측 수지·절연 공간의 정밀 설계
시계케이스 초정밀주조: 미세홀·주입 구조·후가공을 연결하는 제조 설계
롤러블폰 힌지 구조: 분절 지지 바·초소형 롤러와 화면 전개 설계

금속 외장 표면 DLC 코팅: 비커스 경도 1014.5로 살펴보는 내마모성과 표면 설계
