오디오 볼륨 노브 정밀가공: 미세 홈·테이퍼·축 결합으로 완성하는 조작부
오디오 볼륨 노브 정밀가공: 미세 홈·테이퍼·축 결합으로 완성하는 조작부
오디오 볼륨 노브 정밀가공 과정에서는 외관과 기구 정밀도를 함께 설계합니다. 일정한 미세 홈, 정돈된 테이퍼, 중심을 유지하는 축 결합이 맞아야 회전할 때의 흔들림과 패널 간섭을 줄이고 의도한 조작감을 구현할 수 있습니다.
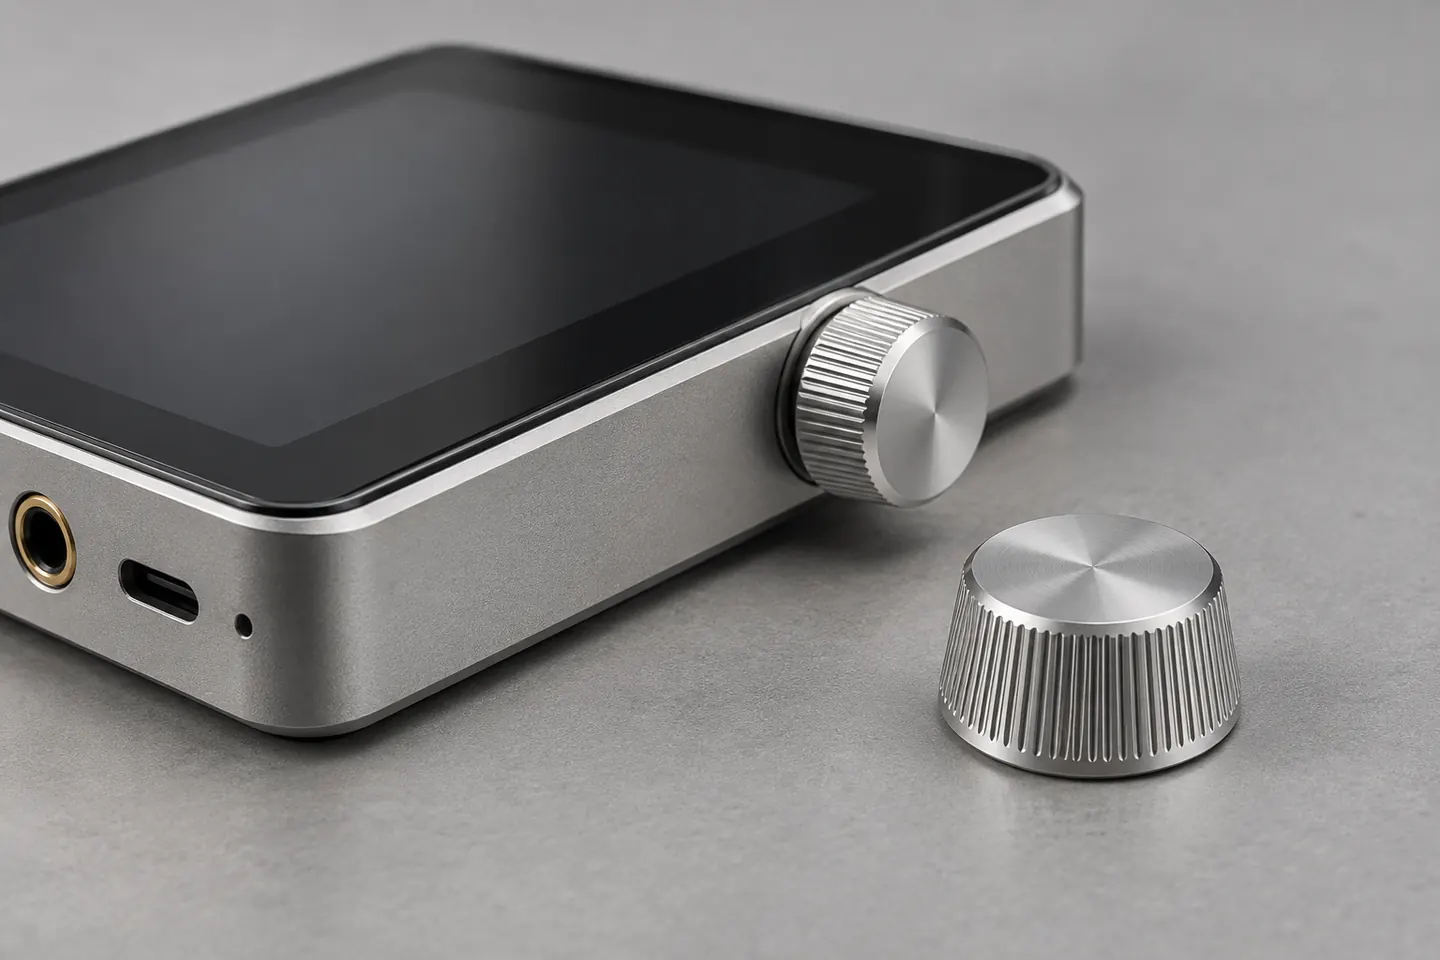
볼륨 노브 정밀가공의 출발점은 외경을 매끈하게 깎는 데서 끝나지 않습니다. 외주의 홈은 손가락이 힘을 전달하는 면이고, 후면 보어는 그 힘을 회전축으로 전달하는 면입니다. 두 면의 기준이 어긋나면 정지 상태에서는 잘 보이지 않던 편심이 회전 중에 드러납니다. 표면처리 뒤 내경이 달라지거나 조립 깊이가 바뀌어도 손끝에서 느끼는 결과가 달라집니다.
휴대용 오디오의 측면 다이얼처럼 노출 높이가 작은 부품은 특히 외주 형상의 비중이 큽니다. 손끝이 닿을 공간이 제한되기 때문입니다. 반면 전면에 돌출된 데스크톱 오디오 노브는 지름, 질량 분포, 전면 흔들림과 패널 사이 간극을 함께 봐야 합니다. 같은 원형 조작부라도 설치 위치에 따라 필요한 가공 기준은 달라집니다.
1. 손끝의 조작감과 축의 회전 저항
볼륨 조작부는 금속 노브, 회전축, 엔코더 또는 가변저항기, 장착 패널이 연결된 기구입니다. 회전 중의 저항과 클릭감은 전자부품 내부 기구의 영향을 받습니다. 노브는 손가락의 접촉 위치와 토크 전달, 질량에 따른 가속·감속 반응을 바꿉니다. 따라서 노브를 무겁게 만들거나 홈을 깊게 파는 것만으로 모든 조작감이 좋아지지는 않습니다.
같은 축 토크에서도 지름에 따라 달라지는 조작력
회전축에서 손가락 접촉점까지의 유효 반경을 r, 접선 방향 힘을 Ft라 하면 전달 토크는 T = Ft · r입니다. 같은 축 저항을 천천히 이겨 내는 조건에서는 반경이 커질수록 필요한 접선력이 작아집니다. 이 힘은 접촉면을 수직으로 누르는 손가락의 파지력과는 다른 값입니다. 실제 미끄럼은 표면 상태와 접촉 자세의 영향도 받습니다.
테이퍼에서는 손끝이 닿는 높이가 달라지면 유효 반경도 달라집니다. 패널에 노브를 얼마나 노출할지, 외주 전체를 잡는지 한쪽 가장자리만 미는지까지 정해야 지름과 홈 형상의 의미가 분명해집니다. 촉감 평가는 부품을 손에 쥐는 상태와 완제품에 장착한 상태를 나누어 진행하는 편이 좋습니다.
무게·클릭감·회전 관성의 구분
관성모멘트는 전체 질량뿐 아니라 질량이 회전축에서 얼마나 떨어져 있는지에 따라 달라집니다. 외주에 질량이 집중되면 회전을 시작하거나 멈추는 반응이 변합니다. 정속 회전에서는 관성에 의한 토크 항이 사라지므로, 무거운 노브가 내부 마찰을 줄여 준다고 설명할 수는 없습니다. 빠른 역회전, 한 단계씩 조정하는 동작, 미세한 위치 맞춤은 따로 확인해야 합니다.
엔코더의 디텐트 수와 전기적 펄스 수 또한 같은 항목이 아닙니다. 클릭 한 번에 기능이 얼마나 변할지는 전자부품 사양과 제어 방식에 달려 있습니다. 금속 노브의 외관과 기계적 조작감을 다루는 설계에서 이를 임의의 분해능이나 음질 개선으로 연결하지 않습니다.
2. 테이퍼 노브의 미세 홈을 정의하는 방법
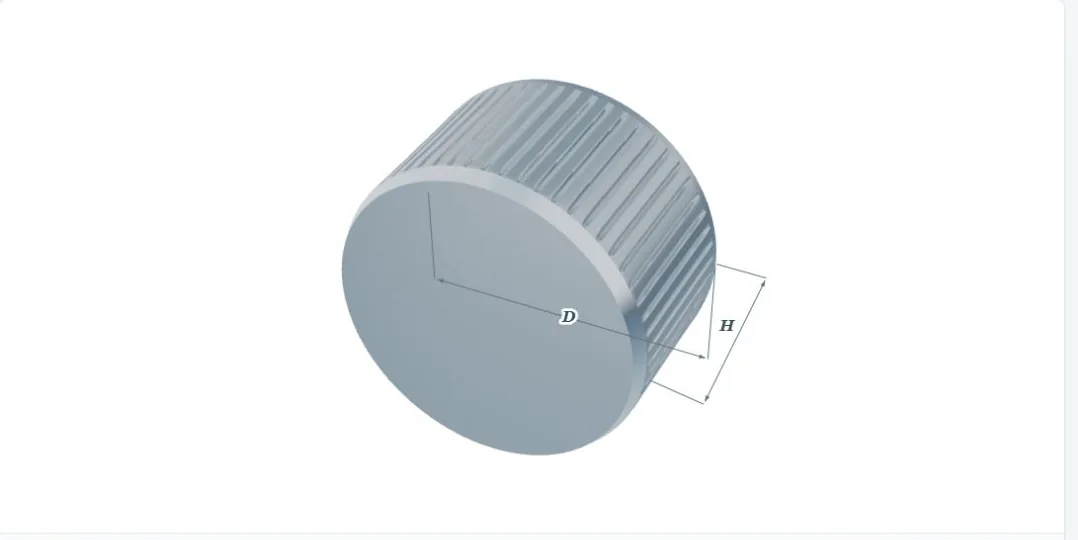
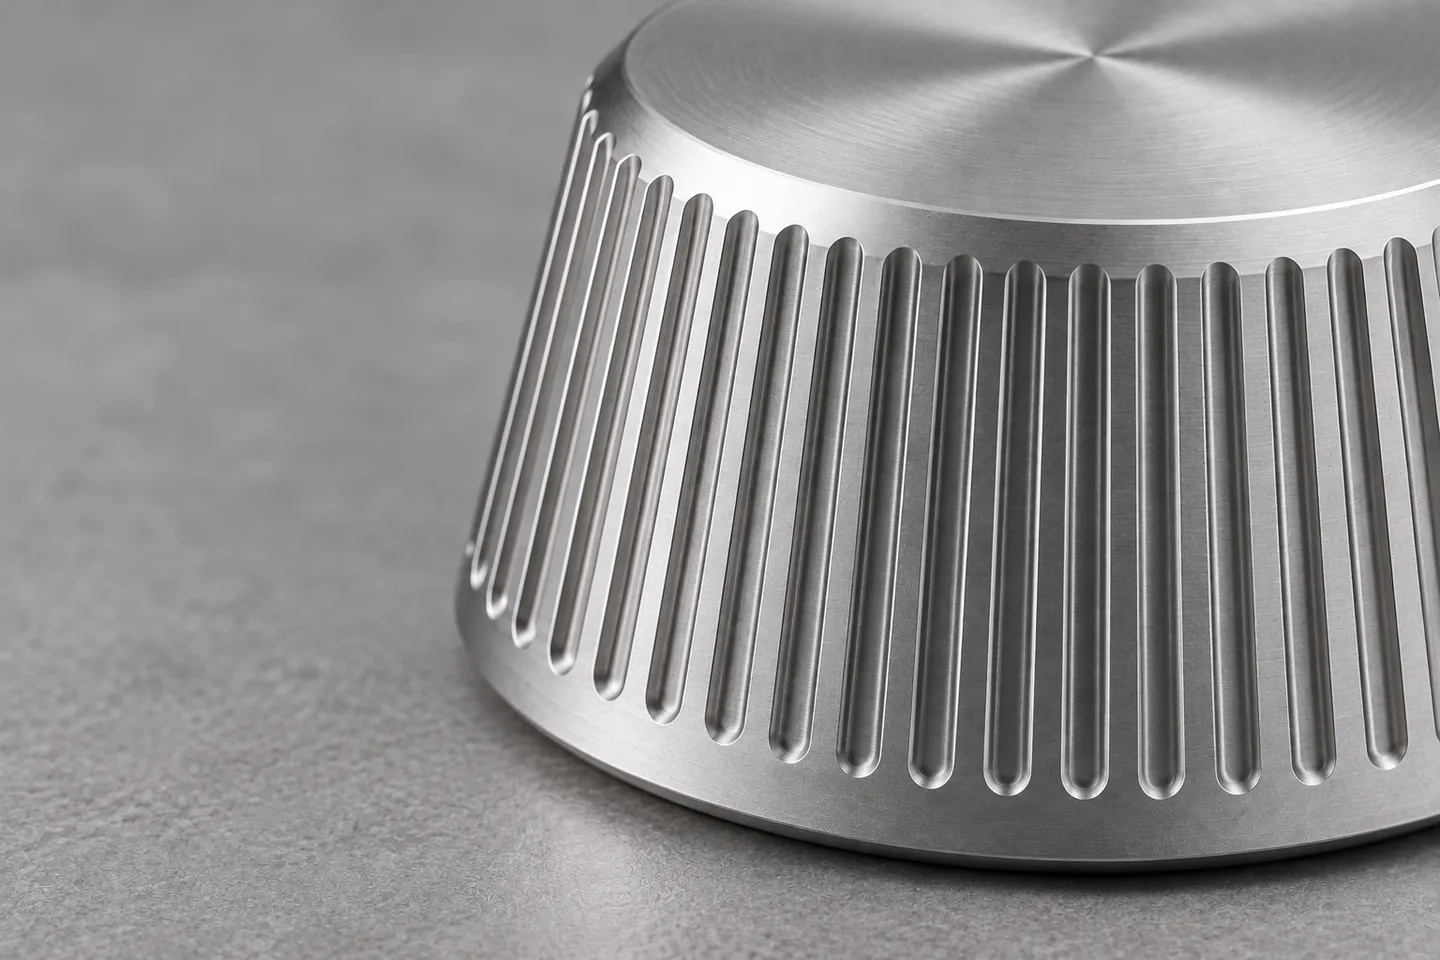
테이퍼 외주에 길게 이어지는 홈은 작은 지름 쪽으로 갈수록 서로 가까워집니다. 등분한 각도 간격을 유지하면서 지름이 줄어드는 결과입니다. 이때 ‘홈 간격이 일정하다’는 표현만으로는 도면을 완성할 수 없습니다. 각도 간격이 일정한지, 특정 단면에서 원주 피치가 일정한지를 구분해야 합니다.
Δθ = 360° / N · p(z) = πD(z) / N
N은 홈 수, D(z)는 축방향 위치 z에서의 기준 지름입니다. p(z)는 해당 원주에서 측정한 호 길이 피치입니다. 홈 하나의 폭이나 두 점 사이의 직선 거리를 뜻하지 않습니다. 같은 N을 유지하면 작은 지름 쪽의 원주 피치가 작아집니다.
홈 폭을 일정하게 가공하더라도 홈 사이에 남는 산의 폭은 테이퍼 위치에 따라 달라질 수 있습니다. 작은 지름 쪽에서 산이 지나치게 얇아지면 날카로운 촉감과 끝단 버가 생기기 쉽습니다. 이후 디버링과 연마를 거치면서 이 부분만 과하게 둥글어질 수도 있습니다. 홈의 수와 깊이는 가장 넓은 외주 단면뿐 아니라 가장 좁은 끝단에서도 검토해야 합니다.
모선 방향, 깊이 방향, 종료 위치
원추 표면을 따라 이어지는 모선 방향의 홈과 회전축에 평행하게 이동한 공구의 자국은 기하학적으로 구분됩니다. 홈 깊이 역시 반경 방향으로 정의할지, 테이퍼 표면의 법선 방향으로 정의할지 정해야 합니다. 미세한 패턴에서는 이런 정의의 차이가 산의 폭과 반사 무늬에도 영향을 줄 수 있습니다.
상단 챔퍼까지 홈을 관통시키면 손가락에 닿는 끝 모서리 처리가 중요해집니다. 매끈한 밴드 앞에서 홈을 멈추는 구조는 종료 높이의 균일성이 외관을 좌우합니다. 공구가 빠져나갈 공간, 홈 끝의 곡률, 잔여 벽 두께를 함께 정하면 제조 단계에서 형상을 임의로 바꾸는 일을 줄일 수 있습니다.
도면에는 최대·최소 지름과 높이, 홈 수, 기준 단면의 피치, 산과 골의 형상, 시작·종료 위치를 연결해서 표시합니다. 화면에서 보이는 W·H·D·d·P·t와 같은 기호는 각 형상 요소를 구분하는 데 쓰며, 실제 수치는 짝 축과 제품 레이아웃이 확정된 뒤 정합니다.
3. 볼륨 노브 정밀가공 공정과 선삭 기준
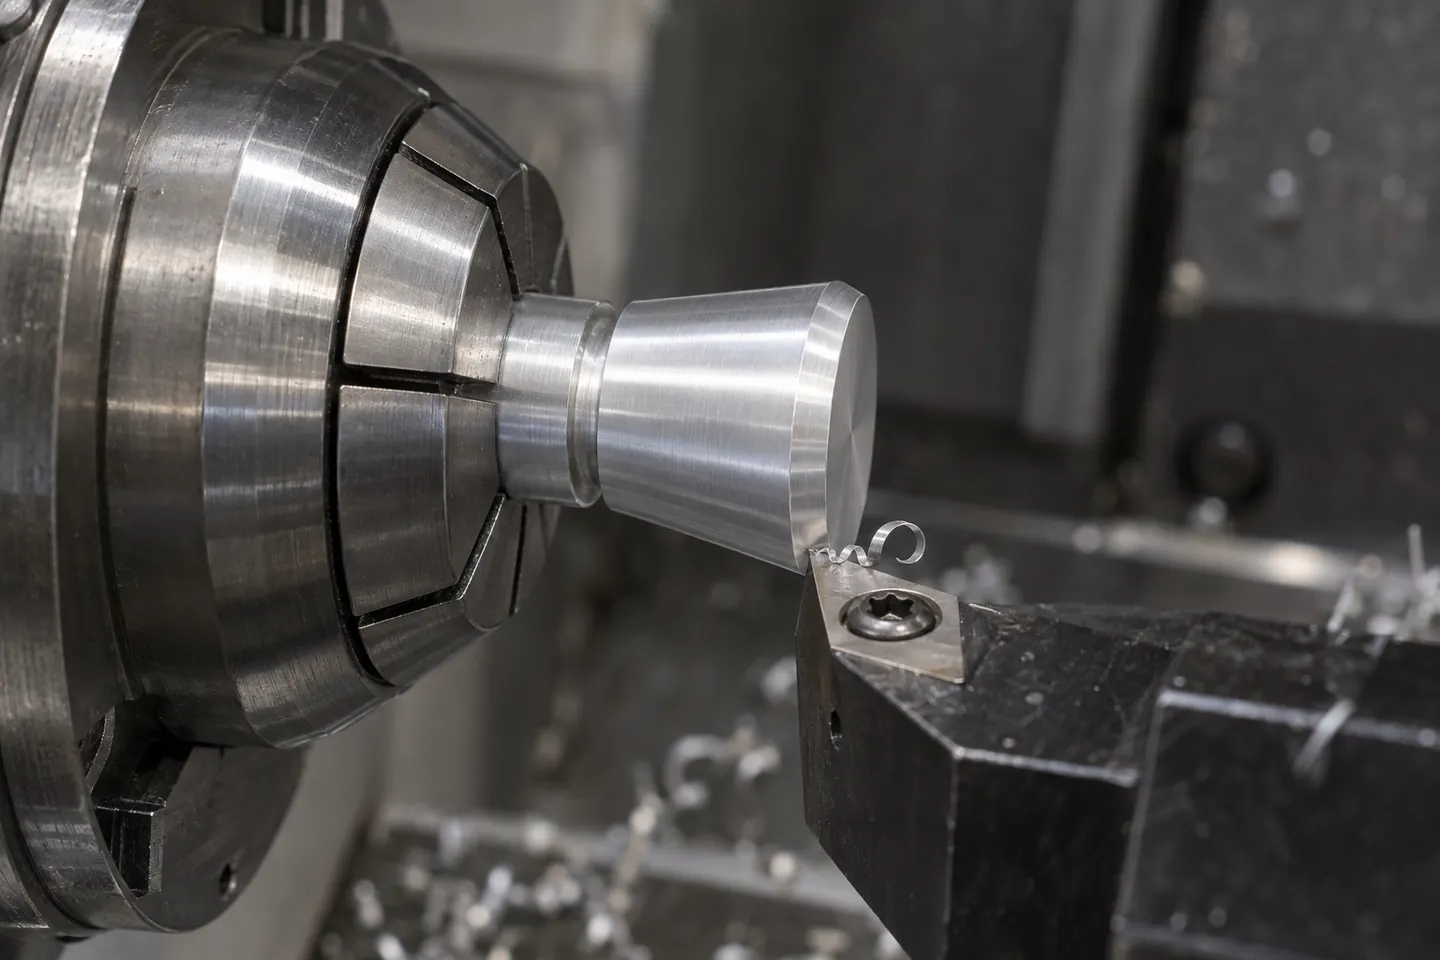
회전체 노브는 외경, 테이퍼, 전면, 단차와 원형 보어를 선삭으로 연결하기 좋습니다. 다만 외주 세로 홈과 D형 보어의 평면은 회전 대칭 형상이 아닙니다. 선삭만으로 모든 형상을 완성한다고 계획하면 추가 공정의 기준과 공구 접근을 놓치게 됩니다.
외관 중심과 체결 중심을 같은 기준으로 연결
완성품은 외경을 중심으로 회전하는 것이 아니라 실제 축과 맞물린 보어를 중심으로 회전합니다. 따라서 축이 닿는 내경과 기준 단면을 먼저 정하고, 그 기준에 대한 외경과 전면의 관계를 관리해야 합니다. 가능한 범위에서 이 면들을 같은 셋업으로 가공하면 재척킹으로 생기는 위치 변화가 줄어듭니다. 한 번에 가공했다는 사실 자체가 최종 흔들림을 보장하지는 않습니다.
절단 후 뒷면을 가공할 때는 이미 만든 외관을 보호하면서 기준을 다시 잡아야 합니다. 미세 홈의 산을 직접 물면 압흔이 생기거나 접촉 위치가 바뀔 수 있습니다. 공정용 원통 밴드, 형상에 맞춘 소프트 죠, 전용 콜릿 또는 기준 맨드릴을 검토하는 이유입니다. 척 압력을 높이는 방식만으로 미끄럼을 막으면 얇은 외주와 후면 포켓이 변형될 수 있습니다.
소재와 벽 두께가 바꾸는 공정 선택
알루미늄 합금은 경량 외장과 아노다이징 조합을 검토할 수 있고, 황동이나 스테인리스강은 질량·표면처리·절삭 부하 조건이 달라집니다. 소재명만으로 선택을 끝내지 않고 합금과 상태, 목표 색과 광택, 남는 벽 두께를 같이 봅니다. 무게감을 위해 질량을 늘리는 경우에도 엔코더 축에 걸리는 충격과 운송 중 굽힘을 별도로 확인해야 합니다.
후면 포켓을 깊게 파서 경량화하면 외주의 남는 벽이 얇아집니다. 이 상태에서 전조 널링을 수행하면 가공 압력이 보어와 외경에 영향을 줄 수 있습니다. 반대로 홈을 먼저 만든 뒤 포켓을 가공하면 척킹과 마감면 보호가 어려워질 수 있습니다. 공정 순서는 홈 품질, 부품 강성, 재척킹 기준의 균형으로 결정합니다.
| 가공 단계 | 연결해서 관리할 형상 | 선행 검토 사항 |
|---|---|---|
| 기준면·회전체 선삭 | 내경, 외경, 테이퍼, 전면과 단차를 연결합니다. | 기준축과 기준 단면, 절단 후의 재척킹 방법을 정합니다. |
| 비회전 대칭 형상 가공 | 세로 홈, D형 평면, 나사부와 슬릿을 만듭니다. | 각도 기준, 공구 접근, 잔여 벽과 버 발생 위치를 확인합니다. |
| 디버링·표면 준비 | 홈 끝, 챔퍼, 보어 입구와 외관 경계를 정리합니다. | 기능 치수와 미세 패턴이 얼마나 바뀌는지 확인합니다. |
| 표면처리·최종 검사 | 색·광택과 완성 내경, 조립 깊이, 회전 상태를 확인합니다. | 마스킹 위치와 최종 치수의 합격 시점을 구분합니다. |
4. 미세 홈의 절삭·전조·분할 가공
외주가 촘촘한 직선 패턴이라고 해서 가공 방식이 모두 같지는 않습니다. 절삭 널링은 재료를 제거하고, 전조 널링은 재료를 소성 변형시켜 무늬를 만듭니다. 각도 분할 후 홈을 하나씩 절삭하는 방식도 있습니다. 완성 사진만으로 이들 공정을 판별하거나 생산성을 비교할 수는 없습니다.
전조 널링과 박육 노브
전조에서는 눌린 재료가 이동하므로 가공 전 외경과 완성 외경을 같은 값으로 취급하지 않습니다. 소재의 소성가공 적합성, 공구 접촉 폭, 지지 강성과 가공력이 함께 영향을 줍니다. 속이 얇은 노브는 외주 무늬가 잘 나와도 내경이 변하거나 원형이 흐트러질 수 있어 홈 가공 후의 기능 치수를 다시 확인해야 합니다.
테이퍼에 적용하는 절삭 방식의 구분
일반적인 축방향 절삭 널링 공구에는 원통 소재를 전제로 하는 제품군이 있습니다. 이를 원추형 노브에 그대로 적용할 수 있다고 가정하면 접촉 조건과 무늬의 추종 문제가 생깁니다. 테이퍼에서는 전용 조건을 갖춘 널링 방식 또는 C축·분할 장치와 밀링을 결합한 절삭 경로를 검토합니다. 특정 공구의 원통 적용 제한을 모든 테이퍼 절삭이 불가능하다는 뜻으로 확대해서도 안 됩니다.
분할 절삭은 홈 수와 끝단 형상을 개별 경로로 제어할 수 있습니다. 대신 각도 위치 반복성, 공구 흔들림, 날끝 마모와 작은 홈의 칩 배출을 관리해야 합니다. 공구가 휘어 한쪽 면만 더 깎으면 외관 피치가 맞아도 산의 폭과 빛 반사가 달라집니다. 단순히 홈 수를 늘리는 것보다 작은 지름 쪽의 남는 형상과 일정한 끝단을 확보하는 것이 먼저입니다.
최종 촉감은 홈의 깊이만으로 설명되지 않습니다. 산의 끝 모서리, 홈 바닥의 형상, 손끝이 움직이는 방향과 표면처리 뒤의 마찰 상태가 함께 작용합니다. 지나치게 깊은 홈은 세척과 이물 관리에도 부담을 줄 수 있습니다. 형상 시편은 동일한 마감 상태로 비교해야 가공 패턴 자체의 차이를 판단하기 쉽습니다.
5. D형 보어와 축 체결의 역할 분리
노브 뒷면의 D형 구멍은 축의 평면과 대응하는 비원형 결합입니다. 축과 노브의 상대 회전을 제한하는 데 쓰지만, 이 형상만으로 축방향 이탈까지 막는 것은 아닙니다. 필요한 유지력은 실제 끼워맞춤, 탄성 인서트, 클램프 또는 별도의 고정 구조에서 확보해야 합니다.
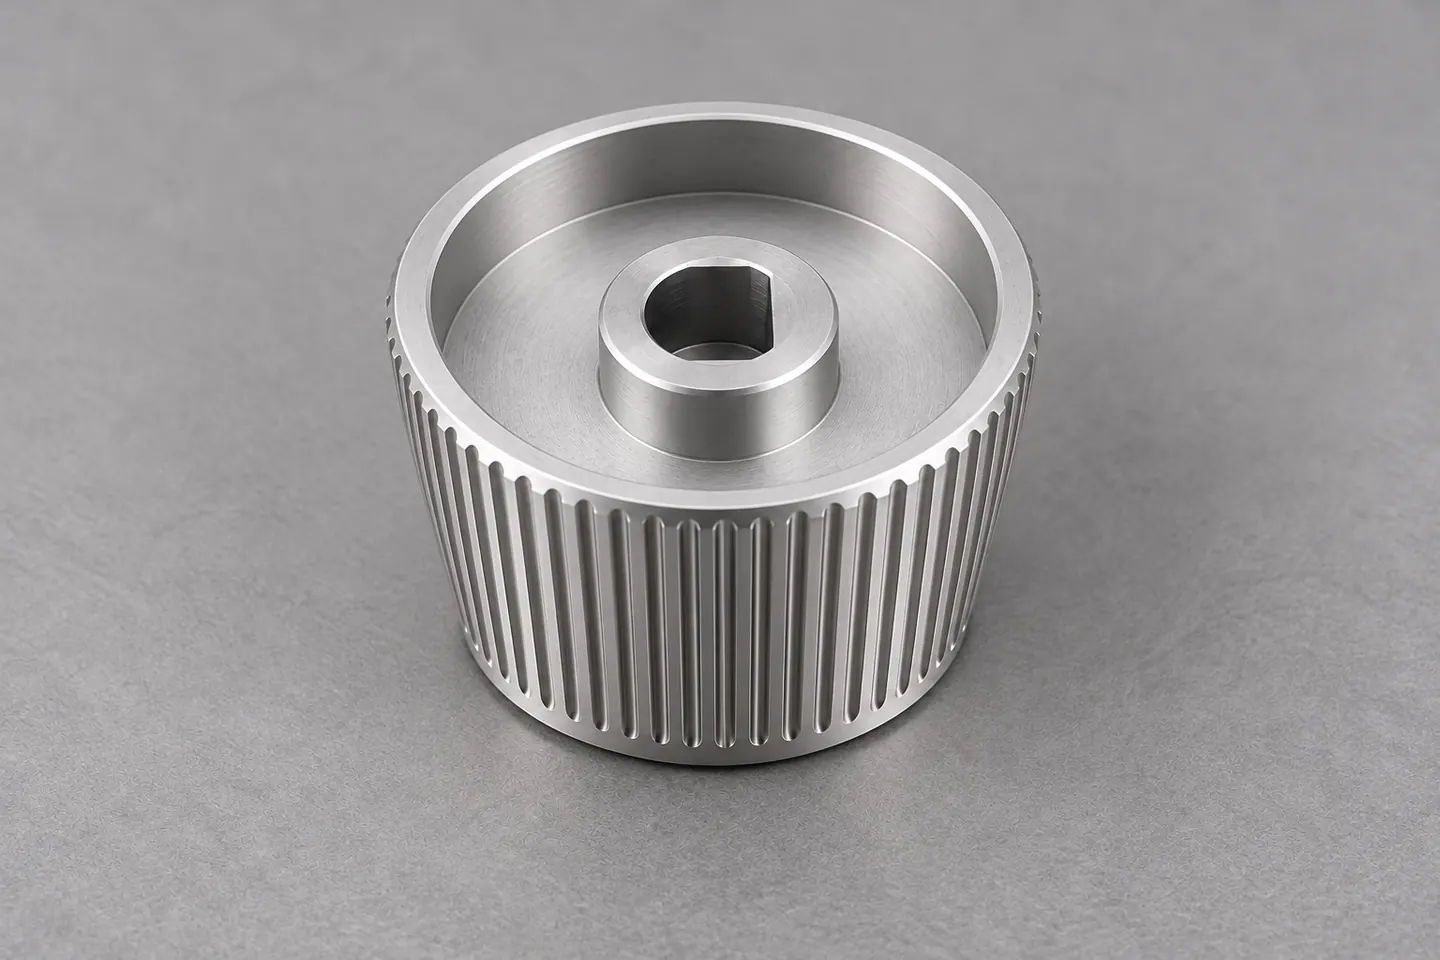
D형 보어는 원형 내경의 지름과 평면 위치, 삽입 길이, 입구 모따기와 막힌 끝의 여유를 함께 정합니다. 외경이 같아도 축 평면의 높이와 길이가 다르면 맞지 않을 수 있습니다. 막힌 보어에서는 바닥에 축 끝이 먼저 닿아 노브가 덜 들어가거나, 반대로 의도보다 깊이 들어가 패널을 누르는 상황도 확인해야 합니다.
D형 보어는 평면부에 필요한 재료를 남긴 예비 구멍에서 최종 단면을 가공해야 합니다. 형상과 설비에 따라 브로칭·슬로팅·밀링 등의 선택지가 있으며, 완성 D형 보어의 원호부 지름까지 원형으로 먼저 뚫으면 평면부 재료가 없어집니다. 작은 막힌 구멍은 공구의 진입, 바닥 여유와 칩 배출이 제약이 됩니다. 얇은 외장 몸체에 가공 부담을 집중시키기보다 별도 체결 인서트를 조립하는 구조도 비교할 수 있습니다. 외관 하나를 유지하면서 체결 구조를 바꾸는 선택입니다.
| 검토 요소 | 토크 전달·고정 방식 | 제작·조립상 주의점 |
|---|---|---|
| D형·평면 축 | 비원형 맞물림으로 회전 방향의 상대 움직임을 제한합니다. | 단면 치수와 유격을 정하고 축방향 유지 방식을 별도로 확보합니다. |
| 측면 멈춤나사 | 나사 접촉력과 축의 접촉면으로 고정합니다. | 국부 흠집, 얇은 벽의 변형, 조임에 따른 편심을 확인합니다. |
| 분할 클램프·콜릿 | 분할된 체결부를 조여 축 둘레에 접촉력을 만듭니다. | 내경·슬릿·탄성 변형량과 조임 접근, 축방향 위치를 함께 정합니다. |
| 압입·탄성 인서트 | 끼워맞춤 또는 탄성 변형으로 유지력을 만듭니다. | 삽입력, 분리력, 온도, 반복 조립성과 짝 축의 허용 하중을 확인합니다. |
이 표의 축 형상과 고정 방식은 서로 배타적인 분류가 아닙니다. D축에 탄성 인서트를 쓰거나, 평면 축에 멈춤나사를 적용할 수 있습니다. 중요한 점은 형상에 의한 토크 전달과 실제 체결력, 조립 후의 중심 유지가 각각 어떤 면에서 성립하는지 도면에 드러내는 것입니다.
6. 가공 완료 치수와 표면처리 완료 치수
알루미늄 노브의 색과 광택은 합금, 소재 상태, 절삭 무늬, 연마 또는 블라스트, 아노다이징 조건이 연결된 결과입니다. 같은 색 이름을 지정해도 미세조직과 전처리가 다르면 다르게 보일 수 있습니다. 정면·챔퍼·홈 외주의 표면 요구를 나누고 완성 상태의 한도 시편으로 합의하면 판단 기준이 명확해집니다.
아노다이징은 알루미늄 표면을 산화막으로 전환하며 치수에도 영향을 줍니다. 외측으로 성장하는 비율은 합금과 공정에 따라 달라지고 전처리의 에칭도 치수를 바꿉니다. 막두께 전체가 표면 밖으로 그대로 더해진다고 계산하거나, 어떤 공정에도 하나의 성장 비율을 고정 적용하면 맞물림 검토가 어긋날 수 있습니다.
원형 내경은 양쪽 벽의 영향을 받습니다. D형 평면, 작은 나사부와 클램프 접촉면은 한 치수의 변화가 유지력과 조립성으로 이어질 수 있습니다. 보어 마스킹 여부, 도금·산화막을 포함한 완성 치수, 처리 후 검사 방법을 미리 정해야 합니다. 표면처리가 끝난 내경을 무계획하게 다시 깎으면 피막과 외관 경계가 바뀝니다.
미세 홈은 연마와 디버링에도 민감합니다. 손가락에 닿는 모서리를 완화하되 홈의 산이 무너지지 않아야 합니다. Ra 한 값만으로는 홈의 날카로움과 버, 반사 얼룩까지 표현하기 어렵습니다. 표면 거칠기, 미세 형상, 눈으로 보는 색·광택을 서로 다른 합격 항목으로 관리합니다.
7. 패널·축·노브를 연결하는 조립 간극
노브가 패널에 가까워 보이는 외관과 자유롭게 회전하는 조건은 함께 설계해야 합니다. 패널 두께, 부싱 고정 위치, 와셔와 너트, 축의 돌출 길이, 보어 삽입 깊이가 축방향 위치를 결정합니다. 부품 하나의 높이가 맞아도 이 조합의 오차가 누적되면 뒤쪽 가장자리가 패널에 닿을 수 있습니다.
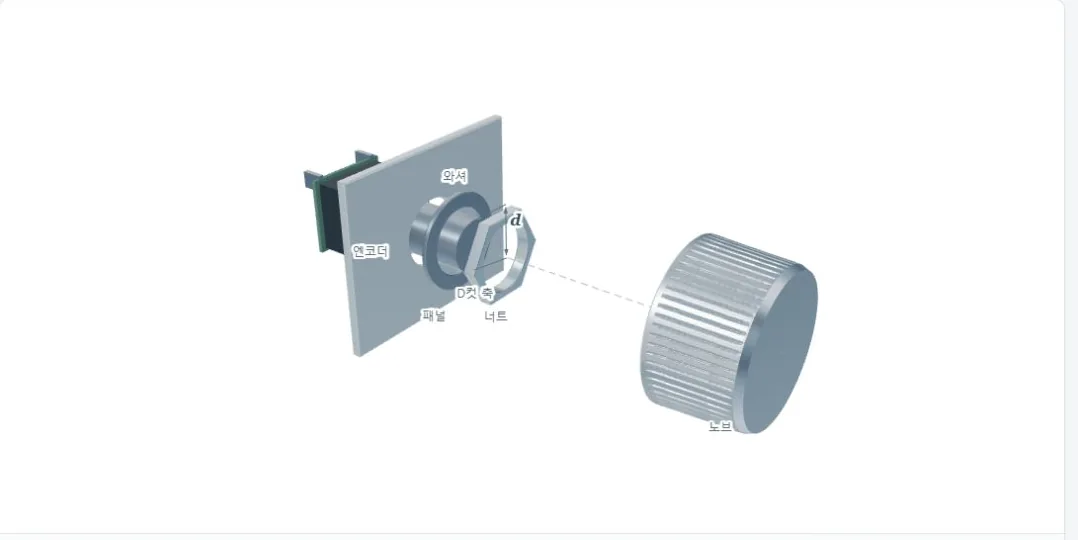
회전만 하는 구조에서는 조립 오차와 축 유격, 기울기를 포함해 최소 간극을 검토합니다. 누름 스위치가 있는 구조라면 누름 이동 후에도 노브가 패널을 먼저 누르지 않아야 합니다. 필요한 스위치 작동 거리와 기계적 여유를 구분하고, 놓았을 때 복귀가 끝까지 이루어지는지 확인합니다. 외관 간극을 줄이려다 누름 기능의 스트로크를 빼앗지 않도록 합니다.
장착 하중은 회전토크와 별도입니다. 데이터시트의 축방향 내력 수치를 권장 압입력으로 바꾸어 사용할 수 없습니다. 노브를 끼우는 힘이 엔코더 내부나 PCB 납땜부로 전달되는 경로를 검토하고, 제조사 지침에 맞는 지지와 삽입 깊이 제한을 마련합니다. 패널 너트의 조임토크도 노브의 회전토크와 다른 사양입니다.
노브가 길게 돌출되거나 무거워지면 운송 중 측면 충격이 축과 장착부의 굽힘 하중으로 이어질 수 있습니다. 포장에서 노브를 지지하지 않은 채 외장만 고정하는 조건도 실제 조립품 시험에 포함할 필요가 있습니다. 가공 정밀도가 좋은 부품도 축이 기울면 외주가 흔들려 보이기 때문입니다.
8. 흔들림과 토크 변화를 구분하는 검증
볼륨 노브 정밀가공의 검증은 부품 단독과 완성 조립을 나누어야 원인을 찾기 쉽습니다. 부품은 규정한 기준축·기준 단면으로 검사하고, 조립품은 실제 짝 축과 체결 조건에서 평가합니다. 두 결과를 비교하면 내경과 외경의 관계, 체결 편심, 축 유격 또는 패널 간섭 중 어떤 영향이 큰지 좁혀 갈 수 있습니다.
원주 흔들림과 외관 패턴
원주 흔들림은 기준축에 대해 회전시킨 특정 단면의 표면 변화를 평가합니다. 전체 흔들림은 대상 표면 범위를 함께 관리하는 개념이며, 진원도와 같은 항목으로 취급하지 않습니다. 측정값에는 형상, 기울기, 지그와 체결 상태의 영향이 들어갈 수 있습니다. 다이얼게이지 값 하나를 곧바로 순수 편심량으로 바꾸지 않습니다.
세로 홈 위에 촉침을 대고 돌리면 산과 골 자체가 신호에 나타납니다. 외관 패턴을 기능 외경의 흔들림과 혼동하지 않도록 매끈한 검사 밴드, 규정된 접촉 방법 또는 형상 측정 방법을 정합니다. 전면 가장자리의 축방향 흔들림은 외주의 방사 방향 흔들림과 별도로 확인합니다.
회전 시작·정속·방향 전환의 분리
토크 평가는 온도, 회전속도, 회전 방향, 조립 깊이와 체결 조건을 기록해야 비교할 수 있습니다. 처음 움직일 때의 저항, 회전 중의 저항, 디텐트 위치별 변화와 역회전 유격을 나누어 봅니다. 회전 한 바퀴마다 반복되는 간섭과 촘촘한 클릭 주기를 같은 현상으로 판단하지 않습니다.
| 관찰되는 현상 | 우선 분리할 원인 | 확인 방법 |
|---|---|---|
| 외주가 회전하며 흔들립니다. | 부품의 기준축 관계, 축 유격, 장착 기울기와 체결 편심을 구분합니다. | 기준 지그와 실제 축에서 각각 측정하고 전면 흔들림을 함께 봅니다. |
| 특정 각도에서만 뻑뻑합니다. | 패널 간섭, 조립 위치, 비주기적 마찰과 정상 디텐트를 구분합니다. | 간극·접촉 흔적과 토크-각도 변화를 연결해 확인합니다. |
| 방향 전환 직후 헛도는 느낌이 있습니다. | 보어 유격, 체결 미끄럼과 내부 기구의 움직임을 구분합니다. | 노브와 축의 상대 각도 및 고정 상태를 확인합니다. |
| 표면처리 후 조립이 어려워집니다. | 내경·평면의 치수 변화, 입구 버와 피막 상태를 확인합니다. | 처리 전후의 같은 기능 치수를 비교하고 삽입력을 측정합니다. |
| 누름 후 복귀가 불완전합니다. | 패널 접촉, 과도한 삽입과 스위치 자체의 복귀를 구분합니다. | 실제 조립에서 이동량과 잔여 간극을 확인합니다. |
9. 양산 도면과 제작 검토에 필요한 정보
외형 렌더링만으로는 볼륨 노브의 가공과 조립 조건을 충분히 정하기 어렵습니다. 최소한 짝 축의 단면·길이, 패널 위치와 두께, 누름 기능 유무, 회전 범위, 체결·분리 방식이 필요합니다. 여기에 노브 소재와 완성 표면, 미세 홈의 정의, 외관상 보이는 면을 더해야 공정 선택과 검사 계획이 연결됩니다.
공차는 모든 치수를 같은 수준으로 좁히기보다 기능별로 배분합니다. 축 접촉면과 외관 기준축의 관계, 누름 후 간극, 홈 끝단의 시각적 정렬, 색·광택의 합격 범위는 각각 관리 방법이 다릅니다. 실제 사용에 영향을 주는 치수와 미세 패턴을 구분하면 불필요한 가공과 반복 수정을 줄일 수 있습니다.
양산 전 시편에서는 외관 확인 뒤에 실제 축 조립, 회전·누름 작동, 분리와 재조립, 반복 조작 및 운송 조건 평가를 이어갑니다. 반복 횟수와 허용 변화량은 채택한 전자부품의 사양과 제품 사용 조건을 바탕으로 정합니다. 노브의 완성도는 작은 금속 부품 하나의 광택보다, 손끝에서 축과 장착부까지 이어지는 연결 관계에서 결정됩니다.
관련 회전체와 복합 형상 가공은 선반가공 및 CNC·MCT 정밀가공의 형상 사례와 함께 검토할 수 있습니다.
English edition
Precision machining of audio control knobs
A metal volume knob connects the user’s fingers to a shaft, an encoder or potentiometer, and a mounting panel. Its flutes, taper and bore must work together. A visually clean outside diameter can still wobble when the bore, fastening method or shaft alignment is inconsistent. Surface treatment and insertion depth can also change the final result.
A recessed side control on a portable audio device provides limited finger access. A projecting front-panel control has different requirements for diameter, mass distribution and panel clearance. The intended installation should therefore guide the geometry before machining tolerances are assigned.
Finger force, shaft torque and rotational inertia
For a tangential finger force Ft applied at effective radius r, the transmitted torque is T = Ft · r. A larger radius reduces the tangential force required to overcome the same shaft resistance under slow motion. This force is not the normal squeezing force applied by the fingers. Surface condition, grip and contact position also influence slip.
A tapered surface changes the effective radius as the contact position moves along its height. Evaluate grip both on the loose component and in the finished product. The panel may prevent the user from reaching the same area that felt comfortable during an isolated sample review.
Rotational inertia depends on where the mass is located, not only on total weight. Mass near the rim influences acceleration, stopping and reversal. It does not remove steady-speed friction or reduce a detent’s static resistance by itself. Encoder detent count, electrical pulse count and software response are separate characteristics; a knob’s appearance does not establish resolution or audio performance.
Defining flutes on a taper
For N equally spaced flutes, angular spacing is Δθ = 360°/N. At axial position z, the circumferential arc pitch is p(z) = πD(z)/N, where D(z) is the reference diameter. The pitch decreases toward the smaller end even though the angular spacing remains constant. Arc pitch is different from groove width and from a straight chord distance.
Constant groove width can leave narrower crests at the small-diameter end. Thin crests may produce sharp edges or change disproportionately during deburring. Specify the reference section, groove count, crest and root profiles, groove depth direction and start/stop locations. A path following the cone’s generator is not identical to an axis-parallel tool movement. Symbols in the interactive geometry distinguish these features; actual dimensions depend on the mating shaft and product layout.
Turning datums and secondary operations
Turning efficiently links rotational features such as the outside diameter, taper, face, shoulders and a round bore. Axial flutes and the flat in a D-shaped bore require suitable non-axisymmetric operations. Their indexing datum and tool access must be planned with the turned features.
The installed knob rotates about its shaft interface. Establish the functional bore and seating face as the appropriate references, then control the outside and front face relative to them. Machining related features in one setup can reduce reclamping error, but does not guarantee final runout. After parting, a collet, soft jaws, process band or dedicated mandrel may be needed to relocate the part without crushing or marking finished flutes.
Alloy and material condition affect cutting, finish and mass. Aluminum offers a lightweight body with anodizing options; brass and stainless steel change the mass and machining requirements. A deep rear pocket reduces weight but also reduces wall stiffness. Form knurling after pocketing can distort a thin wall, while pocketing after fluting can complicate workholding. Choose the sequence around stiffness, datum transfer and protection of cosmetic surfaces.
Form knurling, cut knurling and indexed fluting
Form knurling displaces material plastically and can increase the outside diameter. It requires a compatible material, adequate support and control of deformation. Cut knurling removes material and changes the loading conditions. The finished pattern alone does not prove which process produced it.
Some conventional axial cut-knurling tool families are intended for cylindrical workpieces. Their suitability must not be assumed for a taper. Dedicated conical knurling arrangements or indexed milling with a C axis or dividing fixture may be appropriate, depending on the geometry. A limitation of one tool family is not a prohibition on all methods of machining tapered flutes.
Indexed cutting provides control of individual groove positions and ends, but demands repeatable indexing, low tool runout, stable cutting edges and chip evacuation. Inspect the remaining crest at the small end and the consistency of groove termination. Grip depends on edge form, root geometry, direction of contact and final surface treatment, not simply on groove depth.
Bore geometry and axial retention
A D-shaped interface limits relative rotation through its noncircular geometry. It does not, by shape alone, prevent axial withdrawal. Retention must come from the selected fit, resilient insert, clamp or other fixing mechanism. Specify the bore diameter, flat location, engagement length, entry chamfer and blind-end clearance against the actual mating shaft drawing.
Broaching, slotting or milling may complete a D-shaped bore from a pilot opening that leaves material for the flat, subject to machine and geometry constraints. A full circular bore at the finished arc diameter would remove that material. A small blind bore also restricts tool entry, bottom clearance and chip removal. A separate insert can sometimes separate the demanding shaft interface from the cosmetic metal shell.
A side set screw introduces local contact and can affect centering. A split clamp or collet distributes contact differently, but its bore, slots, elastic movement and tightening arrangement still need design control. Press-fit or resilient interfaces require insertion and withdrawal force evaluation, temperature assessment and a plan for disassembly. Shaft cross-section and fixing method are not mutually exclusive categories.
Finishing and final dimensions
Color and gloss depend on alloy, material history, cutting texture, mechanical preparation and anodizing conditions. Specify the front face, chamfer and fluted surface separately where needed, and agree on finished reference samples. A color name or a single roughness value cannot define every visual and tactile requirement.
Anodizing converts aluminum to oxide and changes dimensions. Outward growth depends on the alloy and process; pretreatment can also remove material. Do not add the entire coating thickness outside the original surface or assume one universal growth ratio. A bore is affected at opposing walls. Define masking, final fit dimensions and post-treatment inspection before committing to production. Unplanned remachining changes both the coating and its boundary.
Deburring must soften objectionable edges without erasing the small crests or changing the intended pattern. Evaluate roughness, burrs, fine geometry and visual appearance as related but distinct acceptance items.
Panel installation and validation
Panel thickness, bushing location, washers, nut, shaft projection and bore insertion depth determine axial position. Check the minimum clearance with assembly variation, shaft play and tilt included. For a push-switch control, enough clearance must remain through the intended switch travel so that the knob does not contact the panel prematurely and returns freely after release.
Insertion force, shaft push-pull strength, mounting-nut torque and operating torque are separate quantities. A shaft-strength rating is not a recommended assembly force. Provide support and an insertion stop consistent with the component supplier’s instructions, so loads are not transferred improperly into the mechanism or PCB joints. Projecting or heavy knobs also require attention to lateral transport impacts and packaging support.
Inspect the knob on a defined fixture and then on the actual shaft with the specified fixing conditions. Circular runout at a particular section, total runout across a surface and roundness are different characteristics. A stylus running across flute crests and roots includes the intended texture in its signal. Define a suitable smooth measurement band, contact method or form-measurement procedure.
Record temperature, speed, direction, insertion depth and fixing conditions when comparing torque. Separate initial breakaway, running resistance, detent-related variation and reversal clearance. Compare torque against angle and inspect panel contact rather than treating every periodic change as the same defect.
A production drawing should connect the mating shaft, panel stack, push function, fixing and removal method, material, flute definition and final finish. Allocate tolerances according to function. Validate assembly, operation, disassembly, repeated use and transport under product-specific criteria. The quality of the control emerges from this complete mechanical connection.
추가 정보
오디오 볼륨 노브 제작 핵심
미세 홈은 손끝의 접촉면, 보어와 체결부는 토크 전달면입니다. 테이퍼의 홈 배치, 가공 기준축, 마감 후 치수와 장착 간극을 하나의 조립 조건으로 연결해야 합니다.
설계·제작 검토 항목
- 짝 축의 지름·평면 위치·삽입 길이와 고정·분리 방식을 정합니다.
- 테이퍼의 기준 단면, 홈 수·깊이·끝단과 남는 산의 형상을 정의합니다.
- 박육부 강성과 공구 적용 범위를 고려해 절삭·전조·분할 가공을 비교합니다.
- 가공 완료와 표면처리 완료의 기능 치수를 구분합니다.
- 부품 흔들림과 조립 흔들림, 회전토크와 장착 하중을 별도로 확인합니다.
D형 구멍이면 노브가 빠지지 않습니까?
D형 단면은 상대 회전을 제한하는 데 쓰입니다. 축방향 유지력은 끼워맞춤, 인서트, 클램프 등 실제 고정 구조에서 확보해야 합니다.
홈을 더 촘촘하게 만들면 조작감이 좋아집니까?
홈 수만으로 판단할 수 없습니다. 테이퍼의 작은 지름 쪽에서 남는 산의 폭, 모서리와 버, 마감 후 표면 상태 및 손끝 접촉 위치를 같이 평가해야 합니다.
가공 후 맞았던 노브가 표면처리 후 맞지 않을 수 있습니까?
전처리와 피막 형성이 내경·평면·나사부 치수에 영향을 줄 수 있습니다. 처리 조건, 마스킹과 최종 끼워맞춤 기준을 정하고 완성 상태에서 확인합니다.
제작 검토를 위한 자료
2D 도면과 3D 데이터, 짝 축 사양, 패널 단면, 소재·마감 시편, 예상 수량과 조립 방식을 준비하면 검토가 구체적입니다. 실제 기능 공차와 목표 조작감은 적용 제품의 사용 조건에 맞춰 정합니다.
관련 기술 분야
정밀선반가공 · CNC·MCT 가공 · 제품문의
관련 태그

Related posts
명품 무브먼트 마감: 앵글라주·블랙 폴리싱·제네바 스트라이프의 정밀 제조
3축 가공과 5축 가공: 공구 접근·셋업·정밀도와 제조 원가 비교
외장 SSD 케이스: 알루미늄 방열 구조와 정밀가공 설계

세라믹 베젤링: 스테인리스 결합 구조와 열팽창·충격 설계
알루미늄 외장 아노다이징 색차: 소재·표면·피막에서 조립 색상까지