
외장 SSD 케이스: 알루미늄 방열 구조와 정밀가공 설계
외장 SSD 케이스: 알루미늄 방열 구조와 정밀가공 설계
외장 SSD 케이스는 회로를 감싸는 외관 부품이면서, 내부의 열을 외부로 전달하고 기판과 커넥터의 위치를 지지하는 구조물입니다. 알루미늄의 열전도성을 활용하려면 발열 부품부터 열패드, 케이스 접촉면, 외부 공기까지 이어지는 경로가 조립 후에도 유지되어야 합니다.
1. 외장 SSD 케이스 안의 부품 배치와 역할
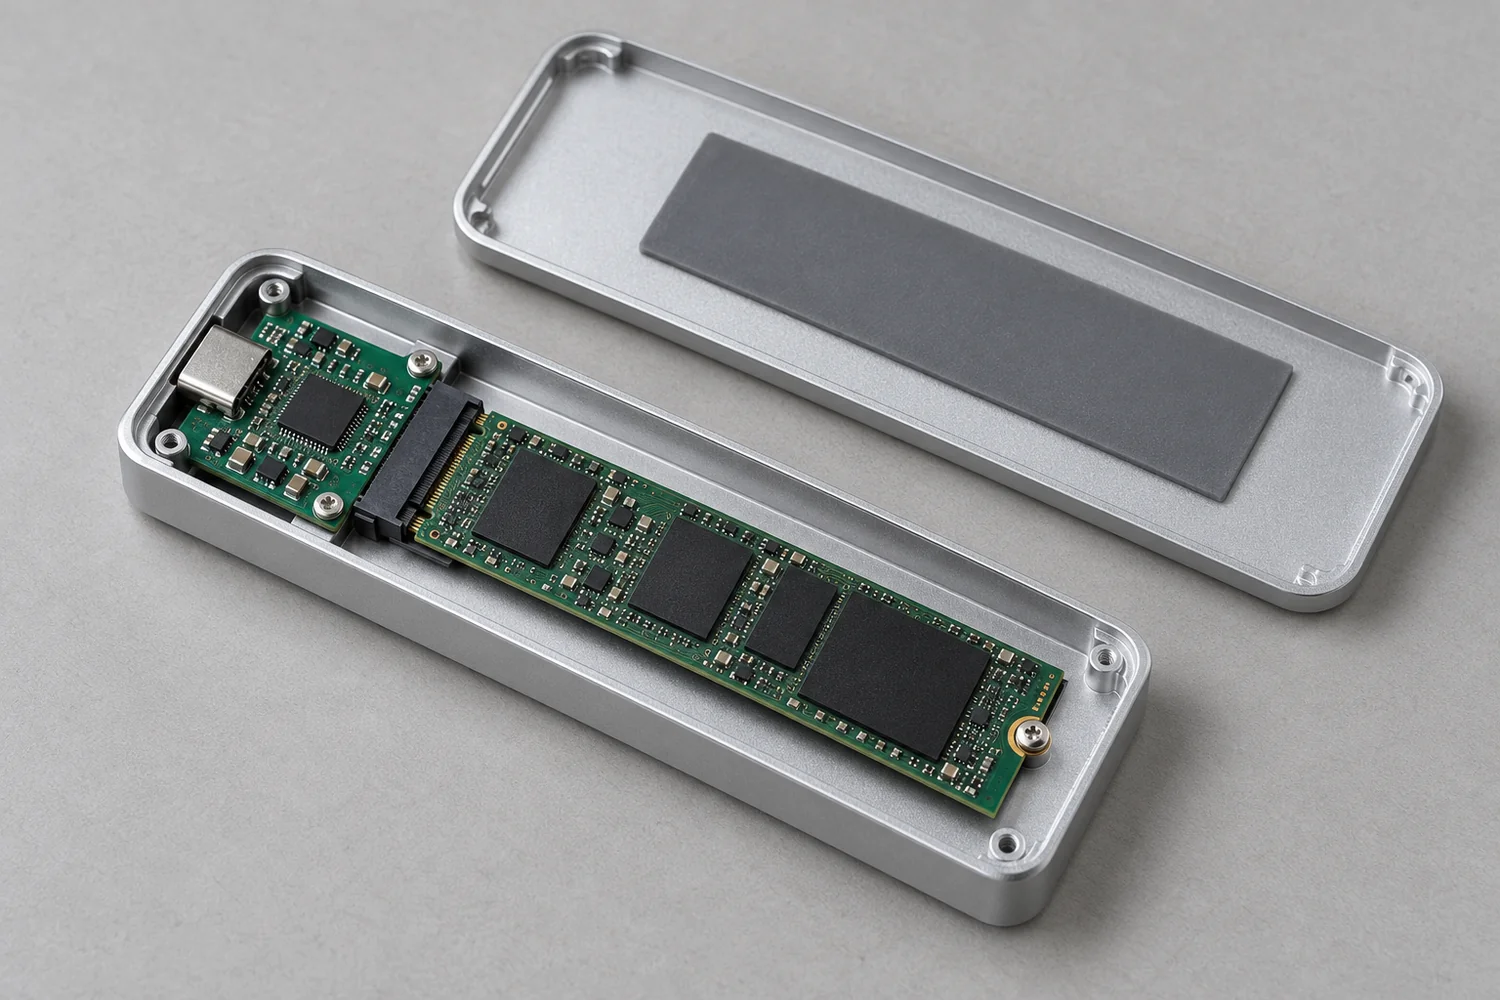
M.2 NVMe SSD를 USB로 연결하는 외장 구조에는 저장장치 모듈 외에 USB와 PCIe 사이를 연결하는 브리지 회로가 필요합니다. SSD 컨트롤러, NAND 플래시, 전원 회로와 브리지 칩은 서로 다른 위치에서 열을 발생시킵니다. 따라서 SSD 윗면에 긴 열패드 한 장을 붙이는 형상만으로 모든 발열 부품의 열경로가 연결되는 것은 아닙니다.
설계는 채택할 SSD와 브리지 기판의 실제 부품 배치에서 시작합니다. M.2 2280은 명목상 폭 22 mm, 길이 80 mm의 모듈 형식을 가리키지만, 패키지 높이와 배치는 제품마다 다릅니다. 단면·양면 실장 여부에 따라서도 하부 여유와 지지 방식이 달라집니다. 같은 외형 규격을 사용한다고 동일한 열패드와 케이스 안착 높이를 적용할 수는 없습니다.
아래 모델은 상부 덮개, 열전달 패드, M.2 모듈, 별도 브리지 기판과 하부 트레이의 관계를 설명하는 설계 예입니다. 덮개는 열을 넓게 퍼뜨리는 면으로, 하부 트레이는 기판과 단자를 지지하는 기준으로 구성했습니다. 실제 제품에서는 일체형 회로, 슬라이드 삽입식 프로파일 또는 다른 덮개 구조를 선택할 수 있습니다.
| 구조 영역 | 기능 | 제작에서 연결할 조건 |
|---|---|---|
| 상부 덮개·외벽 | 외부 접촉을 보호하고 전달받은 열을 확산합니다. | 열패드가 닿는 내부 면, 덮개 강성, 외부 형상과 체결 위치를 연결합니다. |
| M.2 모듈 | 데이터를 저장하고 읽고 쓰는 작업을 수행합니다. | 부품 높이, 실장 금지 영역, 커넥터 안착과 끝단 고정을 확인합니다. |
| 브리지 기판 | USB와 SSD 인터페이스 사이를 연결합니다. | 브리지 칩의 열경로와 USB-C 포트의 위치·기계적 지지를 따로 확보합니다. |
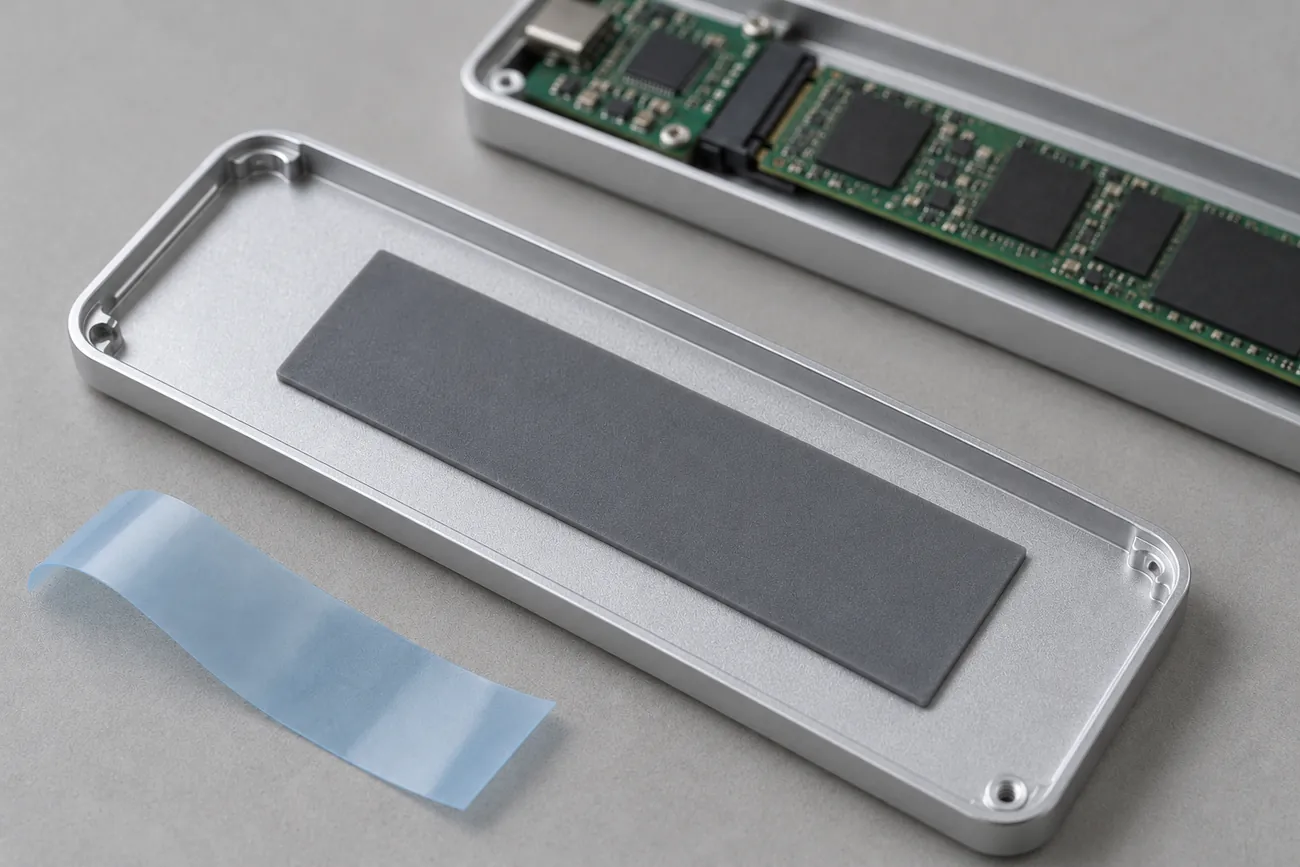
| 열패드·절연부 | 설계된 간극을 채우며 열을 전달하고 필요한 전기적 분리를 유지합니다. | 조립 후 두께, 접촉 범위, 압축 하중과 재료의 절연 특성을 확인합니다. |
2. 알루미늄 외장의 방열 성능을 결정하는 열전달 경로
발열 부품에서 나온 열은 패키지와 기판을 통해 여러 방향으로 이동합니다. 그중 케이스 방향 경로를 설계할 때는 패키지 상면과 패드의 접촉, 패드 내부 전도, 패드와 케이스의 접촉, 금속 안에서의 열확산, 외부 대류와 복사를 차례로 검토합니다. 한 구간의 접촉이 끊기면 금속 소재의 열전도성이 높아도 그 경로를 충분히 활용하기 어렵습니다.
열저항은 열이 흐를 때 발생하는 온도차를 열량률로 나눈 값이며 단위는 K/W입니다. 단일 경로의 정상상태 근사에서는 온도차 ΔT = 그 경로의 열량률 Q × 열저항 R로 표현할 수 있습니다. 실제 SSD에는 기판과 하부 케이스로 가는 병렬 경로도 있으므로, USB 입력 전력 전체가 특정 패드 하나를 통과한다고 가정해서는 안 됩니다.
컨트롤러와 메모리에서 발생한 열이 상면과 기판 쪽으로 나뉘어 전달됩니다.
열원·분기조립 간격을 메우며 열을 전달합니다. 두께와 접촉 상태를 함께 검토합니다.
R = t / (kA)접촉 부근에 집중된 열을 외장으로 확산합니다. 두께와 접촉 위치가 영향을 줍니다.
열확산·분산대류와 복사로 열을 방출합니다. 놓인 방향, 공기 흐름과 주변 온도가 작용합니다.
최종 방열 경계패키지 하부 → 솔더·기판 구리층 → 지지부·하부 외장·내부 공기
접촉 열저항과 금속의 열확산
패드 양면에는 눈으로 확인하기 어려운 표면 요철과 국부적인 비접촉 영역이 존재할 수 있습니다. 이런 접촉 상태는 패드의 재료 열전도율만으로 설명되지 않습니다. 공급사 자료의 시험 압력, 시편 두께와 측정 방법을 확인하고, 실제 조립 간극에서의 열임피던스와 압축 특성을 함께 비교해야 합니다.
케이스에 도달한 열도 즉시 외장 전체에 균일하게 분포하지는 않습니다. 작은 컨트롤러 접촉부에서 넓은 덮개로 열이 퍼질 때 열확산 저항이 생깁니다. 내부 접촉 돌기와 외부 방열면의 위치가 멀거나, 중간의 금속 단면이 매우 얇으면 국부 온도차가 커질 수 있습니다. 전체 케이스 두께를 늘리기 전에 열이 지나가는 단면과 거리를 먼저 살펴봅니다.
외장 온도와 내부 온도의 구분
동일한 입력 전력과 주변 조건에서 외장이 따뜻해지는 현상은 내부 열이 케이스로 잘 전달되고 있다는 신호일 수 있습니다. 그러나 손으로 만진 느낌만으로 냉각 성능을 평가할 수는 없습니다. 내부 센서, 케이스 접촉점과 외부 표면 온도를 함께 측정하고, 접촉 가능한 표면의 허용 조건도 별도로 확인해야 합니다.
3. 열패드의 두께는 열경로와 조립 하중을 함께 결정합니다
열패드는 패키지와 덮개 사이의 간극을 메우기 위해 사용합니다. 두꺼운 패드는 높이 차이를 흡수하기 쉽지만 열이 통과하는 거리를 늘립니다. 반대로 얇은 패드를 적용하더라도 간극을 채우지 못하면 열전달 경로가 불안정해집니다. 필요한 두께는 기판 지지면, 패키지 상면, 덮개 내부 접촉면의 높이 관계로 정합니다.
조립 후 두께로 비교하는 단순 계산
균일한 재료층에서 열이 수직으로만 흐른다고 가정하면 패드 자체의 열저항은 Rpad = t / (kA)로 계산합니다. t는 조립 후 두께, k는 열전도율, A는 열이 흐르는 유효 면적입니다. 이 식에는 양면의 접촉저항과 금속 케이스의 열확산, 외부 방열이 포함되지 않습니다.
설계 원리를 위한 가상 계산
A = 200 mm², k = 3 W/(m·K), 해당 패드를 통과하는 열량률 Q = 3 W로 가정합니다. 조립 후 두께가 0.5 / 1.0 / 1.5 mm이면 패드 벌크 열저항은 약 0.83 / 1.67 / 2.50 K/W이며, 패드 양면의 계산 온도차는 2.5 / 5.0 / 7.5 K입니다.
실측값이나 특정 SSD의 온도 예측이 아닙니다. 패드 재료와 유효 면적을 고정했을 때 두께가 갖는 영향을 비교한 계산입니다.
패드 두께와 전도 저항의 관계
가상 계산 조건: k = 3 W/(m·K), A = 200 mm². 표시한 ΔT는 이 패드로 3 W가 흐른다고 가정한 양면 온도차입니다.
패드 벌크만의 1차원 정상상태 계산입니다. 접촉저항·케이스·공기·병렬 경로를 제외했으며, SSD 온도나 실제 냉각 성능을 나타내지 않습니다.
높이가 다른 칩 위에 한 장을 덮을 때의 문제
컨트롤러와 NAND 패키지의 높이가 다르면 같은 패드 아래에서 압축 상태가 달라질 수 있습니다. 높은 부품에는 하중이 집중되고 낮은 부품에는 접촉이 부족해집니다. 덮개 안쪽의 접촉 돌기 높이를 다르게 하거나, 패드를 영역별로 나누는 방법을 검토하되 패키지와 기판이 허용하는 하중을 넘지 않도록 설계합니다.
압축률은 ε = (t0 − g) / t0로 정리할 수 있습니다. t0는 압축 전 패드 두께이고 g는 케이스를 닫았을 때 패키지 상면과 접촉면 사이의 간격입니다. 최소 간극에서는 과도한 압축이, 최대 간극에서는 접촉 부족이 생기지 않는지 공차 양끝을 확인합니다. 권장 압축률은 재료마다 다르므로 공통 수치를 일괄 적용하지 않습니다.
덮개 나사를 더 조이면 열접촉이 항상 좋아지는 것도 아닙니다. 패드가 기판을 아래로 누르는 반면 지지점이 멀리 있으면 보드가 휘고 커넥터와 납땜부에 힘이 전달됩니다. 덮개 체결을 멈추는 금속 어깨와 기판 지지 높이를 정해, 닫힘 위치와 패드 압축을 관리하는 구조가 필요합니다.
4. 외장 SSD 케이스의 소재와 제조 공정 선택
알루미늄 합금은 강도, 절삭성, 압출성, 열전도성과 표면처리 요구를 함께 비교합니다. 판재나 봉재에서 내부 포켓을 가공하는 설계와 일정 단면을 길게 압출하는 설계는 소재 선정의 우선순위가 다릅니다. 합금 명칭만으로 방열 성능이나 완성 외관을 확정하지 않고, 공급 상태와 실제 단면에 맞는 자료를 확인합니다.
| 공정 구성 | 적합한 형상 | 설계 판단 |
|---|---|---|
| 소재 절삭형 CNC | 비대칭 내부 포켓, 국부 접촉 돌기, 다양한 외관 곡면에 대응합니다. | 변경 대응성과 기능면 가공을 검토하며, 제거량·고정 횟수·박육 변형을 원가에 반영합니다. |
| 압출재 + 절삭 | 길이 방향으로 이어지는 레일·홈·리브와 일정한 외곽 단면에 대응합니다. | 절단 후 포트와 체결부를 가공합니다. 기판 삽입 방향과 끝판 구조를 먼저 결정합니다. |
| 주조 + 기능면 가공 | 수량과 형상이 금형 투자를 뒷받침하는 복합 외장에 검토합니다. | 구배·두께 전이·외관 결함과 후가공 여유를 고려합니다. 모든 알루미늄 합금의 물성을 동일하게 보지 않습니다. |

포켓 가공에서 남겨야 하는 강성
내부를 깊게 비우면 바닥과 외벽의 강성이 낮아집니다. 이 상태에서 강하게 고정하면 가공 중에는 치수가 맞아도 지그에서 풀었을 때 변형이 나타날 수 있습니다. 황삭과 정삭의 순서, 남겨둘 가공 여유, 받침 위치와 고정 압력을 연결해 검토하고, 얇은 벽의 최종 형상은 자유 상태에서도 확인합니다.
열패드가 닿는 면은 케이스의 외관 기준과 다른 기능을 가집니다. 이 면의 높이와 평탄도는 기판 지지면을 기준으로 관리해야 합니다. 덮개 바깥쪽만 연마하거나 외벽만 측정해서는 실제 조립 간극을 확인할 수 없습니다. 덮개와 하부 트레이가 서로 다른 공정에서 만들어지면 최종 조립 높이까지 이어지는 기준 체계를 정합니다.
작은 내부 코너와 USB-C 개구부
회전 공구로 가공하는 내부 코너에는 공구 반경이 남습니다. 도면에 작은 코너를 요구하면 공구가 가늘어지고 돌출 길이에 비해 강성이 낮아져 가공 시간이 늘어날 수 있습니다. 기판 모서리나 커넥터가 간섭하지 않는 범위에서 코너 반경과 국부 도피 형상을 함께 설계합니다.
USB-C 개구부는 금속 포트 자체뿐 아니라 실제 케이블 플러그의 외곽도 고려합니다. 외벽이 두껍거나 포트가 깊이 들어가면 플러그 외피가 먼저 닿아 충분히 삽입되지 않을 수 있습니다. 개구의 모따기, 외벽 두께, 커넥터 장착 위치를 완성 조립체에서 대조하고, 케이블의 측면 하중이 기판에 전달되는 경로도 검토합니다.
5. 기판 지지·패드 압축·커넥터 위치를 하나의 기준으로 연결
기판을 지지하는 면을 기준 A로, 삽입 위치를 결정하는 측면 또는 레일을 기준 B로, 길이 방향 정지 위치를 기준 C로 정리할 수 있습니다. 이 기준에서 패키지 높이, 상부 덮개의 접촉면과 USB-C 중심 위치를 연결합니다. 외관 모서리처럼 후처리로 변하기 쉬운 곳을 기능 기준으로 삼지 않는 편이 유리합니다.
M.2 모듈의 끝 고정부는 커넥터와 함께 모듈의 위치를 유지하지만, 그 나사가 모든 방향의 외부 하중과 패드 압축력을 받아도 된다는 뜻은 아닙니다. 필요한 지지점을 보드의 실장 금지 영역과 맞추고, 하부 부품·납땜부와 금속 트레이 사이에는 간섭이 없도록 합니다. 양면 실장 SSD까지 지원하려면 하부 공간과 지지 형상을 별도로 검토합니다.
전기적 접촉과 열접촉의 경계
열을 전달하는 재료가 모두 전기 절연재인 것은 아닙니다. 열패드의 절연 특성, 압축 후 최소 두께와 가장자리 노출을 확인합니다. 기판 모서리, 납땜 돌기와 체결부 주변에서는 조립 중 패드나 절연 시트가 밀리거나 손상될 가능성도 고려합니다.
아노다이징 피막은 전기적 접촉을 방해할 수 있지만, 외장 전체의 절연 성능을 보장하는 수단으로 단정할 수는 없습니다. 나사 체결과 반복 접촉으로 피막 상태가 달라질 수 있기 때문입니다. 회로 설계가 요구하는 접지점과 절연 영역을 구분하고, 접지·차폐를 위한 접촉부는 전기 설계 담당자와 함께 지정합니다.
부품을 넣을 수 있는 구조와 조립할 수 있는 구조
모든 부품이 3D 공간 안에 들어간다고 실제 조립이 가능한 것은 아닙니다. M.2 모듈의 삽입 동작, 나사 공구의 접근, 열패드 보호필름 제거와 위치 확인 순서를 함께 검토합니다. 상부 덮개를 닫는 과정에서 패드가 끌려 이동하거나 커넥터가 비틀리지 않도록 조립 방향을 정합니다.
6. 외부 리브와 표면 마감은 사용 자세까지 포함해 판단합니다
외부 리브는 공기와 접하는 면적을 늘릴 수 있지만, 리브를 촘촘하게 배치할수록 냉각이 계속 개선되는 것은 아닙니다. 좁은 틈의 공기 흐름, 설치 방향, 주변 물체와의 간격에 따라 대류 조건이 달라집니다. 케이스를 책상에 평평하게 놓는지, 세워 사용하는지, 장비 뒤에 고정하는지에 따라 유효한 방열면도 달라집니다.
금속 질량이 커지면 온도가 오르는 초기 속도는 늦어질 수 있습니다. 그러나 정상상태에서 발생한 열을 외부로 방출하는 능력과는 구분해야 합니다. 짧은 복사 작업에서 온도가 낮게 보이는 케이스가 긴 연속 작업에서도 같은 차이를 유지한다고 판단해서는 안 됩니다.
표면처리는 외관, 내식성, 접촉 특성과 열복사에 영향을 줍니다. 검정색이라는 외관 정보만으로 방열 성능을 정할 수 없으며, 방사율은 피막과 표면 상태에 따라 달라집니다. 열패드가 닿는 내부 면, 접지점과 외부 장식면의 처리 범위를 나누고, 처리 후 조립 높이와 표면 상태를 확인합니다.
외장 SSD 케이스에 통풍구를 추가할 때도 기능을 구분합니다. 개구부가 실제 공기 흐름에 기여하는지, 오염물 유입과 기계적 보호 요구에 어떤 영향을 주는지 함께 검토합니다. 밀폐형 케이스는 내부 열을 외벽으로 전달하는 경로가 중요하며, 단순한 구멍 추가가 그 경로의 결함을 해결해 주지는 않습니다.
7. 지속 성능 검증에서 발열·캐시·연결 조건을 분리
외장 SSD의 전송 속도는 SSD 자체, 브리지, 호스트 포트, 케이블과 작업 종류의 영향을 함께 받습니다. 온도가 높아졌을 때 제어기가 성능을 낮추는 열 관리 동작이 나타날 수 있지만, 지속 쓰기 도중의 속도 저하가 항상 열 때문인 것은 아닙니다. 쓰기 캐시 소진, 저장 공간 사용 상태와 연결 대역폭도 확인해야 합니다.
케이스를 비교할 때는 동일한 SSD·브리지·펌웨어·호스트·케이블을 사용하고, 시작 온도와 주변 조건, 놓는 방향을 맞춥니다. 읽기와 쓰기, 파일 크기와 작업 시간을 구분해 기록합니다. 순간 최대 속도만 비교하기보다 시간에 따른 전력·온도·전송률을 함께 관찰하고, 실제 발생한 현상과 원인 해석을 나누어 기록합니다.
| 관찰되는 현상 | 가능한 해석 | 추가로 확인할 항목 |
|---|---|---|
| 일정 쓰기량 이후 속도 하락 | 캐시 소진이나 내부 작업의 영향일 수 있습니다. | 누적 쓰기량, 여유 공간, 온도와 냉각 후 재현 여부를 함께 봅니다. |
| 온도 상승과 함께 성능 제한 | 열 관리 동작이 개입했을 가능성이 있습니다. | 노출되는 상태 정보와 온도, 전력 변화를 비교합니다. 모델별 제어 조건을 확인합니다. |
| 케이스는 차갑고 내부 온도는 높음 | 열패드 접촉이나 케이스 연결 경로가 부족할 수 있습니다. | 패드 접촉 흔적, 조립 간극과 브리지 칩의 별도 열경로를 확인합니다. |
| 케이블을 움직일 때 연결 불안정 | 단자 체결·삽입 상태나 전원·신호 조건의 영향일 수 있습니다. | 포트 개구, 커넥터 위치, 케이블과 기판 고정을 점검합니다. |
온도 센서가 측정하는 위치
NVMe SMART의 Composite Temperature는 구현에 따라 저장장치 상태를 대표하도록 보고되는 값이며, 특정 칩 표면의 온도와 자동으로 같아지는 것은 아닙니다. USB 브리지에 따라 해당 정보가 전달되지 않을 수도 있습니다. 기록에는 센서의 출처와 위치를 적고, 칩 상면·덮개 안쪽·외장 표면 측정값을 구분합니다.
열화상으로 금속을 측정할 때는 방사율과 주변 반사의 영향을 고려합니다. 광택 금속은 주변의 뜨거운 물체를 반사해 실제와 다른 온도로 보일 수 있습니다. 비교 가능한 표면 조건과 보정 방법을 정하며, 열전대 부착 자체가 열경로와 조립 간극에 주는 영향도 확인합니다. 색상만 있는 열화상이나 출처 없는 온도 그래프를 성능 근거로 사용하지 않습니다.
8. 제작 도면은 외형·열경로·조립 높이를 함께 정의합니다
외장 SSD 케이스의 제작 검토에는 외관 3D 파일뿐 아니라 적용 SSD와 브리지 기판의 실제 형상 정보가 필요합니다. 단면·양면 실장, 발열 부품 위치, USB-C 개구와 기판 지지 높이가 확정되어야 내부 포켓과 접촉면을 결정할 수 있습니다.
도면에는 합금과 공급 상태, 외관 마감, 기판 기준면, 덮개 접촉면, 기능면 공차와 후처리 범위를 연결해 표시합니다. 열패드는 재료명과 자유 두께만 적는 대신 허용 조립 간극, 압축 조건, 접촉 영역과 절연 요구를 함께 정의합니다. 양산 수량과 변경 가능성에 따라 CNC / MCT 가공, 압출재 후가공 또는 금형 공정을 비교하고 표면처리 이후의 완성 치수까지 확인합니다.
제조의 목표는 외관, 방열과 조립을 각각 만족한 부품을 따로 만드는 데서 끝나지 않습니다. 케이스를 닫은 상태에서 기판이 안정적으로 지지되고, 정해진 패드 접촉과 단자 위치가 반복되도록 공정을 구성하는 것입니다. 그 구조가 실제 사용 조건에서 유지되는지 검증해야 외장의 설계 의도가 완성품으로 이어집니다.
English edition
External SSD enclosures: aluminum thermal paths and precision manufacturing
An external SSD enclosure protects electronics, locates the circuit boards and connector, and transfers heat to its surroundings. Aluminum becomes useful as a heat spreader when the assembled structure maintains a continuous path from the heat-generating components through the thermal interface to the case and ambient air.
Component layout defines the enclosure
A USB enclosure for an M.2 NVMe SSD includes a USB-to-PCIe bridge circuit as well as the storage module. The SSD controller, NAND packages, power circuitry and bridge chip occupy different positions. A long pad across the SSD therefore does not necessarily provide a thermal path for every relevant component.
M.2 2280 denotes a nominal 22 mm by 80 mm module format, not a common package height or component layout. Single-sided and double-sided modules require different underside clearances and supports. The illustrated architecture separates the upper cover, pads, SSD, bridge board and lower tray. It is a design example; integrated electronics and slide-in extruded housings are other possible arrangements.
Thermal resistance and heat spreading
Heat travels through the component package, PCB and several parallel paths. The route toward the cover includes package-to-pad contact, conduction through the pad, pad-to-case contact, spreading within the metal, and convection and radiation from the exterior. A broken interface can limit this route despite aluminum’s thermal conductivity.
Thermal resistance is the temperature difference divided by the heat-flow rate, expressed in K/W. For a simplified steady-state path, ΔT = Q × R. Total USB input power must not automatically be assigned to one pad: other paths carry part of the heat. Contact resistance also depends on flatness, contact area, pressure and surface condition.
Heat entering a small contact region does not instantly make the whole enclosure isothermal. Thin sections or long distances between the contact feature and external surface can increase temperature gradients. The relevant metal cross-section and spreading distance should be examined before increasing the entire case thickness.
A warm exterior can indicate that heat is reaching the housing. Touch alone cannot establish cooling performance. Internal readings, local case temperatures and accessible-surface requirements must be assessed separately.
Pad thickness, tolerances and assembly load
A pad must fill the assembled gap. Additional thickness accommodates variation but extends the conduction distance; an excessively thin pad may fail to contact the cover. Board supports, package heights and internal cover features jointly define the required interface.
For uniform one-dimensional conduction, Rpad = t/(kA), where t is the assembled thickness, k is thermal conductivity and A is the effective area. A hypothetical example assumes A = 200 mm², k = 3 W/(m·K), and Q = 3 W through that pad. Thicknesses of 0.5, 1.0 and 1.5 mm yield approximately 0.83, 1.67 and 2.50 K/W, respectively. The corresponding temperature differences across the pad material are 2.5, 5.0 and 7.5 K.
These are illustrative calculations, not measurements or predictions of an SSD’s temperature. They exclude interface resistance, case spreading and external cooling. A thinner material that does not make contact cannot be judged using this idealized comparison.
Different controller and NAND package heights can produce uneven compression under one pad. Separate pad zones or different contact-feature heights may be appropriate. Compression is ε = (t0 − g)/t0, with free thickness t0 and assembled gap g. Both tolerance extremes must be checked against material-specific compression data; there is no universal recommended percentage.
Tightening the cover harder is not a general solution. Pad reaction forces can bend an unsupported board and load connectors or solder joints. Mechanical stops and defined support heights control closure and compression more consistently.
Material and manufacturing route
Alloy selection balances strength, machinability, extrudability, conductivity and finish. Properties depend on alloy condition and supplied form. Machining from stock accommodates asymmetric pockets, local contact bosses and varied exterior surfaces, while material removal, setups and thin-wall distortion affect cost.
Extrusion followed by machining suits continuous rails, grooves and ribs. Cut ends, ports and fastening features still require secondary operations, and board insertion and end-cover assembly must be resolved. Casting with machined functional surfaces is another option when geometry and quantity support tooling; draft, thickness transitions, surface defects and machining allowances require separate consideration.
Deep pockets reduce wall and floor stiffness. Clamping can hold a thin part in a distorted state, allowing dimensions to change after release. Roughing, finishing allowances, support locations and clamping force should be coordinated, with final geometry checked in its free state.
The pad contact face should be dimensioned relative to the board support datum. Measuring only the cosmetic exterior cannot establish the internal assembled gap. Internal milling corners retain a tool radius; unnecessarily small radii can require less rigid tooling. Suitable corner relief should accommodate the board without adding avoidable machining difficulty.
Board supports, connector access and electrical separation
A board support plane, lateral locating feature and longitudinal stop can define the assembly datums. Package height, cover contact surfaces and the USB-C opening then reference the same system. The opening must clear the cable plug body as well as the connector itself. A recessed connector or thick wall can prevent full insertion.
The M.2 connector and end fastener locate the module, but should not be assumed to withstand all pad forces and external loads. Supports must avoid underside components and solder joints. Double-sided compatibility requires verified clearance, not merely a matching module length.
Thermally conductive materials are not necessarily electrically insulating. Check dielectric properties, compressed thickness, edge exposure and possible movement during assembly. Anodizing can obstruct intended electrical contact, but should not be treated as guaranteed system insulation. Grounding points and isolated areas must follow the electrical design.
Assembly motion also matters. Provide space to insert the module, reach screws, remove pad liners and close the cover without dragging the pads or twisting the connector.
Exterior ribs, finish and operating position
Ribs increase surface area, but closer spacing does not guarantee better cooling. Natural airflow, orientation and nearby objects affect the useful area. A housing lying on a desk can behave differently from one mounted vertically. Greater metal mass may delay the initial temperature rise without improving steady-state heat rejection.
Surface treatment affects appearance, corrosion behavior, electrical contact and radiation. Visible black color alone does not define thermal performance. Specify treatment separately for cosmetic surfaces, thermal interfaces and grounding locations, and verify finished dimensions. Vent openings also change contamination protection; holes cannot repair a poor internal thermal connection.
Sustained-performance validation and production drawings
A sustained write-speed reduction may result from thermal management, cache exhaustion, storage occupancy or connection bandwidth. Comparisons should keep the SSD, bridge, firmware, host, cable, starting temperature, ambient conditions and orientation consistent. Record workload, duration and transferred data, and examine power, temperature and throughput on a common time axis.
NVMe Composite Temperature is an implementation-dependent reported value, not automatically a particular chip’s surface temperature. A USB bridge may not expose every monitoring field. Identify each measurement source and distinguish package, inner-cover and exterior readings. Infrared measurements require emissivity and reflected-temperature control; contact sensors can themselves affect the gap or heat path.
Manufacturing drawings should combine the exterior model with actual SSD and bridge-board geometry, component heights, support datums, port position and functional tolerances. Define alloy condition, finish boundaries, pad contact areas, permissible gaps, compression and insulation requirements. The completed assembly must repeatedly achieve board support, thermal contact and connector alignment, followed by validation under its intended operating conditions.
추가 정보
기술 요약
외장 SSD 알루미늄 케이스는 외관 보호, 기판 지지, 커넥터 정렬과 열전달을 함께 담당합니다. 성능은 금속의 종류나 외부 리브 수만으로 결정되지 않습니다. 실제 발열 부품과 케이스 사이의 접촉, 기판 지지 높이, 조립 후 패드 두께와 사용 환경을 연결해야 합니다.
- 열원 구분: SSD 컨트롤러·NAND·전원 회로와 USB 브리지의 위치를 따로 확인합니다.
- 기능 치수: 기판 기준면에서 패키지 상면과 덮개 접촉면까지의 높이를 공차 누적으로 관리합니다.
- 조립 하중: 패드의 압축 특성과 기판 지지 위치를 함께 검토합니다.
- 공정 선택: 복합 포켓은 소재 절삭, 일정 단면의 레일·리브는 압출재 후가공 등 형상과 수량에 맞는 경로를 비교합니다.
- 성능 해석: 열 스로틀링, 캐시 소진과 연결 조건에 따른 속도 제한을 구분합니다.
자주 확인하는 기술 사항
알루미늄 외장이 따뜻하면 방열 설계가 불량입니까?
따뜻한 외장만으로 불량을 판단할 수 없습니다. 내부 열이 케이스로 전달된 결과일 수 있습니다. 같은 전력과 주변 조건에서 내부 온도, 표면 온도와 지속 성능을 함께 확인해야 하며, 사람이 접촉하는 표면의 사용 요구도 별도로 검토합니다.
열전도율이 높은 패드로 바꾸면 항상 온도가 낮아집니까?
재료의 열전도율은 여러 설계 변수 중 하나입니다. 실제 접촉 면적, 조립 후 두께와 양면의 접촉저항이 함께 작용합니다. 단단한 패드로 바꾸어 접촉이 불균일해지거나 기판 변형이 발생하면 기대한 결과를 얻기 어렵습니다.
열패드의 권장 압축률을 공통값으로 지정할 수 있습니까?
재료와 두께에 따라 압축응력과 복원 특성이 다르므로 일괄 지정하지 않습니다. 최소·최대 조립 간극에서 접촉이 유지되는지, 패키지와 기판에 허용할 수 있는 힘인지 함께 확인합니다. 나사 토크만으로 패드 압축률을 대신 관리하는 것도 적절하지 않습니다.
모든 M.2 2280 SSD에 같은 내부 구조를 사용할 수 있습니까?
명목상 폭과 길이가 같아도 패키지 높이, 부품 위치와 단면·양면 실장 여부는 다를 수 있습니다. 지원할 모듈의 형상 범위와 실장 금지 영역을 정하고, 하부 여유·지지점·열패드 접촉 범위를 확인해야 합니다.
외부 리브와 케이스 두께를 늘리면 지속 성능이 좋아집니까?
리브는 표면적을 늘리지만 공기 흐름과 설치 방향이 함께 작용합니다. 금속 질량 증가는 초기 온도 상승을 늦출 수 있으나 정상상태 방열 개선과 동일하지 않습니다. 짧은 전송 시험만으로 장시간 작업 성능을 판단하지 않습니다.
연속 쓰기 속도가 떨어지면 열 스로틀링으로 판단해도 됩니까?
캐시 소진, 저장 공간 사용 상태, 호스트·케이블·브리지 조건도 원인이 될 수 있습니다. 온도와 처리량을 같은 시간축에 기록하고, 지원되는 열 관리 상태 정보 및 부하·냉각 조건 변화에 따른 재현성을 함께 검토합니다.
아노다이징 피막으로 회로와 케이스의 절연을 보장할 수 있습니까?
외장 피막만으로 완성품의 절연을 보장해서는 안 됩니다. 체결부와 반복 접촉부의 피막 상태가 달라질 수 있으므로, 필요한 절연 재료·간극·접지점을 회로 설계에 맞추어 따로 지정합니다. 열패드 역시 재료별 절연 특성을 확인해야 합니다.
케이스 열화상과 SSD 모니터링 온도를 직접 비교할 수 있습니까?
두 값은 측정 위치와 의미가 다를 수 있습니다. Composite Temperature의 해석과 브리지의 정보 전달 지원 범위를 확인하고, 금속 열화상은 방사율과 주변 반사를 보정합니다. 표면 센서의 부착 위치와 부착으로 인한 열경로 변화도 기록합니다.
제작 검토에 필요한 도면·자료
| 자료 구분 | 포함할 내용 |
|---|---|
| 외장 형상 | 3D 모델, 주요 단면, 조립 방향, 외관 중요면과 허용 접합 틈을 정리합니다. |
| 전자부품 형상 | 적용 SSD와 브리지 기판, 부품 높이, 실장 금지 영역, 단면·양면 실장 범위를 제공합니다. |
| 기능 치수 | 기판 지지 기준, 덮개 접촉면 높이, USB-C 위치, 나사와 공구 접근 공간을 표시합니다. |
| 열 인터페이스 | 접촉 대상 부품, 패드 재료, 자유 두께, 허용 간극과 압축 조건을 명시합니다. |
| 전기적 요구 | 접지점, 절연 영역, 체결부와 커넥터의 접촉 요구를 구분합니다. |
| 소재·마감 | 합금·공급 상태, 외관 색상과 질감, 표면처리 범위, 처리 후 기능 치수를 지정합니다. |
| 생산·검증 조건 | 시제품과 양산 수량, 설계 변경 가능성, 사용 자세·주변 환경, 적용 모듈과 시험 부하를 정리합니다. |
관련 제조 기술
CNC / MCT 정밀가공에서는 내부 포켓, 기판 지지면, 열접촉면과 단자 개구를 연결해 검토할 수 있습니다. 금속 표면처리는 외관 마감과 함께 열접촉·접지·절연 영역의 처리 범위를 구분해 살펴볼 항목입니다.
관련 키워드
외장 SSD 케이스, 알루미늄 하우징, M.2 NVMe, USB 브리지, 열패드, 열접촉저항, 열확산, 자연대류, 기판 지지, USB-C 개구부, 압출재 후가공, CNC 정밀가공, 아노다이징

Related posts
시계 스프링바 제조: 튜브·핀·숄더 가공과 스프링 선정, 반복 압축·부식 피로 검사
정밀 부품 도면의 표면 거칠기 지시: Ra·Rz 값과 외관·밀봉·접촉 기능의 관계
명품 무브먼트 마감: 앵글라주·블랙 폴리싱·제네바 스트라이프의 정밀 제조
3축 가공과 5축 가공: 공구 접근·셋업·정밀도와 제조 원가 비교
