베젤 음각 가공과 잉킹: 실버·블랙 눈금을 완성하는 정밀 제조
베젤 음각 가공과 잉킹: 실버·블랙 눈금을 완성하는 정밀 제조
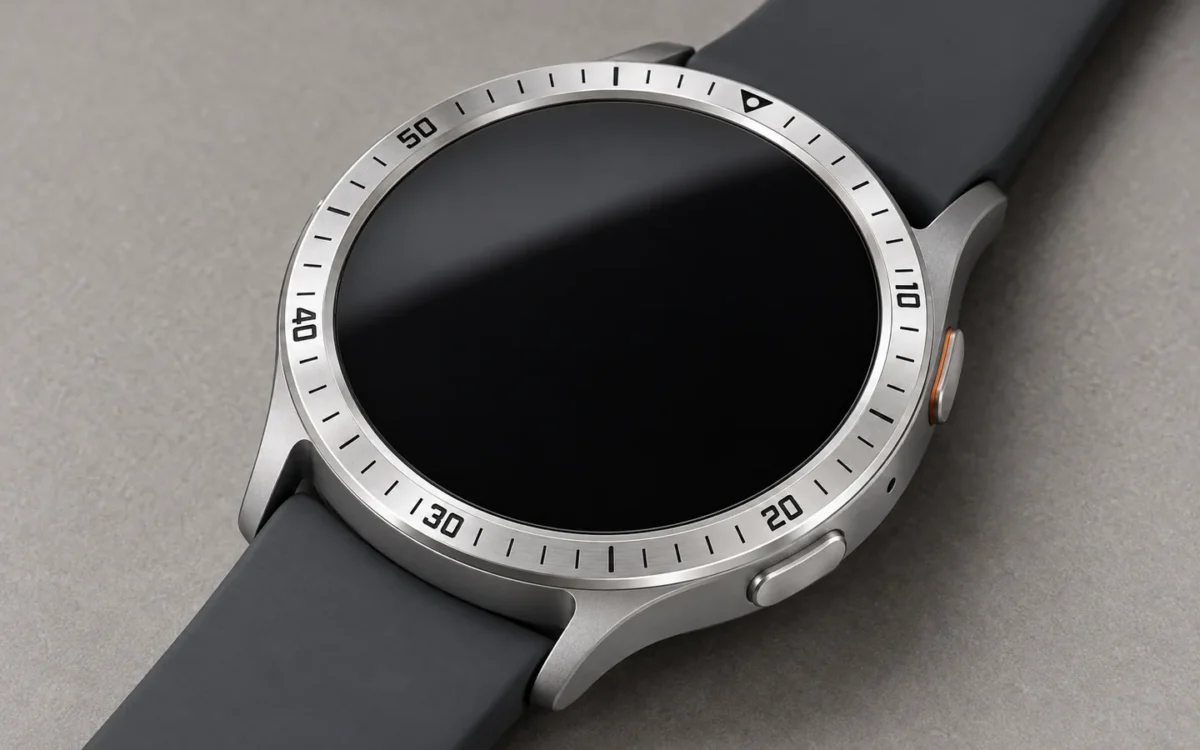
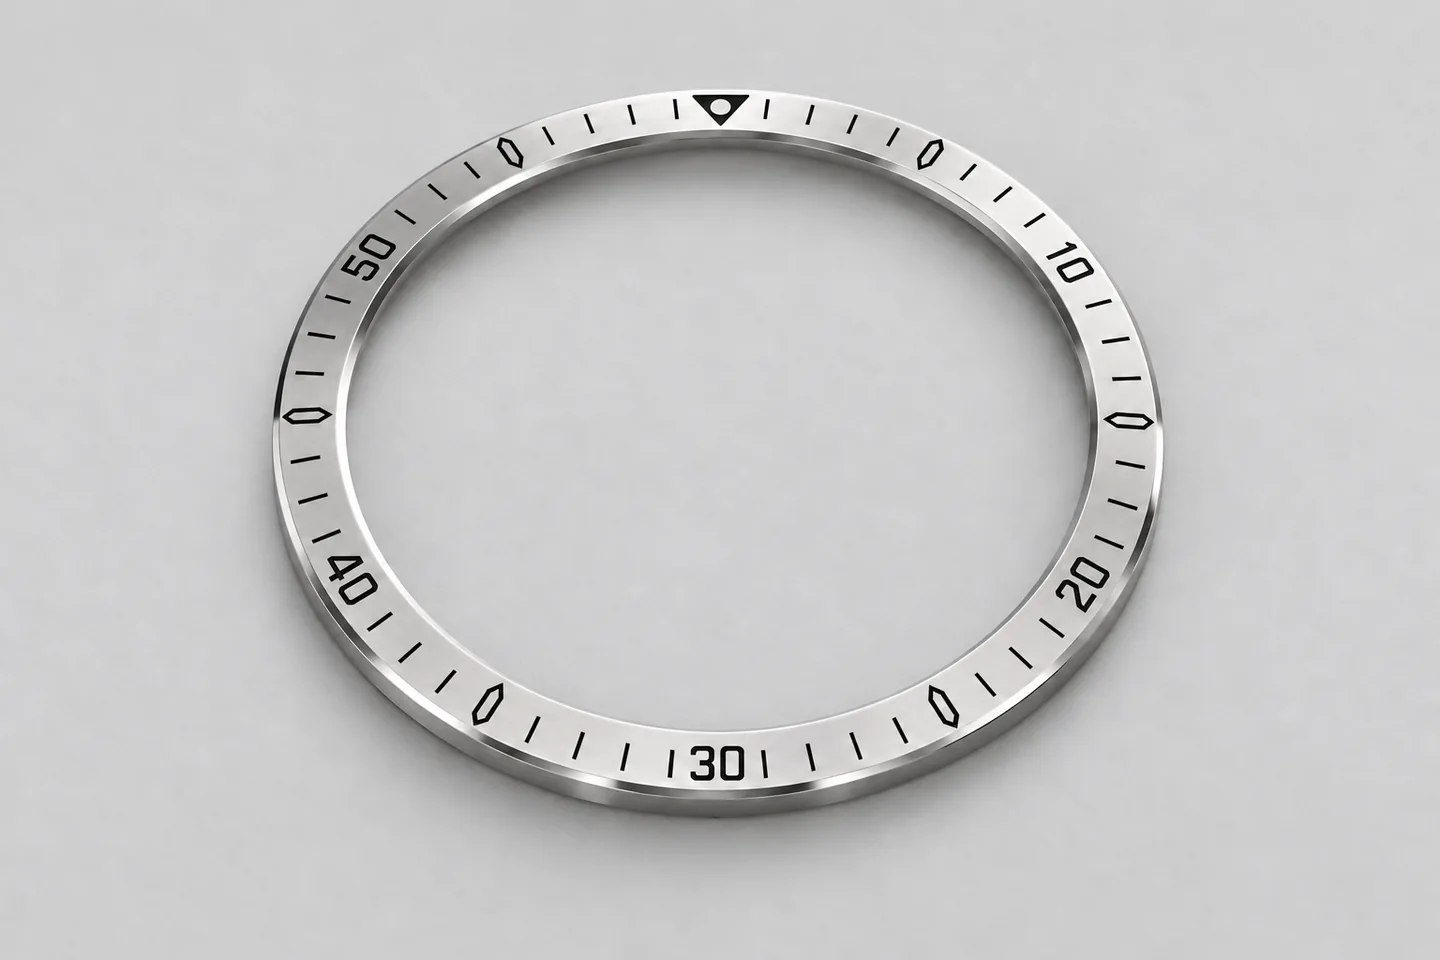
베젤의 작은 숫자와 눈금은 금속을 깎아 만든 홈과 그 안에 남긴 색의 경계에서 완성됩니다. 음각의 선폭과 깊이, 충전층의 높이, 바탕 금속의 광택이 일관될 때 실버 잉킹과 블랙 잉킹의 대비도 선명해집니다.
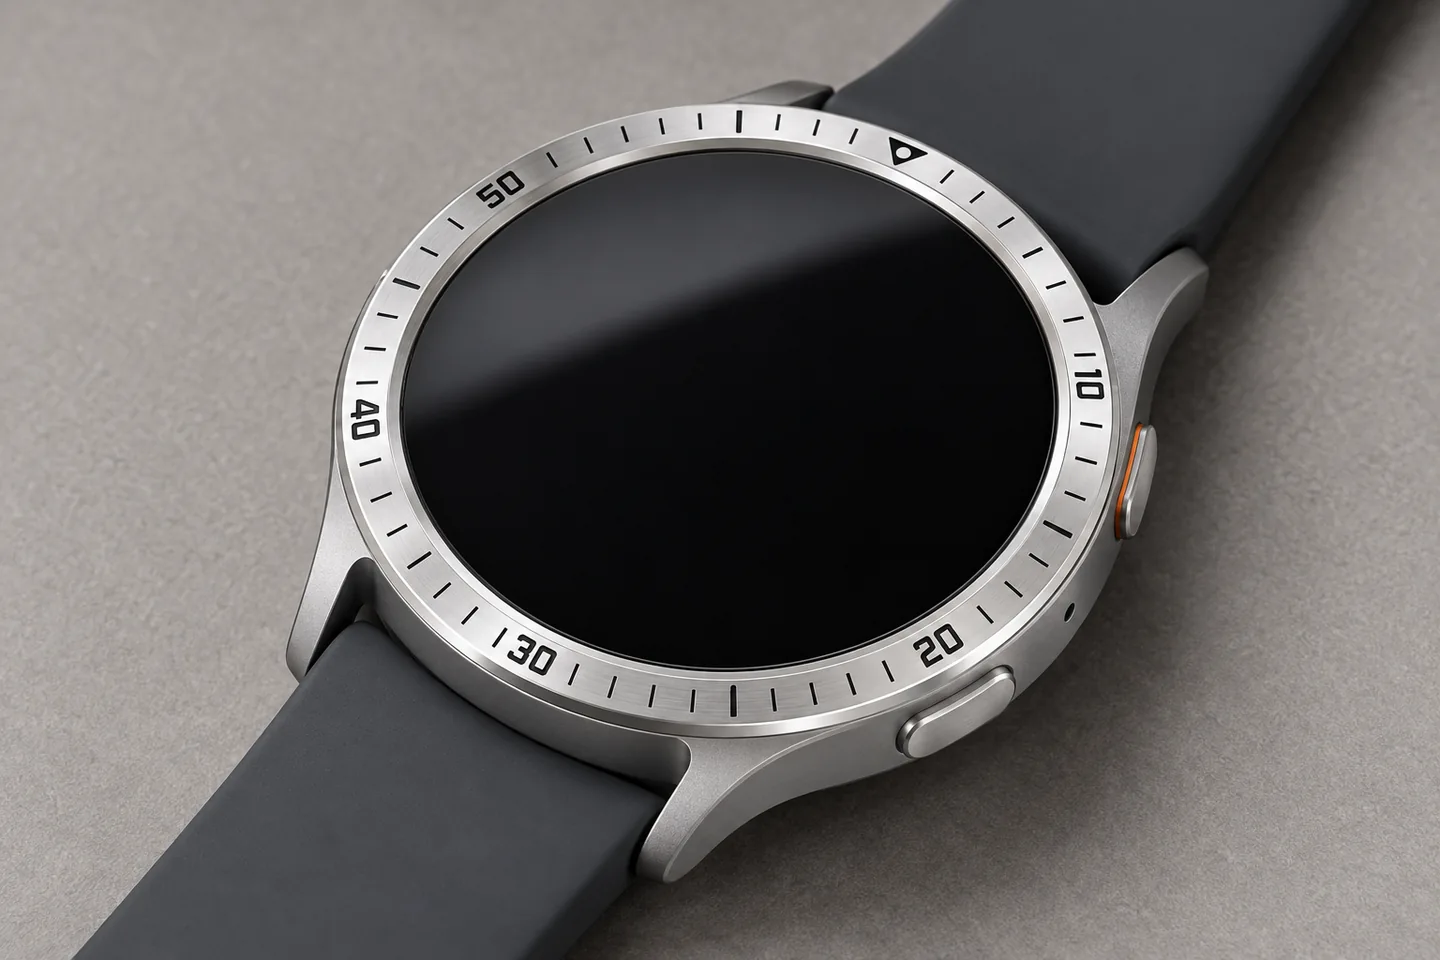
스테인리스 베젤의 검은 눈금과 어두운 베젤의 실버 눈금은 같은 도안을 사용해도 서로 다른 인상을 만듭니다. 밝은 바탕에서는 검은색의 은폐력과 가장자리 번짐이 두드러지고, 어두운 바탕에서는 실버 안료의 반사와 충전면의 균일성이 쉽게 드러납니다. 프리미엄 외관은 잉크 색상 하나보다 금속 가공·표면 마감·충전·경화의 연결에서 결정됩니다.
여기서 잉킹은 음각 홈에 색재를 채워 표시를 만드는 공정을 뜻합니다. 실버는 색상과 금속광 효과를 가리키며, 은도금이나 순은 충전을 의미하지 않습니다. 블랙 잉킹 역시 레이저로 금속 표면 자체를 검게 만드는 처리와 구분합니다. 실제 수지·안료 조성과 적용 가능한 바탕은 선택한 재료의 기술자료로 확인합니다.
1. 선명한 눈금을 만드는 음각 구조
음각 홈은 색을 담는 공간이면서 눈금의 윤곽을 정하는 금속 경계입니다. 도안의 외곽이 정확해도 모서리에 버가 남거나 충전층이 홈 밖으로 올라오면 선이 두껍고 흐릿해 보입니다. 반대로 색이 바닥 일부에만 남으면 같은 도안에서도 획이 가늘어지고 바탕이 비칠 수 있습니다.
깊이가 깊을수록 항상 좋은 것은 아닙니다. 마찰로부터 충전층을 보호할 공간은 확보되지만, 깊고 좁은 홈은 바닥까지 젖는 과정과 기포 배출이 어려워질 수 있습니다. 충전량·건조 시간·잔류 용제 문제도 함께 검토해야 합니다. 필요한 깊이는 선폭, 수지의 허용 도막 두께, 닦아내는 방식과 사용 중 접촉 조건을 묶어 결정합니다.
선폭 W, 깊이 H, 충전 두께 T의 관계
평평한 바닥을 가진 홈을 기준으로, 가공 깊이를 H, 경화 후 바닥에서 충전면까지의 높이를 T라고 하면 주변 금속면에서 내려간 양은 H−T입니다. 이 값은 가장자리 보호와 외관에 영향을 줍니다. 다만 실제 충전면에는 메니스커스와 국부적인 높이 차이가 생기므로 중앙 한 점만 측정해서 전체 충전 상태를 판단하지 않습니다.
평바닥 홈의 국부 높이 관계: Δ = H − T
Δ가 양수이면 충전면이 바탕보다 낮고, 0이면 같은 높이이며, 음수이면 돌출된 상태입니다. 이 관계는 높이를 정의하기 위한 것으로 합격 범위나 권장 치수를 뜻하지 않습니다.
숫자의 가는 획, 넓은 삼각형, 짧은 눈금은 같은 깊이로 가공해도 면적과 둘레의 비가 다릅니다. 따라서 동일한 토출 시간이나 한 번의 닦기 동작으로 모든 도안의 충전면이 같아진다고 가정할 수 없습니다. 양산 도안에는 가장 좁은 획과 가장 넓은 면을 함께 포함해 공정 범위를 확인합니다.
2. 음각 가공에서 먼저 확보할 형상
회전 공구의 형상이 눈금에 남는 방식
기계식 음각은 V형 조각 공구 또는 작은 엔드밀 등으로 재료를 제거합니다. V형 공구는 깊이가 달라지면 입구 폭도 변하므로 베젤의 기울어짐, 면 흔들림과 Z 기준 오차가 선폭 편차로 이어질 수 있습니다. 경사진 베젤 면에서는 평면에 그린 경로를 그대로 적용하기보다 실제 표면 위치와 공구 방향을 반영해야 합니다.
끝에 평탄부가 있는 이상적인 V형 공구의 단일 패스에서는 입구 폭을 W = w₀ + 2H tan(α/2)로 설명할 수 있습니다. w₀는 공구 끝 평탄부 폭, α는 공구 포함각입니다. 실제 결과에는 날끝 반경, 런아웃, 공구 마모와 재료의 변형이 추가됩니다. 이 식을 평행 벽의 포켓 전체나 여러 경로로 확대한 문자에 그대로 적용하지 않습니다.
평바닥 포켓은 폭과 깊이를 비교적 독립적으로 설계할 수 있지만, 내부 코너에는 공구가 만들 수 있는 반경이 남습니다. 숫자의 좁은 교차부를 도안대로 가공하려면 최소 공구 크기와 잔삭 경로를 고려해야 합니다. 무조건 작은 공구를 선택하면 공구 강성, 가공 시간과 파손 위험도 함께 변합니다.
레이저 음각과 표면 발색의 차이
레이저 음각은 재료를 제거해 홈을 만드는 방식입니다. 색 변화만 만드는 마킹과는 깊이와 표면 상태가 다릅니다. 잉킹을 전제로 할 때는 표시의 선명도뿐 아니라 실제 홈 깊이, 바닥 형상, 재부착물과 가장자리 상태를 확인해야 합니다. 출력이나 패스 수만으로 최종 깊이를 보증하지 않습니다.
가공법을 선택할 때는 도안의 최소 획, 부품 곡률, 재질, 목표 깊이, 생산량을 함께 비교합니다. 기계식 가공의 절삭 버와 레이저 가공의 잔류물은 발생 원리가 다릅니다. 어느 방식이든 잉크를 넣기 전에 홈 바닥과 모서리를 확인하고, 청정한 접착면을 확보하는 단계가 필요합니다.
바탕 마감과 음각의 순서를 정하는 기준
헤어라인·샌딩·폴리싱을 음각 뒤에 강하게 적용하면 입구 모서리가 둥글어지거나 획이 넓어질 수 있습니다. 반대로 최종 경면을 만든 뒤 음각하면 버 제거와 세정 과정에서 외관면에 흠집이 생기기 쉽습니다. 따라서 거친 마감, 음각, 국부 버 제거, 최종 외관 마감의 순서를 시편에서 비교하고 마감량을 관리합니다.
PVD 등 바탕 코팅을 음각 후에 적용하면 홈 바닥과 벽도 코팅의 영향을 받습니다. 코팅 후 음각하면 홈에 모재가 노출될 수 있습니다. 두 공정은 접착 대상과 내식 조건이 다르며, 잉크가 덮인다는 이유만으로 노출된 모재의 부식 문제가 해결되었다고 판단하지 않습니다. 접착력은 실제 홈에 존재하는 최종 표면을 기준으로 평가합니다.
3. 실버 잉킹과 블랙 잉킹의 외관 설계
| 항목 | 실버 잉킹 | 블랙 잉킹 |
|---|---|---|
| 시각적 중심 | 밝기, 금속광, 각도에 따른 반사 변화입니다. | 은폐력, 색의 깊이, 광택과 바탕 대비입니다. |
| 공정 확인점 | 안료 침강·재분산, 획별 충전량, 입자와 좁은 홈의 적합성입니다. | 혼합 균일성, 바닥 비침, 기포와 경화 후 광택 편차입니다. |
| 외관 검사 | 정면과 경사 방향에서 번갈아 비교합니다. | 확산광과 사광에서 번짐·잔막·반사 차이를 확인합니다. |
| 혼동하기 쉬운 표현 | 실버 색상만으로 은 함량이나 전도성을 뜻하지 않습니다. | 블랙 색상만으로 DLC·PVD 또는 레이저 발색을 뜻하지 않습니다. |
실버의 밝기는 안료와 충전면이 함께 만듭니다
금속광을 내는 잉크에는 판상 금속 안료 등 효과 안료를 사용할 수 있습니다. 이런 안료는 빛을 방향성 있게 반사하므로 색 배합이 같아도 입자 배향과 표면 상태에 따라 밝기가 달라집니다. 도포·건조 과정이 외관에 영향을 준다는 원리는 좁은 음각에서도 고려해야 하지만, 평판 도장 연구의 수치를 베젤에 그대로 옮길 수는 없습니다.
실버 충전재를 평가할 때는 눈금마다 입자가 거칠게 모여 보이지 않는지, 넓은 도안의 중앙과 모서리에 밝기 차이가 있는지 확인합니다. 혼합 후 방치 시간과 재교반 조건도 일정하게 관리합니다. 과도한 교반은 기포를 만들 수 있으므로 분산과 탈포를 별개의 요구로 다룹니다.
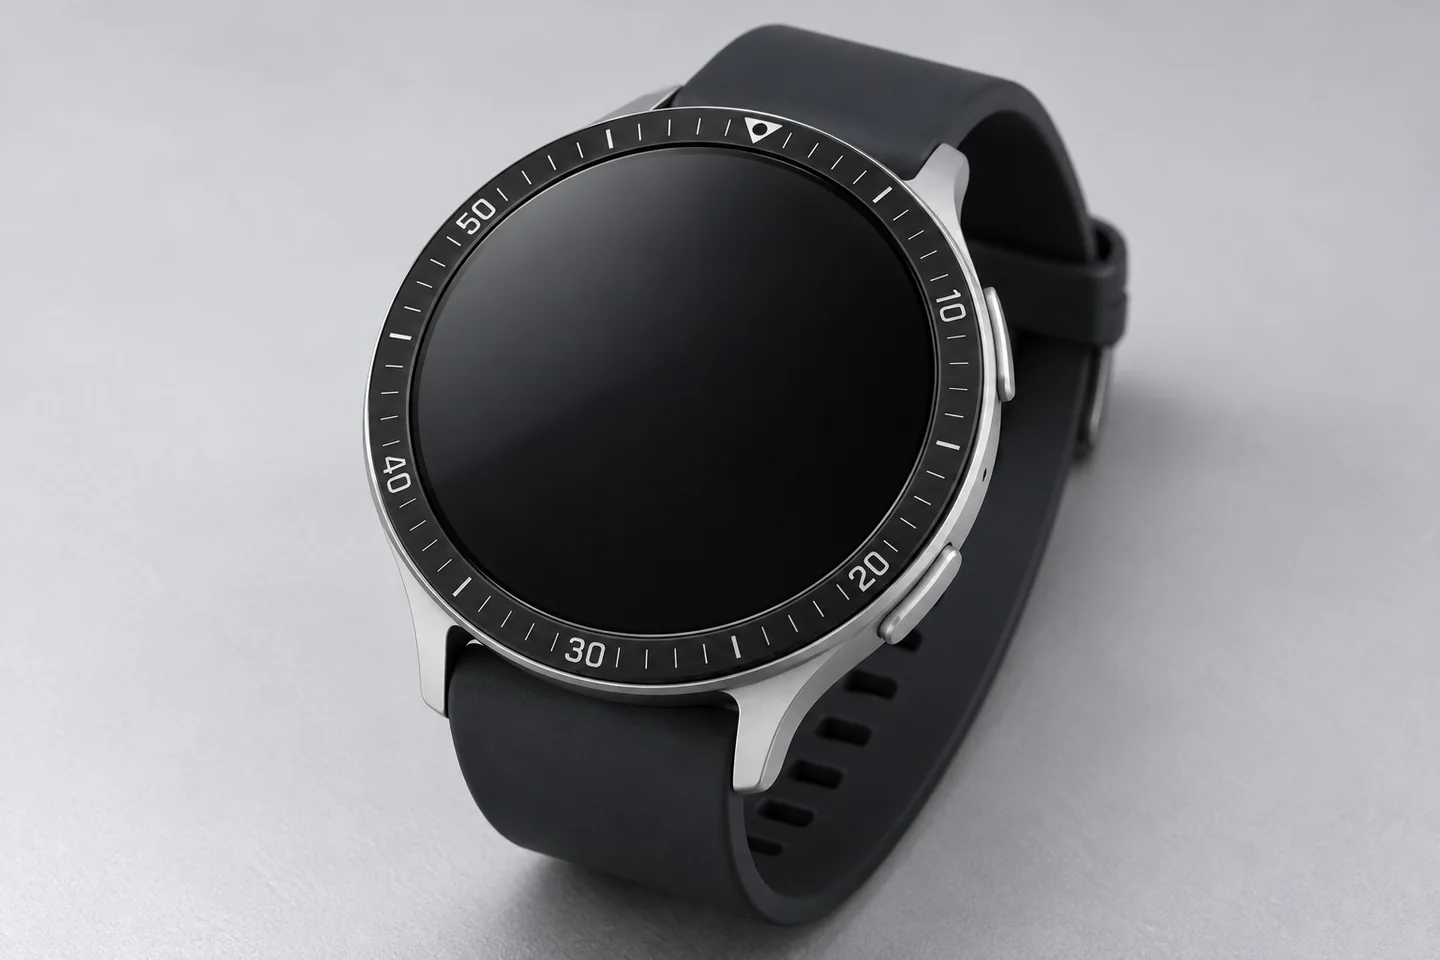
블랙의 선명도는 진한 색과 깨끗한 경계의 조합입니다
검은 잉크를 진하게 채웠어도 외관면에 얇은 잔막이 남으면 경면이 흐려지고 헤어라인 결 사이가 얼룩져 보입니다. 반면 과도하게 닦으면 홈 내부의 충전재가 함께 빠져 획 끝이나 모서리에 바탕이 드러납니다. 블랙의 품질은 색상과 함께 경계 밖 잔막, 홈 안 결손과 광택을 나누어 판정해야 합니다.
동일한 검정이라도 고광택과 저광택은 곡면에서 다르게 보입니다. 깊이감을 원하는지, 반사를 줄인 선명한 눈금을 원하는지 먼저 정하고 승인 시편을 만듭니다. 조명 아래에서 어둡게 보이는 상태만으로 균일한 경화나 접착력을 확인할 수는 없습니다.
4. 충전부터 경화까지 이어지는 공정
세정과 건조: 홈 안의 잔류물을 먼저 관리합니다
절삭유, 연마제, 손자국과 세정제 잔류물은 잉크가 접촉하는 표면을 바꿉니다. 겉면이 깨끗해 보여도 좁은 홈의 바닥과 코너에는 오염이 남을 수 있습니다. 재질과 바탕 코팅에 적합한 세정법을 정하고, 헹굼·건조 후 다시 오염되지 않도록 취급 동선을 구성합니다.
세정력을 높이려고 임의의 강한 용제를 사용하면 바탕 코팅이나 기존 접착부를 손상시킬 수 있습니다. 특히 조립된 베젤은 접착 테이프, 수지와 다른 색재의 내약품성까지 확인해야 합니다. 가능하면 잉킹과 경화를 부품 단계에서 완료하고 조립 공정으로 넘기는 방안을 검토합니다.
배합과 가사시간: 흐른다고 계속 사용할 수 있는 것은 아닙니다
충전재는 1액형 또는 반응형 2액형 등으로 선택할 수 있으며, 모든 음각에 하나의 수지 계열이 맞는 것은 아닙니다. 금속 인쇄용으로 제시된 재료도 좁고 두꺼운 충전층에서의 적합성은 따로 확인해야 합니다. 제조사가 지정한 혼합비가 중량비인지 부피비인지 구분하고 임의로 경화제를 늘리지 않습니다.
2액형은 배합 뒤 반응이 진행되면서 점도와 작업성이 변할 수 있습니다. 같은 압력과 토출 시간을 유지해도 시간이 지나며 공급량이 달라질 수 있으므로 배합 시각, 온도와 사용 가능 시간을 기록합니다. 희석으로 다시 흐르게 만들었다고 가사시간이 초기화되지는 않습니다.
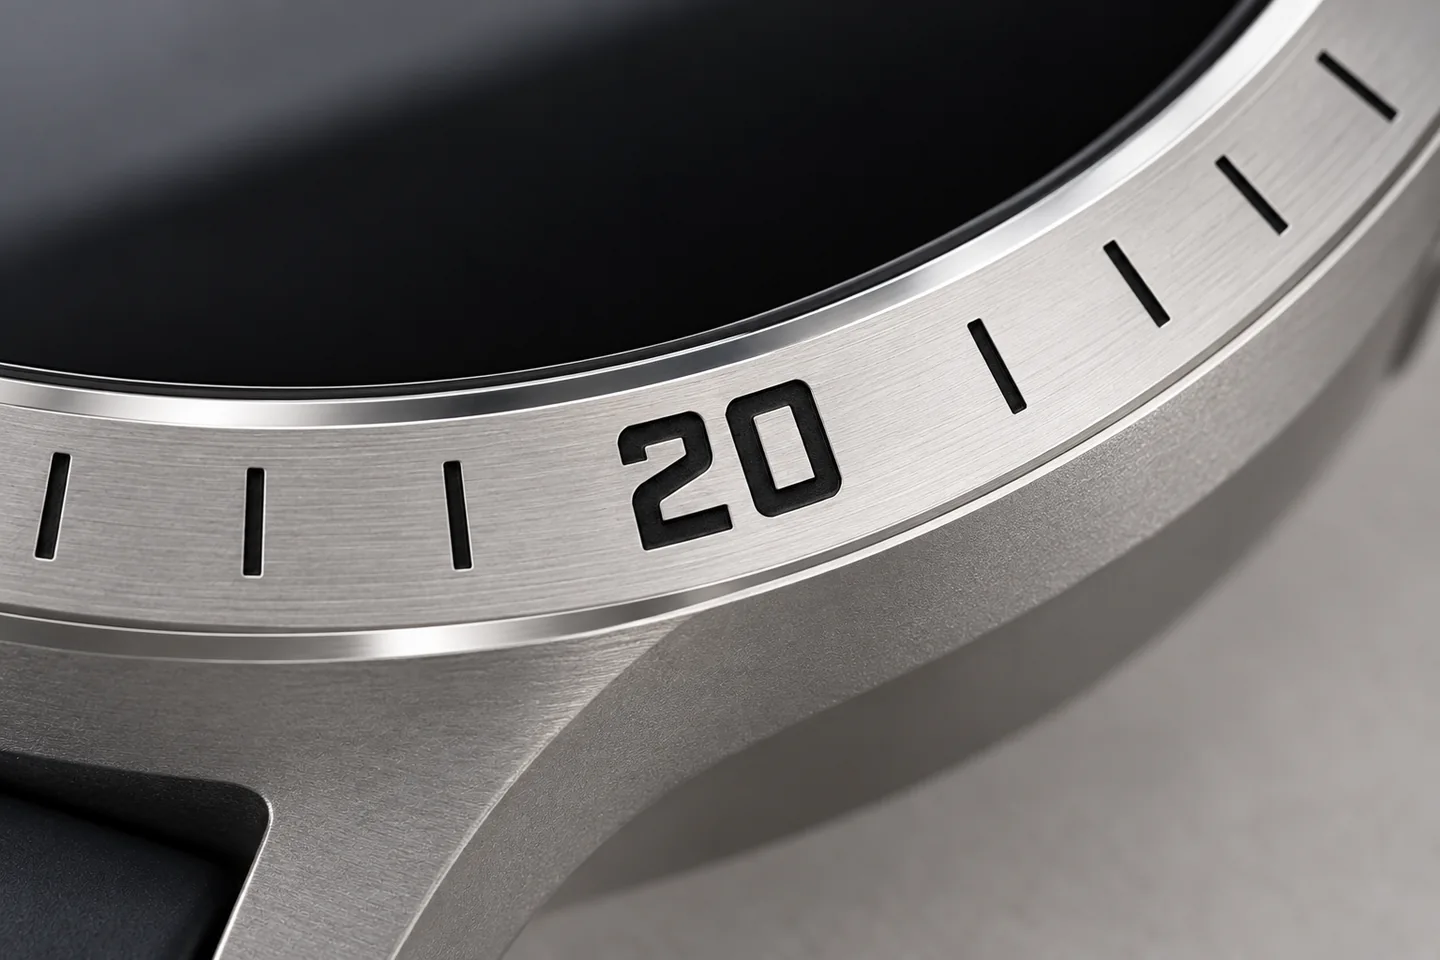
얇은 베젤은 상단 띠의 폭과 낮은 측면 형상을 유지한 채 작업해야 합니다. 치구는 링을 평탄하게 받치고 가공·잉킹 대상 면에 접근할 공간을 확보하도록 검토합니다. 국부적으로 강하게 누르거나 지지되지 않은 부분을 닦으면 링이 휘어 작업 높이가 달라질 수 있습니다. 따라서 지지 위치와 고정력을 함께 정하고, 작업 후 평면도와 외관을 확인합니다.
충전과 닦아내기: 도안별로 달라지는 유동을 다룹니다
충전은 정량 디스펜싱 또는 면 도포 후 잔여분 제거 등 제품과 재료에 맞는 방식으로 구성할 수 있습니다. 좁은 홈은 바닥까지 젖도록 경로를 정하고, 공기가 갇히는 급한 코너와 막힌 끝을 확인합니다. 금속 안료가 있는 재료는 입자 크기와 응집 상태가 노즐과 최소 획에 적합한지도 검토합니다.
닦아내는 시점은 충전 직후, 부분 건조 뒤 등 재료 시스템에 따라 달라집니다. 너무 이르면 홈 안의 잉크가 끌려 나오고, 너무 늦으면 외관면의 잔막을 제거하기 위해 큰 힘이나 강한 용제가 필요해질 수 있습니다. 천·패드의 재질, 용제량, 압력과 이동 방향까지 작업 조건으로 묶어야 반복성이 생깁니다.
헤어라인 면은 결 사이에 색이 남기 쉽고, 경면은 미세한 닦기 흠집도 두드러집니다. 마스킹을 사용할 경우에는 경계 누설과 접착제 잔류를 함께 확인합니다. 작업자가 눈대중으로 더 세게 닦아 외관을 맞추는 방식보다, 바탕 마감에 맞는 제거 조건을 확보하는 편이 공정 편차를 줄이기 좋습니다.
경화: 표면 건조와 최종 물성을 구분합니다
손에 묻어나지 않는 상태가 접착력·내약품성까지 확보된 상태와 같지는 않습니다. 용제 증발과 수지의 화학적 경화는 서로 다른 과정이며, 깊은 홈과 넓은 도안은 표면과 내부의 상태가 달라질 수 있습니다. 건조·경화 조건은 선택한 재료의 허용 도막 두께와 실제 부품의 열 이력을 함께 확인해 정합니다.
가열 경화에서는 오븐 설정 온도만 기록하지 않고 부품이 필요한 온도에 도달하는 과정과 유지 조건을 확인합니다. 바탕 코팅, 접착부와 조립품의 허용 온도를 넘지 않아야 합니다. 특정 인쇄용 잉크의 온도·시간을 모든 베젤의 표준 조건처럼 적용하지 않습니다.
경화 후 충전면이 내려앉거나 가장자리에서 분리되는 현상이 보이면 도포량만 늘리기 전에 용제량, 경화 과정, 표면 오염과 접착 대상을 구분해 확인합니다. 덧채움은 기존 층과 새 층의 접착 및 재경화 적합성을 검증한 경우에 적용합니다. 반복 덧칠로 획이 넓어지거나 충전면이 바탕보다 높아지는 상태를 숨기지 않습니다.
5. 프리미엄 외관을 판정하는 방법
외관 검사에서는 밝기 하나만 보지 않고 도안 위치·경계·색·광택·충전 높이를 분리합니다. 베젤 중심과 기준 표시를 정렬한 뒤 원주 방향 위치를 확인하고, 조명을 바꾸어 잔막과 표면 굴곡을 봅니다. 확대 검사는 원인 분석에 사용하고 최종 미관 판정은 합의된 거리·조명·시야 조건을 함께 적용합니다.
| 관찰 현상 | 우선 확인할 원인 | 확인 방향 |
|---|---|---|
| 실버의 밝기 편차 | 안료 분포, 교반·대기 시간, 충전면과 관찰 각도입니다. | 부품을 같은 방향으로 놓고 확산광·경사광에서 비교합니다. |
| 블랙 눈금의 바닥 비침 | 충전 부족, 닦기 과정의 유출, 은폐력 부족입니다. | 가공 홈과 경화층을 구분해 높이·결손을 관찰합니다. |
| 눈금 주변의 흐린 테두리 | 버, 도안 경계 손상, 외관면 잔막입니다. | 잉킹 전후의 동일 위치를 비교합니다. |
| 핀홀과 국부 꺼짐 | 혼입 공기, 젖음 불량, 용제 배출과 도포량입니다. | 배합·충전·건조 단계별로 발생 시점을 찾습니다. |
| 사용·세정 뒤 탈락 | 접착면 오염, 경화 부족, 재료 부적합, 층간 파괴입니다. | 어느 계면에서 떨어졌는지 먼저 확인합니다. |
작은 눈금에 맞춘 측정과 내구성 평가
일반 색차계나 광택계의 측정 면적보다 눈금이 작으면 바탕 금속의 반사가 함께 들어옵니다. 이때 표시된 값만으로 잉크 색을 판단하기 어렵습니다. 동일 공정의 비교 시편을 활용하고 실제 부품에서는 고정된 조명과 배율의 영상 비교, 필요한 경우 적합한 미소 영역 측정을 병행합니다. 실버는 관찰 방향을 추가로 관리합니다.
접착성 평가는 실제 재질·바탕 처리·경화 조건을 반영한 시편과 완제품을 함께 사용합니다. 좁고 굽은 눈금에서는 표준 격자 절개를 정상적으로 만들기 어려울 수 있습니다. 이때 간이 테이프 검사 결과를 표준 시험 등급으로 표기하지 않으며, 평판 결과가 홈 속 충전층의 모든 거동을 대신한다고 보지도 않습니다.
용제 문지름은 경화 상태를 비교하는 데 활용할 수 있지만, 통과만으로 완전 경화를 증명하지는 못합니다. 용제 종류, 접촉 하중, 왕복 횟수와 판정 기준을 정해야 의미가 있습니다. 땀·물·세정제 노출, 반복 마찰과 온도 변화도 실제 사용 조건에 맞춰 구성하고 변색·연화·잔류·박리를 구분해 기록합니다.
시험 뒤에는 색재만 보지 않고 바탕 코팅과 모재까지 확인합니다. 잉크가 남아 있어도 주변 금속이 손상될 수 있고, 반대로 바탕은 멀쩡해도 층간 접착이 약해질 수 있습니다. 특정 시험 시간이나 횟수를 실제 사용 연수로 바로 환산하지 않습니다.
6. 도면과 승인 시편에 남길 제조 조건
견적과 양산의 출발점은 색상 이름보다 완성 상태의 정의입니다. 도면에는 도안 원본, 기준 방향, 선폭·깊이, 허용 코너 형상과 음각 위치를 명확히 지정합니다. 바탕 재질과 코팅, 폴리싱·헤어라인 범위, 잉킹 대상 면을 함께 표시하면 공정별 해석 차이를 줄일 수 있습니다.
색상은 실버·블랙이라는 이름에 더해 광택과 승인 시편을 연결합니다. 충전 높이, 눈금 밖 잔막, 기포와 획 끝 결손의 허용 범위는 실제 사용 시야와 기능을 고려해 정합니다. 측정 가능한 수치와 시각 판정 항목을 구분하고, 승인 시편의 보관 환경과 교체 기준도 관리합니다.
양산에서는 재료 로트, 배합·교반 기록, 충전 조건, 닦기 방법과 경화 이력이 서로 연결되어야 합니다. 시작품뿐 아니라 작업 중간과 가사시간 말기의 상태도 확인합니다. 이러한 기록이 있어야 색차가 발생했을 때 바탕 가공, 충전량 또는 재료 상태 중 어느 부분을 조정할지 판단할 수 있습니다.
베젤 음각 가공의 완성도는 정교한 홈, 깨끗한 경계와 안정된 충전층이 함께 유지될 때 드러납니다. 실버의 반사와 블랙의 대비를 의도한 모습으로 반복하려면 디자인 단계에서부터 가공·표면처리·잉킹·검사를 하나의 제조 흐름으로 연결해야 합니다.
English edition
Bezel engraving and ink filling: precision manufacturing for silver and black markings
A bezel marking combines a machined recess with a cured colour layer. Its appearance depends on the width and depth of the engraving, the condition of the metal boundary, the final fill level and the surrounding finish. Black-filled markings on bright stainless steel and silver-filled markings on a dark bezel therefore require different visual controls, even when they share the same artwork.
Ink filling means placing a separate colour material in the engraved cavity. Silver describes the appearance; it does not establish silver content, electrical conductivity or silver plating. Black filling is also distinct from laser-induced black marking or a black deposited coating. The actual binder, pigment and compatible substrate must be established from the selected material documentation.
Recess geometry and fill level
The groove defines both the outline and the space available for the colour material. Burrs, damaged edges and material extending beyond the recess can make a line appear wider. Incomplete coverage can make it look thinner or allow the substrate to show through. Greater depth is not automatically better: a protected recess can reduce direct rubbing, while a deep, narrow cavity can complicate wetting, air release and drying.
For a flat-bottom groove, let H be the machined depth and T the cured fill height measured from the floor. The local recess of the fill surface is Δ = H − T. Positive Δ means a recessed fill, zero means flush, and negative Δ means a protruding fill. This is a geometric definition, not an acceptance limit. A meniscus or a depression makes local values differ, so one centre-point reading does not describe an entire marking.
Thin numeral strokes, short batons and broad triangular marks have different area-to-perimeter relationships. They may not fill or wipe consistently with one dispensing time or one wiping action. Trials should include both the narrowest and the widest elements in the production artwork.
Machining and finish sequence
A V-shaped engraving tool couples depth and opening width. Part tilt, face runout or an incorrect Z reference can therefore change the apparent line width. For an ideal single pass with a flat-tipped V cutter, W = w₀ + 2H tan(α/2), where w₀ is the tip-flat width and α is the included angle. Tip radius, runout, wear and material response modify the real result. The relation is not a general formula for a parallel-wall pocket or a multi-pass letter.
A flat-bottom pocket allows width and depth to be specified more independently, but internal corners remain limited by the cutter and finishing path. Smaller tools introduce trade-offs in rigidity, machining time and breakage risk. On an inclined bezel surface, the actual surface location and tool orientation must be reflected in the toolpath.
Laser engraving removes material and is different from marking based mainly on colour change. For subsequent filling, groove depth, floor condition, redeposited material and edges matter as much as visible contrast. Laser parameters alone do not establish the achieved cavity geometry. Mechanical burrs and laser residue require different controls, followed by inspection and preparation of the actual bonding surface.
Heavy brushing or polishing after engraving may round the boundary or alter the visible stroke. Engraving after a final mirror finish can make deburring and cleaning more difficult without scratching the face. The sequence should therefore be qualified, including the amount of material removed during finishing.
Coating after engraving changes the surface within the recess. Engraving after PVD or another coating can expose the substrate. These routes produce different adhesion interfaces and corrosion conditions. Covering an exposed area with ink does not by itself demonstrate corrosion protection. Qualification must follow the real manufacturing sequence.
Silver and black require different appearance controls
Metallic-effect inks can contain platelet pigments that reflect light directionally. Their distribution and orientation, as well as the cured surface, influence brightness at different viewing angles. General findings from metallic coating research explain this mechanism, but numerical results from flat sprayed panels must not be transferred directly to narrow bezel engravings.
Silver evaluation should include narrow strokes and broad areas, checked for uneven brightness, pigment concentration and rough-looking deposits. Mixing, settling time and any re-mixing procedure should be controlled. Dispersion and air removal are separate needs; excessive agitation can introduce bubbles.
Black evaluation should distinguish opacity, gloss, missing fill and residue outside the groove. A thin residual film can haze a polished surface or remain between brushed lines. Excessive wiping may pull material from the recess. High-gloss and low-gloss blacks also reflect differently on curved parts, so the intended appearance should be defined with an approved sample rather than a colour name alone.
Preparation, filling and curing
Cutting fluid, polishing compound, fingerprints and cleaning residues can alter the bonding surface. A clean-looking face does not prove that narrow corners are clean. Select a cleaning process compatible with the metal and coating, establish rinsing and drying, and prevent recontamination during handling. Stronger solvents can damage coatings, adhesives or other assembled materials. Filling and curing at the component stage may simplify compatibility management.
Mixing and working life
One-component and reactive two-component materials are possible, but no resin family is universally suitable. A metal-printing ink still requires qualification for the thickness and confinement of an engraved fill. Observe whether the specified mixing ratio is by mass or volume. Adding extra hardener is not a substitute for a validated cure schedule.
A reactive mixture can change viscosity during its working life. Constant pressure and dispensing time may then produce changing deposits. Record mixing time, temperature and usable working time. Adding thinner does not reset chemical pot life simply because the material flows again.
Deposition and removal of excess material
A thin accessory bezel requires support that preserves its narrow annular face and low profile. The fixture should support the ring flat while leaving the working surface accessible. Concentrated clamping force or wiping across an unsupported span can deflect the ring and alter the local working height. Support locations and holding force therefore need to be considered together, followed by inspection of flatness and appearance.
Filling may use controlled dispensing or a qualified flood-and-wipe process. Establish a path that wets the floor without trapping air in closed ends and corners. Pigmented materials also require compatibility between particle size, agglomerates, nozzle and the narrowest stroke. Dispensing conditions should be confirmed using the actual material rather than transferred from a different fluid.
The removal window depends on the formulation. Wiping too early can pull out the fill; wiping too late can require excessive force or solvent to remove the remaining film. Pad or cloth material, solvent quantity, pressure and travel direction form part of the process. Brushed faces and mirror finishes demand different controls. Masking also requires checks for leakage and adhesive residue.
Drying and development of final properties
Touch-dry is not the same as fully developed adhesion or chemical resistance. Solvent evaporation and chemical crosslinking are different mechanisms. A confined, thick deposit may behave differently from a thin printed layer. Cure conditions must account for the material’s permitted film build, the component’s thermal history and the heat tolerance of coatings and assembled parts. Oven setpoint alone does not establish the part’s time at temperature.
Sinking or edge separation should prompt investigation of solvent content, deposition, contamination, the adhesion interface and curing before simply adding more material. Re-filling requires confirmation of intercoat compatibility. Repeated touch-up must not conceal broadened strokes or a fill surface that rises above the metal.
Appearance and durability verification
Separate position, boundary definition, colour, gloss and fill height. Align the bezel centre and reference mark, then inspect under defined diffuse and oblique lighting. Magnification helps diagnose causes, while final cosmetic acceptance also needs agreed viewing distance and illumination. Silver inspection should control viewing direction.
When a marking is smaller than a colour or gloss instrument’s measurement area, the surrounding metal can dominate the reading. Use representative process coupons and controlled imaging of the actual parts; suitable micro-area measurements can be added where available. A single number obtained from a mixed background and marking is not a reliable ink-colour specification.
Adhesion checks should use representative substrate, coating and cure conditions, together with actual components. A narrow curved mark may not accommodate the prescribed cuts of a standard tape test. An adapted check must not be reported as a standard rating. A flat coupon is useful for process comparisons but does not replace evaluation of fill geometry and edge behaviour on the bezel.
Solvent rubbing can compare development of resistance, but passing it alone does not prove complete cure. The solvent, applied load, double-rub count and acceptance criteria must be specified. Sweat, water, cleaning chemicals, rubbing and temperature cycling should reflect intended use. Record colour change, softening, residual staining and detachment separately, including damage to the underlying coating or metal. Test duration is not a direct conversion to years of service.
Drawing and production release
Specify the vector artwork, part datums, angular orientation, groove width and depth, corner conditions and filling areas. Include the substrate, coating and brushing or polishing zones. An approved sample should define both colour and gloss. Fill height, residue, voids and incomplete stroke ends need agreed acceptance criteria that distinguish measured quantities from cosmetic judgement.
Link material lots, mixing records, dispensing, wiping and curing history. Check the start, middle and end of the qualified working period. This traceability makes it possible to distinguish a change in machining, material state or application when appearance varies. Consistent premium bezel markings depend on precise recesses, clean boundaries and stable cured filling throughout production.
추가 정보
기술 요약
베젤의 표시 품질은 도안의 가공 정밀도, 최종 바탕 표면, 충전재와 경화층의 관계로 결정됩니다. 실버는 방향성 반사와 균일성, 블랙은 은폐력·광택·경계 청정도를 함께 관리합니다.
핵심 포인트
- 음각 홈은 색을 담는 공간이면서 눈금의 윤곽을 정하는 금속 경계이므로 선폭·깊이·모서리 버를 함께 관리합니다.
- 충전면의 높이 차이는 Δ = H − T로 정의하고, 메니스커스와 국부 높이 차가 있어 한 점 측정으로 판정하지 않습니다.
- V형 공구는 깊이에 따라 입구 폭이 변하므로 베젤의 기울어짐·면 흔들림·Z 기준 오차가 선폭 편차로 이어집니다.
- 바탕 마감·PVD와 음각의 순서에 따라 홈 안의 접착면이 달라지므로 실제 최종 표면으로 접착력을 평가합니다.
- 실버는 금속광 안료의 방향성 반사와 분포를, 블랙은 은폐력·잔막·홈 안 결손을 나누어 판정합니다.
- 2액형 충전재는 배합 뒤 점도가 변하므로 배합 시각·온도·사용 가능 시간을 기록하고 희석으로 가사시간을 늘리지 않습니다.
- 표면 건조와 최종 경화를 구분하고, 경화 조건은 재료 규정과 부품의 실제 열 이력·허용 온도로 정합니다.
제작 검토에 필요한 자료
- 도안 벡터 파일, 부품 3D·2D 도면, 조립 기준 방향입니다.
- 재질·바탕 코팅·표면 마감과 음각의 선폭·깊이·코너 조건입니다.
- 색상·광택 승인 시편, 충전 높이와 외관 결함의 판정 조건입니다.
- 사용 환경, 접촉하는 세정제, 요구 내구성 시험과 수량입니다.
주요 용어
| 용어 | 의미 |
|---|---|
| 음각 | 금속 표면을 깎거나 제거해 낮은 홈으로 도안을 만드는 가공입니다. |
| 잉킹 | 음각 홈에 색재를 채워 숫자와 눈금 같은 표시를 만드는 공정입니다. |
| 충전 높이 T | 경화 후 홈 바닥에서 충전면까지의 높이입니다. |
| 단차 Δ | 주변 금속면에서 충전면까지 내려간 양으로, 가공 깊이 H에서 충전 높이 T를 뺀 값입니다. |
| 메니스커스 | 충전재가 홈 벽을 따라 올라가거나 가운데가 오목해지면서 생기는 곡면입니다. |
| 효과 안료 | 판상 금속 입자처럼 빛을 방향성 있게 반사해 금속광을 내는 안료입니다. |
| 은폐력 | 바탕이 비치지 않도록 색재가 표면을 덮어 가리는 능력입니다. |
| 잔막 | 잔여분을 닦아낸 뒤 외관면에 얇게 남은 충전재 막입니다. |
| 가사시간 | 배합한 2액형 재료를 정상적인 작업성으로 사용할 수 있는 시간입니다. |
실버 잉킹은 은을 채우는 공정입니까?
실버는 외관 색상을 가리킵니다. 알루미늄계 등 금속광 안료나 다른 효과 안료를 사용할 수 있으며 은 함량, 전도성 또는 은도금 여부를 뜻하지 않습니다. 재료 조성은 실제 적용 제품의 기술자료로 확인합니다.
음각이 깊을수록 내구성이 높습니까?
바탕보다 낮은 충전층은 직접 마찰을 줄이는 데 도움이 될 수 있지만, 깊은 홈은 충전·기포 배출·건조를 어렵게 할 수도 있습니다. 깊이 하나로 접착력과 내구성이 결정되지는 않습니다.
블랙 레이저 마킹과 블랙 잉킹은 같습니까?
다릅니다. 잉킹은 홈 안에 별도의 색재 층을 형성합니다. 레이저 마킹은 적용 방식에 따라 표면 발색이나 재료 제거를 이용하며, 색재를 넣지 않는 처리도 있습니다.
잉킹 전에 PVD 처리를 해야 합니까?
설계에 따라 달라집니다. 음각 후 PVD는 코팅된 홈에 잉크가 접촉하고, PVD 후 음각은 홈에 모재가 드러날 수 있습니다. 접착과 내식성을 실제 공정 순서로 검증한 뒤 결정합니다.
정상적인 경화 온도와 시간은 얼마입니까?
공통값으로 지정할 수 없습니다. 선택한 충전재의 기술자료, 홈의 형상과 도막 두께, 바탕 코팅 및 부품의 허용 온도를 함께 확인합니다. 표면 건조와 최종 접착·내약품성 확보도 구분합니다.
평판 시편 시험만으로 양산을 승인할 수 있습니까?
평판은 재료와 표면처리 조건을 비교하는 데 유용하지만, 좁은 홈의 충전 높이·기포·가장자리 마모는 실제 부품에서 확인해야 합니다. 시편과 완제품 평가를 함께 구성합니다.
관련 글
- 표면 거칠기 지시와 외관·접촉 기능 — 외관면과 접촉면의 거칠기 지시를 다룹니다.
- 세라믹 베젤링의 결합 구조 — 세라믹 베젤링과 스테인리스 링의 결합·열팽창 설계를 다룹니다.
- CNC 정밀가공 — 베젤·케이스 부품의 정밀가공 범위를 확인할 수 있습니다.
관련 키워드: 베젤 음각, 음각 가공, 잉킹, 실버 잉킹, 블랙 잉킹, 베젤 눈금, 충전 높이, V형 조각 공구, 레이저 음각, PVD 바탕 코팅, 2액형 충전재, 가사시간, 경화 조건, 은폐력, 잔막, 외관 검사
관련 태그

Related posts
시계 스프링바 제조: 튜브·핀·숄더 가공과 스프링 선정, 반복 압축·부식 피로 검사
정밀 부품 도면의 표면 거칠기 지시: Ra·Rz 값과 외관·밀봉·접촉 기능의 관계
명품 무브먼트 마감: 앵글라주·블랙 폴리싱·제네바 스트라이프의 정밀 제조
3축 가공과 5축 가공: 공구 접근·셋업·정밀도와 제조 원가 비교