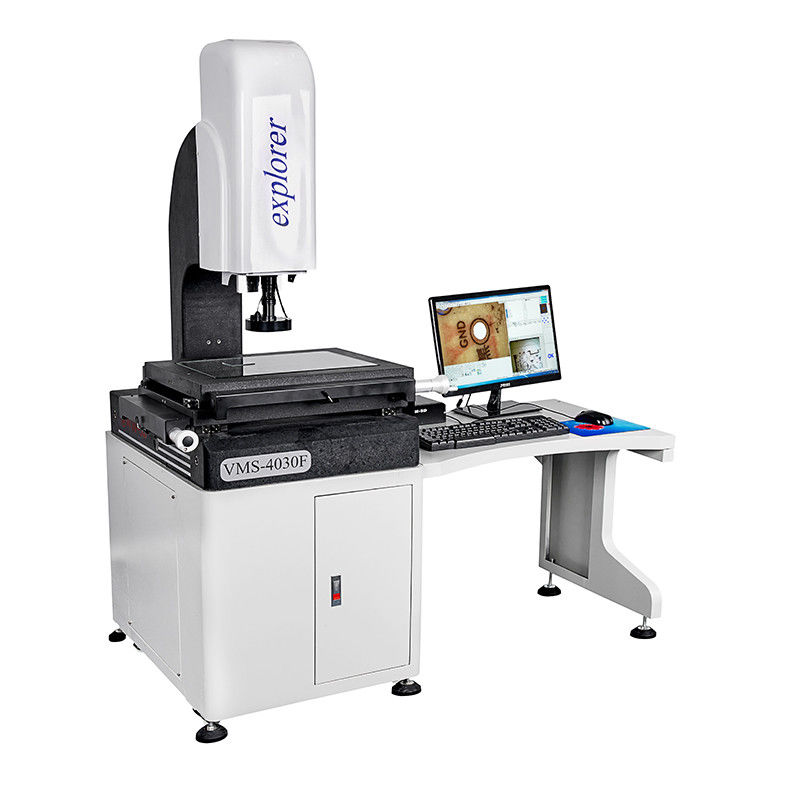
VMS-4030F는 카메라로 확대된 형상과 XY 스테이지 좌표를 연결해 정밀부품의 홀·슬롯·외곽 치수를 읽는 수동 영상측정기입니다. 접촉력 없이 경계를 관찰하므로 작고 얇은 부품의 평면 형상 확인에 활용할 수 있습니다. 기준 정렬, 조명과 초점, 측정점의 선정 조건을 함께 관리해 가공 치수와 검사 결과를 일관된 기준으로 연결합니다.
The VMS-4030F combines magnified imaging with manual XY positioning to inspect holes, slots and external profiles without probing force. Reliable dimensional inspection depends on datum alignment, lighting, focus and point selection as much as coordinate readout, connecting manufactured geometry to a clearly defined inspection method.
영상측정은 부품 표면에 보이는 명암 경계에서 측정점을 정하고, 이 점들을 축 좌표와 연결하는 방식입니다. 투과 조명은 외곽과 관통부의 실루엣에, 표면 조명은 상면의 형상 확인에 적합합니다. 반짝이는 모서리, 둥근 면취부, 오염은 실제 경계와 다른 명암선을 만들 수 있습니다. 검사 대상의 어느 단면을 읽을지 먼저 정하고 같은 조명·초점 조건을 유지해야 치수 변화와 영상 조건의 영향을 구분할 수 있습니다.
Optical measurement links selected image edges to stage coordinates. Transmitted and surface illumination reveal different features; reflective chamfers, contamination and defocus can shift the apparent edge. Define the intended measurement plane before comparing dimensions.
02 / DATUM ALIGNMENT
스테이지 위 배치보다 중요한 도면 기준 정렬
부품이 테이블에 놓인 방향과 도면의 좌표계는 일치하지 않을 수 있습니다. 기준선과 기준 원점을 설정한 뒤 홀 중심 간 거리, 슬롯 폭, 외곽 각도를 같은 좌표계에서 읽습니다. 원형 부위는 짧은 한 구간만 선택하지 않고 형상을 대표하도록 측정점을 분산합니다. 측정물의 고정 상태와 지지 위치도 일정하게 유지하면 재배치로 인한 기울어짐과 점 선정 차이를 줄이고 실제 공정 편차를 해석하기 쉬워집니다.
Establish the drawing datum before evaluating centre distances, widths or angles. Distribute points over representative geometry and retain consistent support. This separates part variation from orientation changes and inconsistent feature sampling.
03 / FOCUS & READOUT
초점 이동·분해능·정확도는 서로 다른 성능
Z축 200 mm는 초점을 맞추기 위한 축 이동량이며 그 자체가 높이 측정 정확도는 아닙니다. 0.5 µm 스케일 분해능 역시 이동량 표시의 세밀함을 뜻합니다. 실제 치수 결과에는 광학계, 축의 지시오차, 온도와 측정점 판단이 함께 영향을 줍니다. 서로 다른 높이의 면을 비교할 때는 초점 판정 방법과 측정 조건을 먼저 검토하고, 영상만으로 확인하기 어려운 입체 형상은 해당 형상에 적합한 별도 측정 방법과 구분합니다.
Focus travel defines available motion, while scale resolution describes readout increments. Neither is a direct accuracy claim. Optical behaviour, stage indication, temperature and edge selection all contribute to the interpretation of a dimensional result.
04 / INSPECTION CONSISTENCY
반복 측정과 기준물 확인으로 검사 조건을 고정
동일 부품을 같은 조건에서 반복 측정하면 점 선정과 조작에 따른 산포를 확인할 수 있습니다. 기준물 측정은 좌표와 영상 조건의 이상을 발견하는 데 도움을 줍니다. 다만 반복값이 가까운 것과 기준값에 정확히 일치하는 것은 별개입니다. 배율·조명·초점·부품 방향과 검사 항목을 함께 기록하고, 도면 공차에 비해 측정의 불확실성이 충분히 작은지 검토해야 경계 부근의 합부 판정을 일관되게 운용할 수 있습니다.
Repeat measurements reveal variation but do not establish accuracy alone. Reference checks and recorded optical settings support consistent inspection. Consider measurement uncertainty alongside drawing tolerances, particularly when results lie near an acceptance boundary.
VMS-4030F MEASUREMENT FEATURES / 핵심 측정 구성
400 × 300 mm XY 이동량
MANUAL XY STAGE · SCALE READOUT
광학 헤드와 초점 조정
OPTICAL HEAD · MANUAL FOCUS
표면광·투과광 LED 조명
ADJUSTABLE SURFACE & TRANSMITTED LIGHT
APPLICATION / PROCESS QUALITY
작은 형상 차이를 공정 판단으로 연결하는 영상측정
HOLES & SLOTS
홀·슬롯의 크기와 배치
홀 중심, 슬롯 양쪽 경계와 기준면을 함께 취득해 크기뿐 아니라 서로의 위치 관계를 확인합니다. 모서리 버나 면취가 보이면 어느 경계를 치수로 읽을지 먼저 정합니다. 조립부의 끼움과 체결 위치를 검토할 때 도면 기준과 동일한 검사 정의를 사용하는 것이 중요합니다.
Measure feature size and position against a common datum. Define which edge represents the nominal feature when burrs or chamfers are visible, keeping inspection consistent with assembly requirements.
PROFILES & ANGLES
외곽·각도와 미세 형상
평면 외곽, 교차점, 곡선 구간은 확대 영상에서 위치를 관찰하고 필요한 기하 요소로 나누어 검사합니다. 표면 반사 때문에 나타나는 선을 형상 경계로 오인하지 않도록 조명을 조정합니다. 외관 확인과 치수 판정을 구분하면 불필요한 재측정도 줄일 수 있습니다.
Break the visible profile into measurable geometric features. Adjust illumination to avoid treating reflections as physical edges, and distinguish visual observations from dimensional acceptance decisions.
PROCESS FEEDBACK
가공 조건과 검사 항목의 연결
초품과 후속 부품의 같은 위치를 같은 방법으로 읽어야 홀 위치 이동이나 외곽 치수 변화를 비교할 수 있습니다. 검사표에는 부품·도면 개정과 측정 위치를 연결합니다. 개별 결과를 공정 이상으로 판단하기 전에 고정과 조명 조건의 변화부터 확인하는 방식이 유효합니다.
Use consistent feature definitions across first-piece and subsequent inspections. Link results to drawing revisions and locations, checking fixture and optical conditions before attributing a change to machining.
ENGINEERING / PROCESS RELATION
영상의 선명함에서 측정값의 신뢰성까지
영상측정 결과는 확대 배율 하나로 결정되지 않습니다. 부품의 기준 정렬과 관찰할 경계를 정한 뒤, 조명·초점을 고정하고 좌표를 취득하는 순서가 중요합니다. 아래 흐름은 검사 조건을 연결하는 설명도입니다. 수치가 달라졌을 때는 부품 형상, 배치, 광학 조건, 측정점 선택을 분리해서 확인해야 가공 편차와 측정 편차를 혼동하지 않습니다.
Measurement confidence develops through a controlled sequence of alignment, illumination, focus and feature acquisition. The diagram describes this inspection logic rather than measured performance. When a value changes, distinguish actual geometry from setup and optical variation before changing the manufacturing process.
영상측정 원리를 설명하는 흐름도이며 장비의 자동 운전 순서나 실측 성능을 나타내지 않습니다.
QUALITY / CONTROL POINTS
측정·평가 결과의 신뢰성 관리
01 · 부품과 광학계의 청결
절삭유·먼지·지문은 명암 경계를 바꿀 수 있습니다. 부품과 유리 지지면의 상태를 확인하고, 얇은 부품은 지지 방식에 따른 휨을 고려합니다. 청소와 재배치 후에는 기준점과 초점을 다시 확인해 이전 결과와 비교합니다.
02 · 배율과 측정 정의의 유지
배율이나 조명 조건을 바꾸면 보이는 경계가 달라질 수 있습니다. 반복 검사에는 검사 위치와 경계 선정 방법을 함께 지정합니다. 같은 도면 항목을 다른 작업자가 읽더라도 동일한 의미의 치수를 취득할 수 있어야 합니다.
03 · 온도와 불확실성의 검토
가공 직후의 따뜻한 부품과 측정실에 안정화된 부품은 길이가 다를 수 있습니다. 열적 안정 상태와 기준물 이력을 고려하고, 스케일의 작은 표시 단위를 제품 공차나 측정 정확도의 보증값으로 사용하지 않습니다.