
PRECISION TURNING / METAL COMPONENTS
Specifications
STEPPED CYLINDRICAL
HOUSINGS
STEPPED DIAMETER / RADIAL OPENING
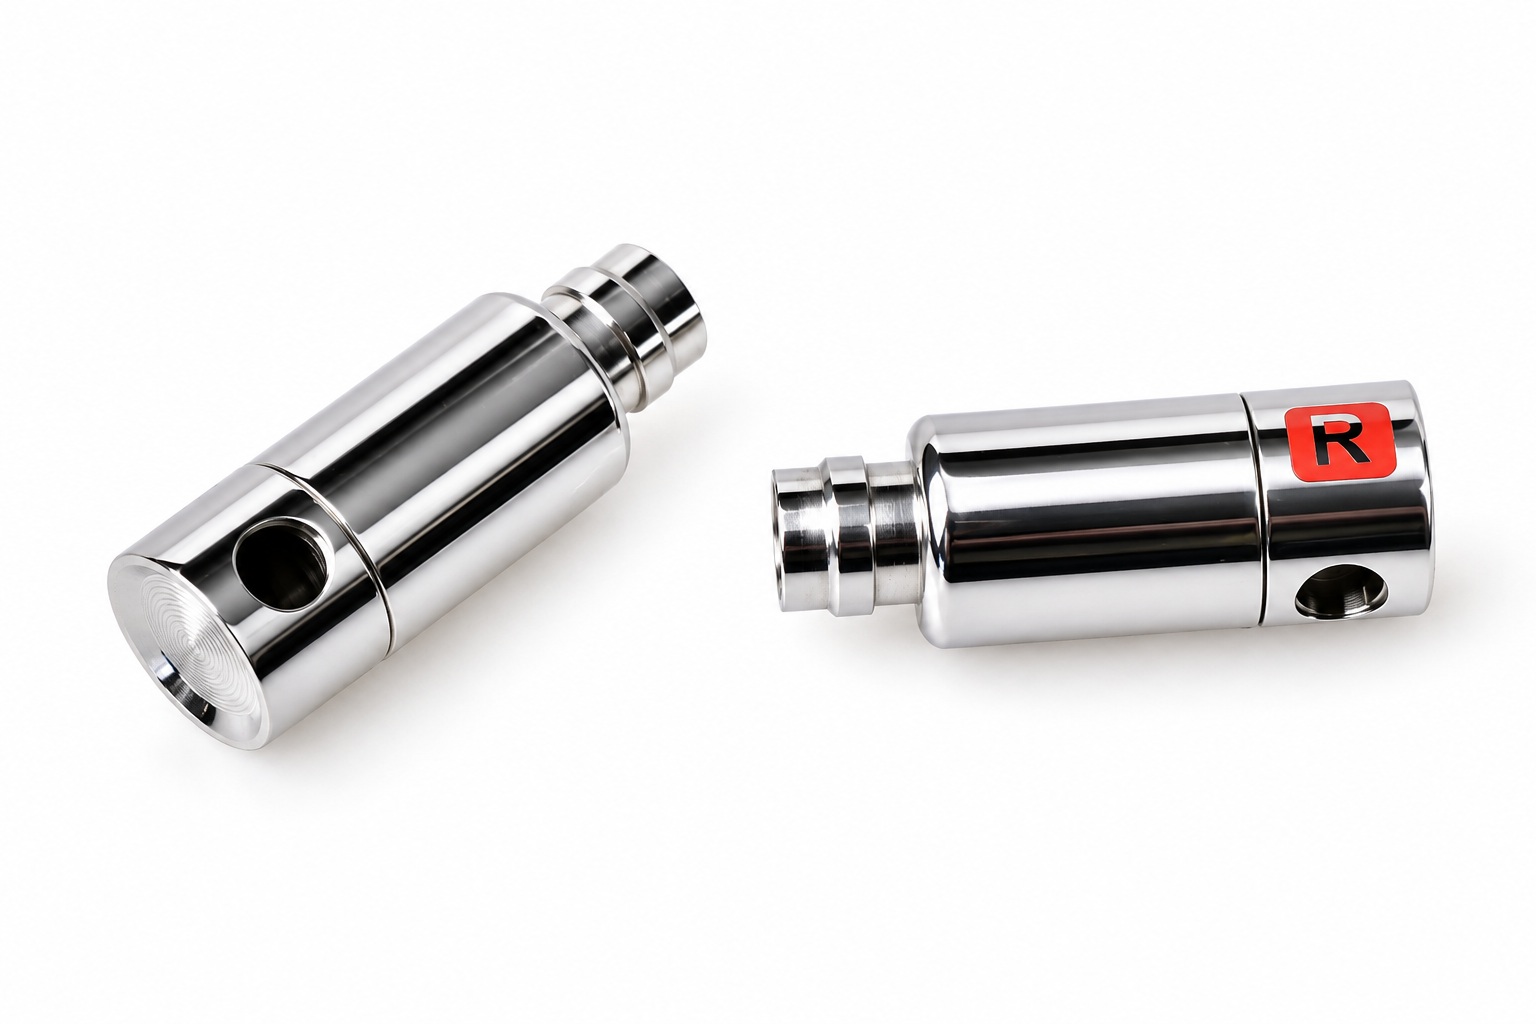
단차가 있는 원통 끝단과 매끄러운 외경, 측면 원형 홀을 갖춘 금속 하우징입니다. 회전 대칭 형상의 선삭과 방향성이 있는 홀 가공을 하나의 기준 체계로 연결해, 외경·단면·홀 위치를 정밀하게 관리합니다.
Turning geometry and radial machining, connected through a consistent datum system.
01 / PRODUCT FORM
02 / CYLINDRICAL PROFILE
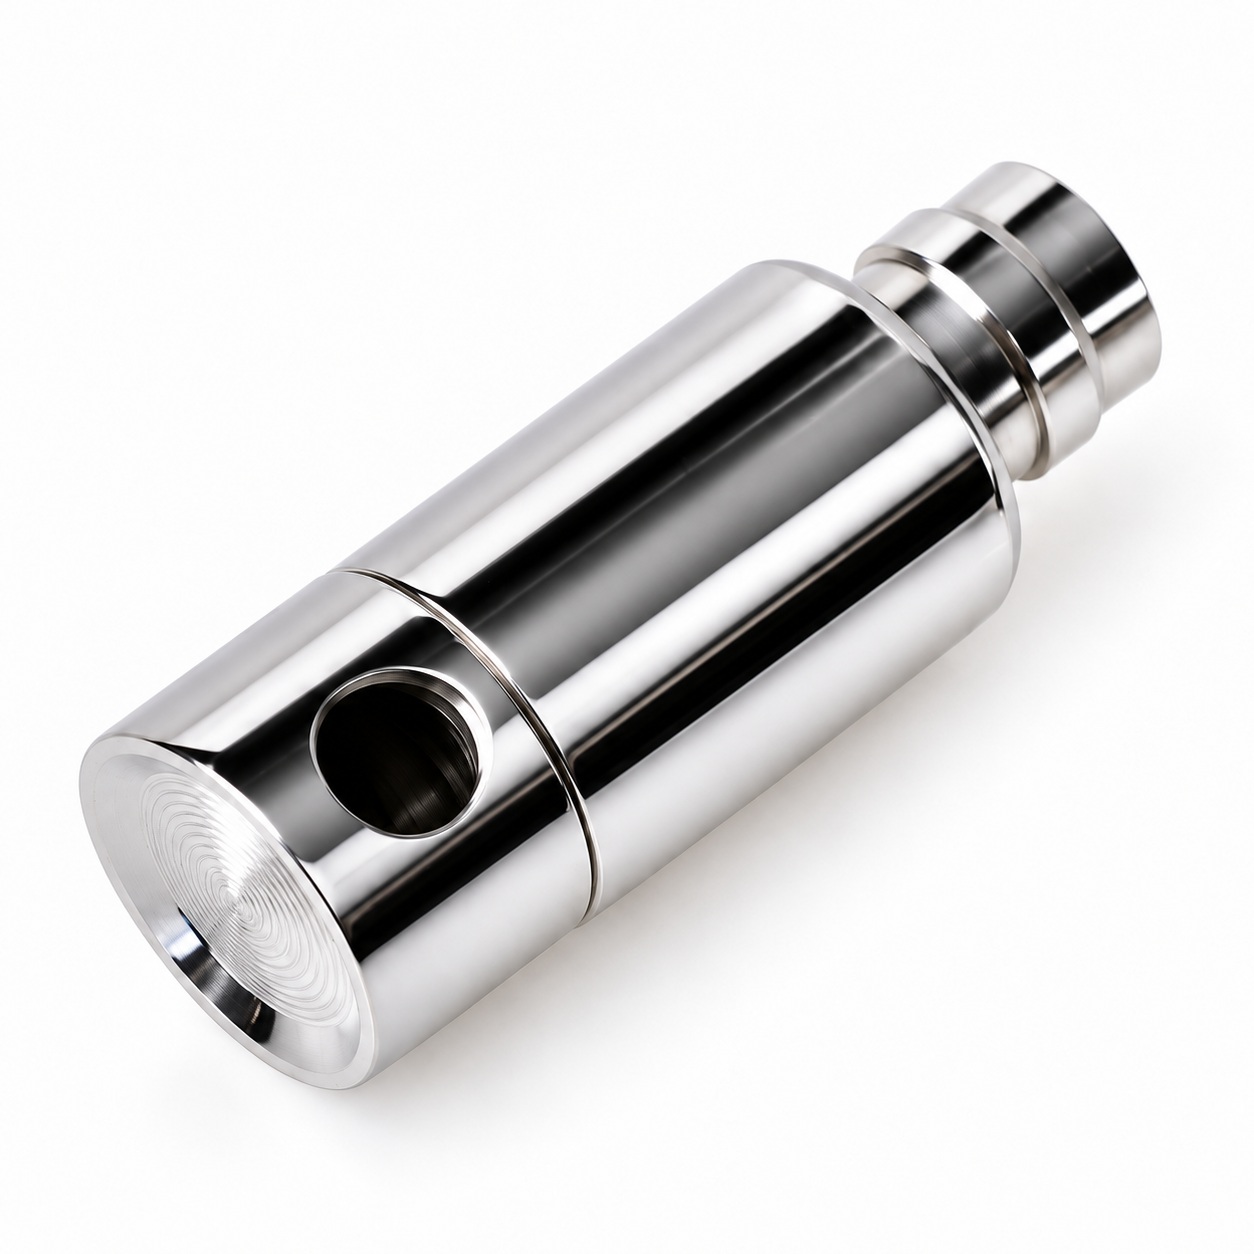
Stepped end · Continuous cylindrical body · Radial aperture
Geometry & process
GEOMETRY
단차 원통 · 원주형 숄더
PRIMARY PROCESS
외경 선삭 · 단면 가공
SECONDARY PROCESS
측면 홀 가공 · 에지 정리
DATUM STRATEGY
회전축 · 기준 단면 · 홀 방향
QUALITY FOCUS
흔들림 · 단차 · 홀 위치 · 버
A / ROTATIONAL FORM
같은 축에서
만드는 단차
주 외경과 축소된 끝단은 회전축을 공유합니다. 외경 정삭과 숄더 단면의 기준을 연결해 지름 변화와 축 방향 길이를 따로 관리합니다.
B / RADIAL OPENING
방향을 가진
측면 홀
측면 원형 홀은 선삭만으로 완성되지 않습니다. 회전축과 단면에 더해 원주 방향의 위치를 정하고, 드릴링 또는 복합 가공의 기준으로 사용합니다.
C / SURFACE INTEGRITY
형상을 지키는
마감
반사가 강한 원통 표면은 작은 공구 자국과 모서리 변화를 드러냅니다. 외관면 연마와 홀 입구의 버 제거를 분리해 경계의 번짐과 과도한 모따기를 줄입니다.
DETAIL STUDIES
작은 경계를 더 정밀하게.
03 / STEPPED END
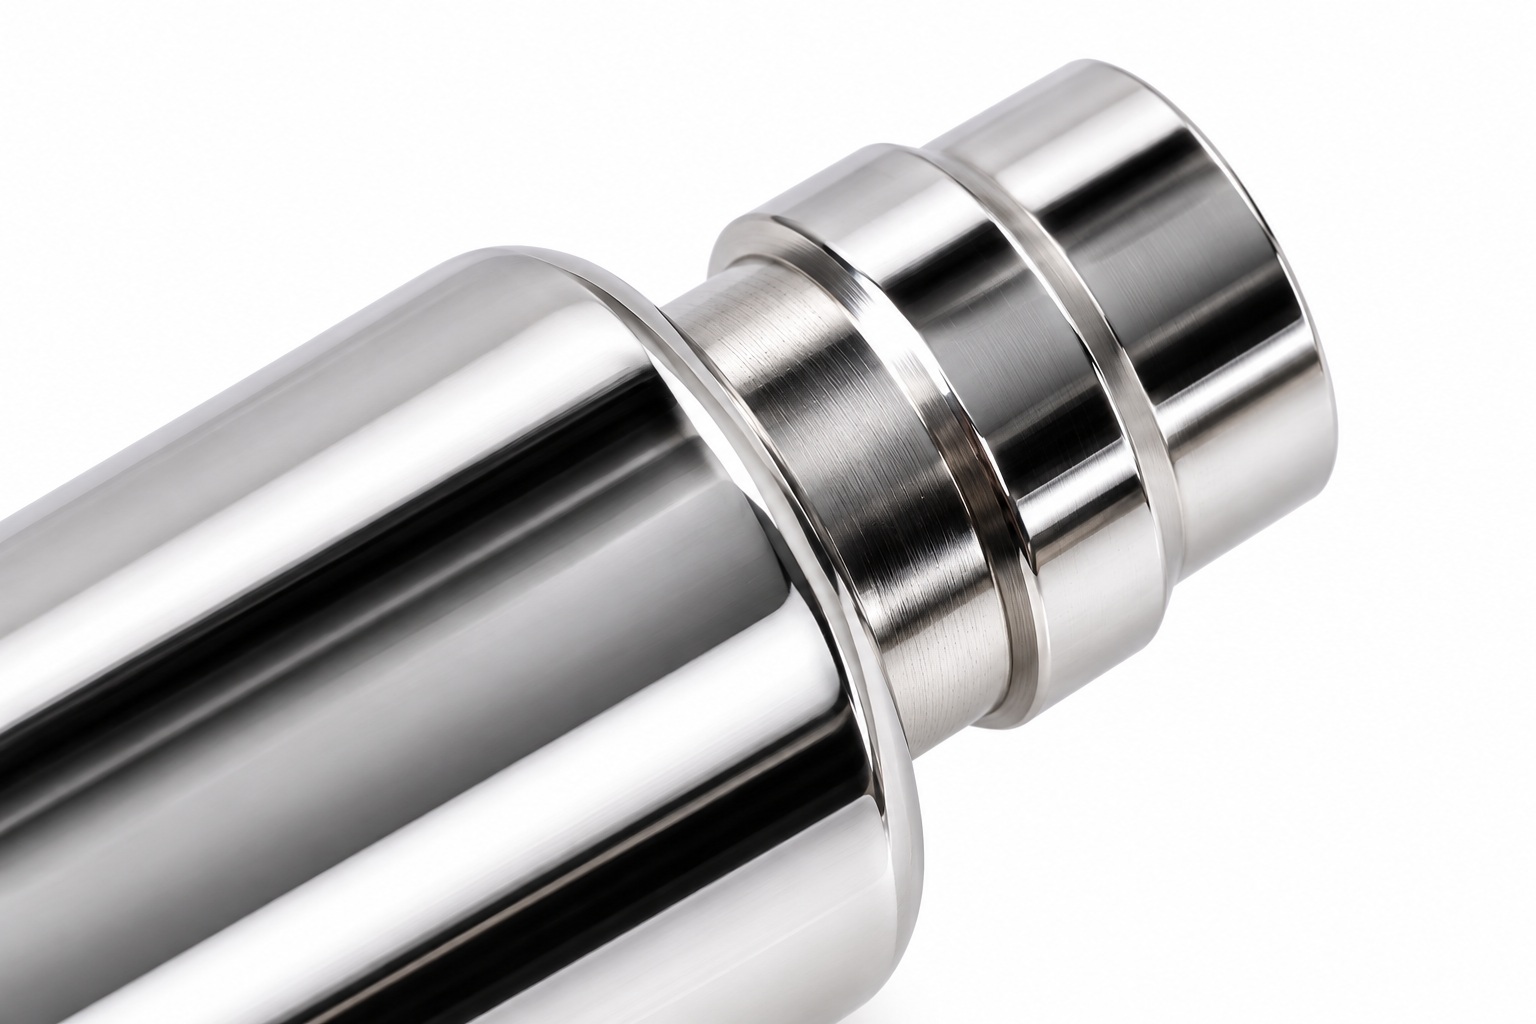
숄더와 단차의 연결
축소된 끝단과 주 외경이 만나는 경계를 크게 보여줍니다. 외경 치수와 숄더 위치를 함께 관리하고, 정삭과 마감 후에도 단차의 형상이 유지되도록 검사합니다.
04 / RADIAL APERTURE
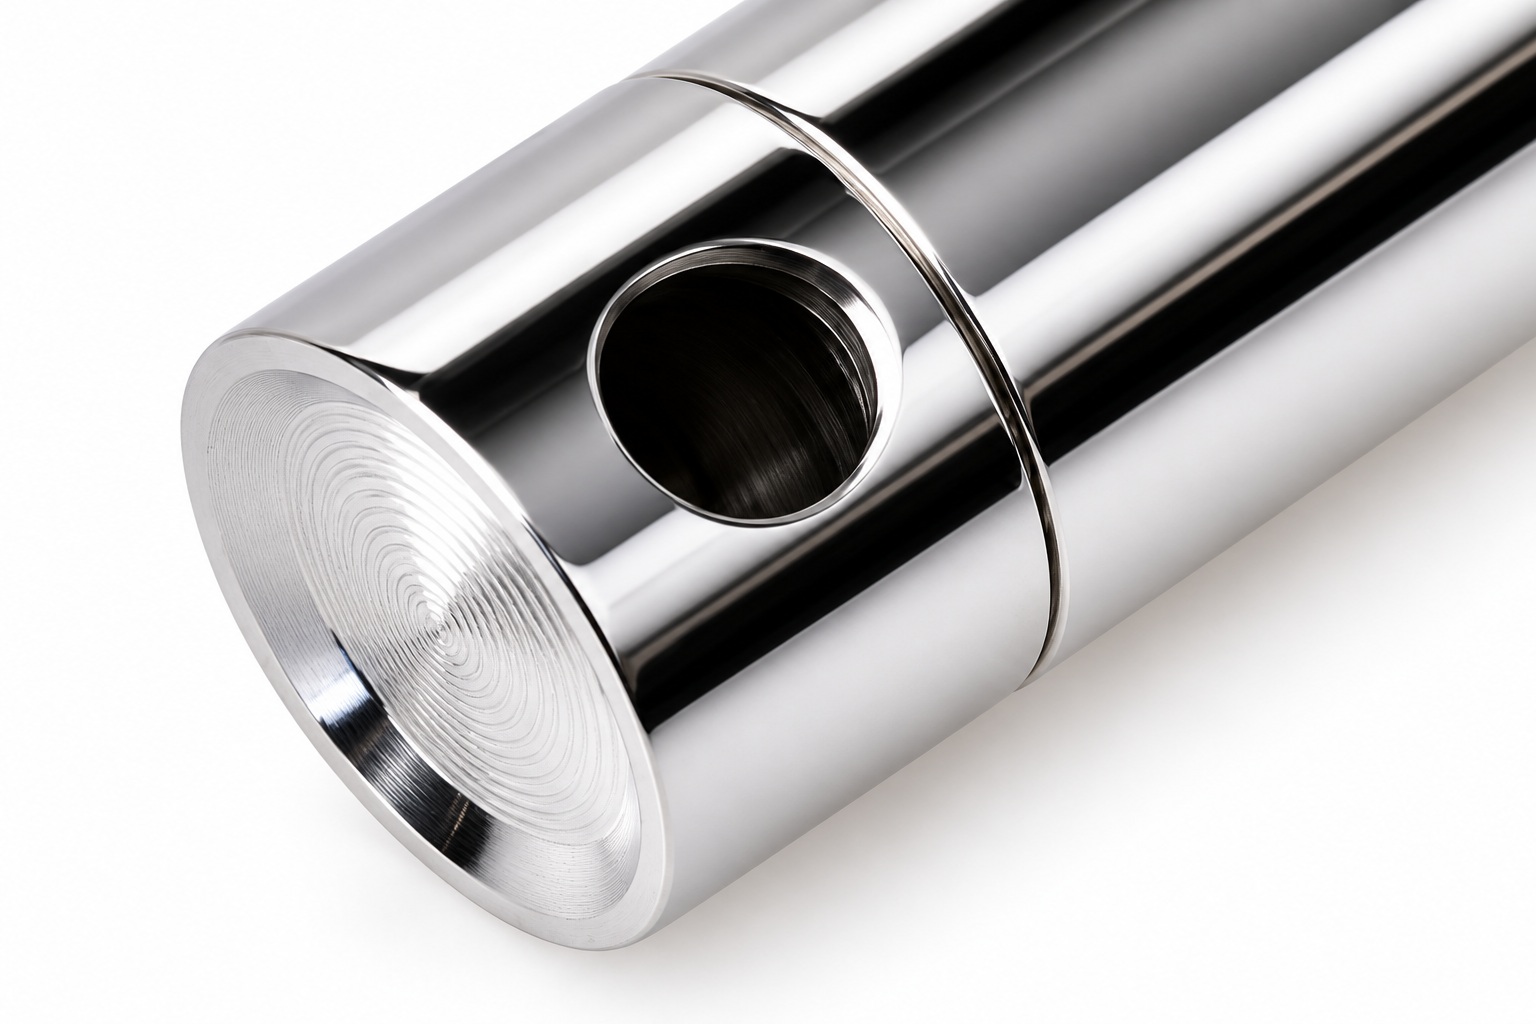
측면 홀과 단면의 경계
측면 홀의 가장자리, 주변 외경, 인접 단면을 함께 확인합니다. 홀의 위치와 에지 상태를 구분해 관리하고, 버 제거가 주변 기능면을 손상시키지 않도록 마감합니다.
02 / EXTERIOR STUDY
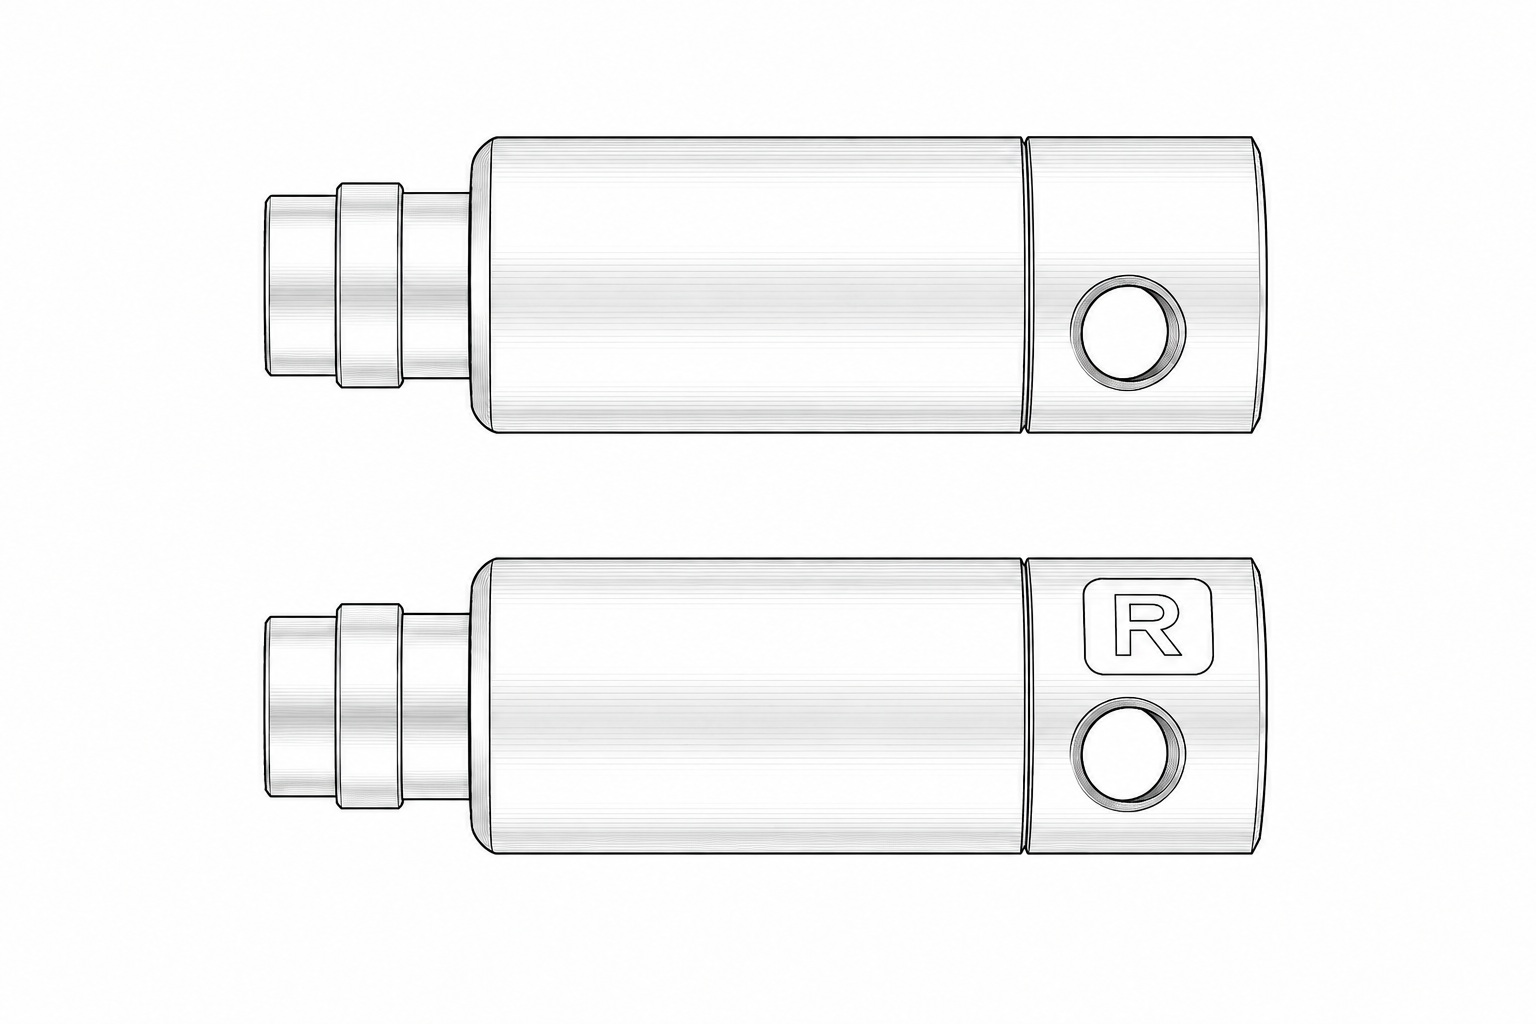
Monochrome exterior study · Aligned side elevation
TURNING DATUM & SECONDARY SETUP
회전면과 측면 홀을
같은 기준으로.
먼저 기능을 담당하는 외경과 단면을 기준으로 정합니다. 이어지는 재고정 공정은 동일한 기준면에 다시 안착해 위치를 전달하고, 측면 홀은 별도의 원주 방향 기준으로 가공 자세를 결정합니다.
01 / SHOULDER & DIAMETER
외경과 단면의 연결
단차 끝단은 외경 치수뿐 아니라 숄더에서 끝단까지의 축 방향 거리도 중요합니다. 가능한 기능면을 같은 고정에서 가공하고, 재고정이 필요한 면은 흔들림을 확인한 뒤 정삭합니다.
02 / CROSS-HOLE & EDGE
개구부 위치와 출구 버
원통을 지지하는 치구가 측면 홀의 위치를 안정적으로 유지하도록 접촉부를 설계합니다. 관통 형상으로 지정된 홀은 공구 출구 측 버와 내부 잔류 칩까지 확인하고, 막힌 홀은 깊이와 바닥 형상을 구분해 검사합니다.
03 / MANUFACTURING ROUTE
기준 설정부터 최종 마감까지.
01
기준 검토
도면에서 기능 외경·축 방향 단면·측면 홀의 관계를 정합니다. 소재와 완성 형상에 맞춰 봉재 또는 중공 소재, 절단 길이와 가공 여유를 검토합니다.
02
선삭 형상 확보
단면을 정리하고 외경·단차·원주 경계를 가공합니다. 소재 돌출 길이와 고정 강성을 관리하고, 지름별 공구 접근과 칩 배출 경로를 확보합니다.
03
측면 홀 가공
가공한 기준면으로 부품을 위치시키고 홀의 원주 방향을 정합니다. 복합 선반의 구동 공구 또는 별도 공정은 형상·설비·생산 수량에 맞춰 선택합니다.
04
에지 정리·검사
홀 입구와 단차 경계의 버를 제거하고 기능면을 보호해 마감합니다. 세정 후 고정에서 풀어낸 상태의 치수와 외관을 확인해 최종 맞춤 기준에 연결합니다.
04 / QUALITY CHECKPOINTS
형상에 맞춰
검사도 달라집니다.
보기 좋은 금속 표면과 기능 치수는 별개의 항목으로 관리합니다. 회전면, 측면 홀, 경계의 마감 상태를 나누어 검사하면 가공 단계에서 생긴 차이를 최종 품질 판단에 연결할 수 있습니다.
원통 외경·단차
지름과 축 방향 길이
기능 외경과 숄더 위치를 각각 측정하고, 같은 기준축에 대한 흔들림을 확인합니다.
측면 원형 홀
홀 크기·방향·위치
기준 단면에서의 거리와 원주 방향을 함께 확인합니다. 홀 안쪽과 출구 측에 버 또는 잔류 칩이 없는지 검사합니다.
단면·원주 경계
면 상태와 에지 유지
단면의 공구 자국, 경계의 눌림, 마감으로 변한 숄더 형상을 구분해 확인합니다.
외관·최종 상태
세정 후 표면 품질
반사면의 긁힘·얼룩을 일정한 조명에서 확인하고, 고정을 해제한 부품에서 기능 치수를 다시 확인합니다.
PRECISION TURNING / PROCESS & INSPECTION
회전축의 일관성, 측면 가공의 위치 재현성, 마감 후 기능면의 유지. 세 가지 기준을 연결해 이 원통형 부품의 제조 품질을 설계합니다.