
PRECISION TURNING / PROFILE COMPONENTS
Specifications
SLOTTED PRECISION
RAILS
SLENDER PROFILE / ALIGNED OPENINGS / END BORE
길고 얇은 레일에 원형 홀과 장공, 끝단 노치가 나란히 배치된 정밀 외장 부품입니다. 길이 방향의 기준과 얇은 단면의 지지 조건을 먼저 정하고, 윤곽 밀링과 홀 가공을 연결해 개구부 사이의 위치 관계를 관리합니다.
A slender rail with aligned holes, an oblong opening and relieved ends—controlled by a stable longitudinal datum.
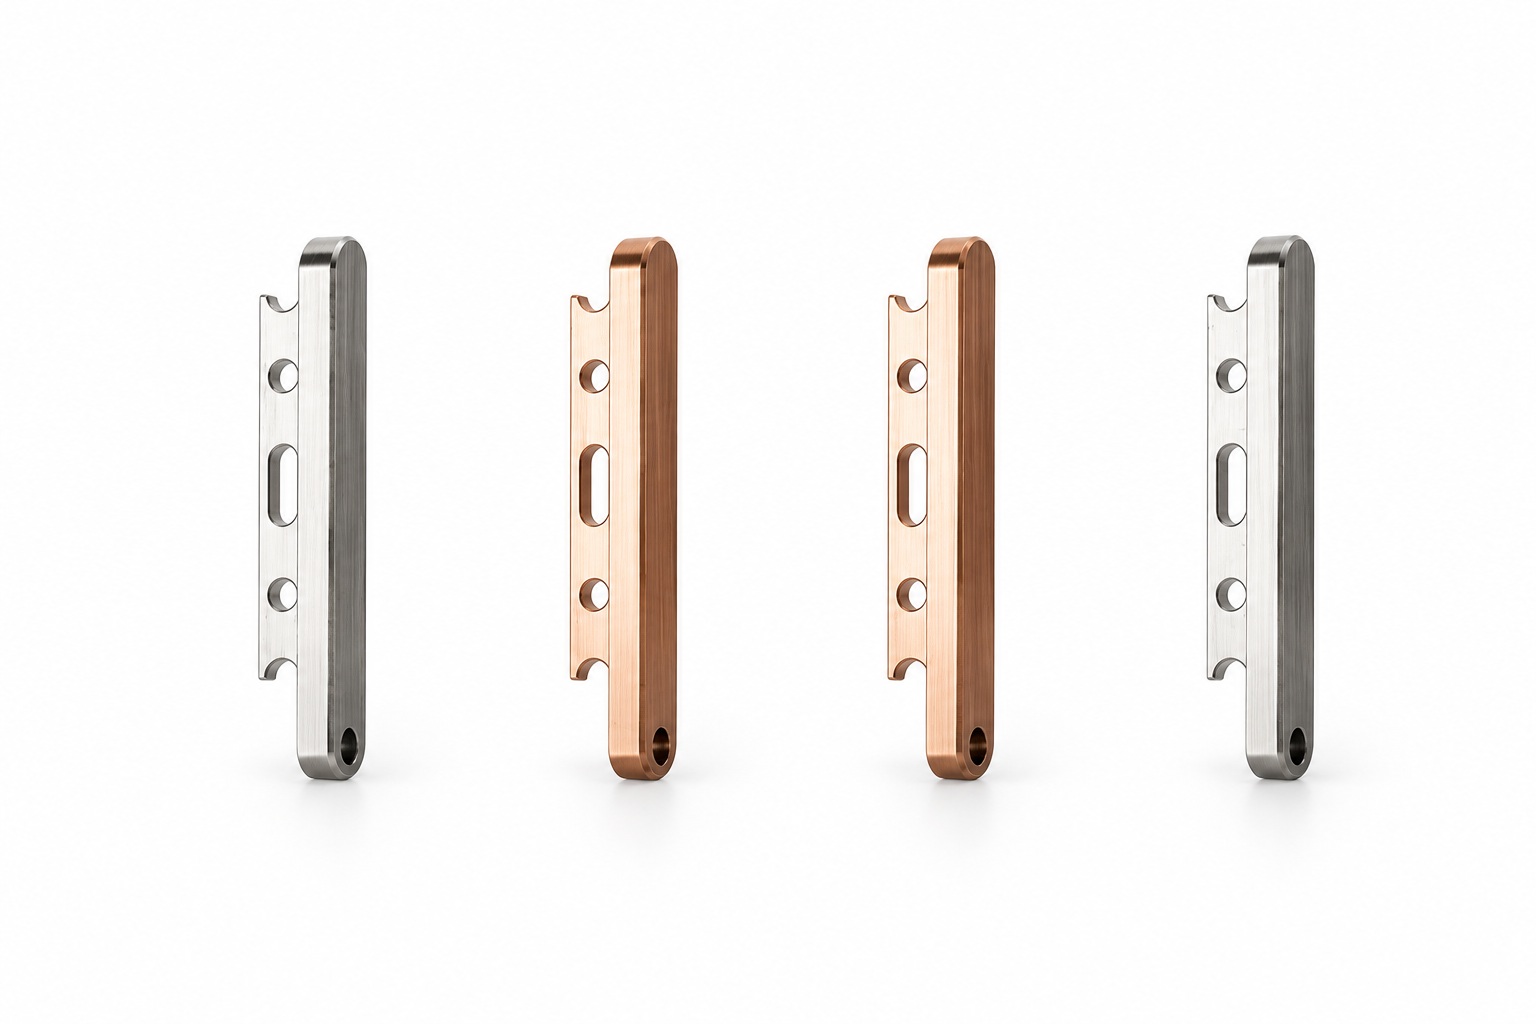
01 / PRODUCT FORM
02 / COMPONENT STUDY
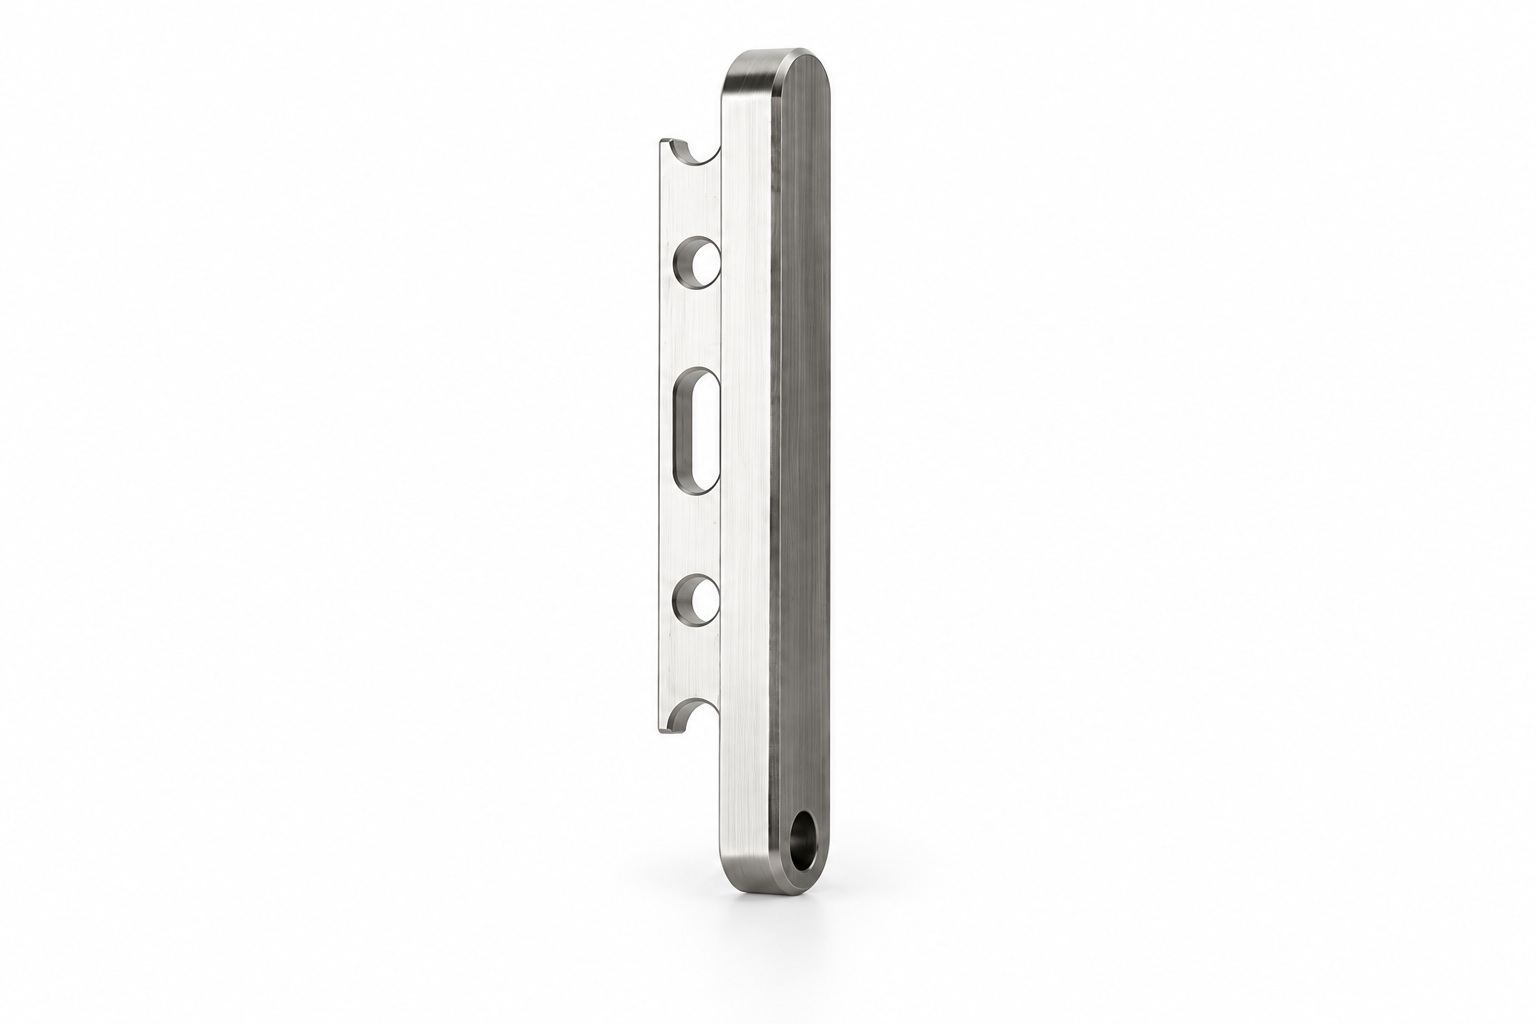
Slender rail · Aligned openings · Rounded end
Geometry & process
GEOMETRY
가늘고 긴 레일 · 장공 · 끝단 노치
PRIMARY PROCESS
평면·윤곽 밀링 · 기준면 확보
SECONDARY PROCESS
원형 홀·장공 · 끝단 홀 가공
DATUM STRATEGY
길이 방향 중심 · 기준 측면 · 끝단
QUALITY FOCUS
직진성 · 개구부 간격 · 얇은 벽
A / LONGITUDINAL DATUM
긴 형상에 맞춘
지지와 기준
레일은 길이에 비해 단면이 작아 고정 방식의 영향을 받습니다. 길이 방향 기준과 지지 면적을 먼저 정하고, 가공 중 휨과 고정 해제 후의 형상을 비교해 관리합니다.
B / ALIGNED OPENINGS
홀과 장공의
일관된 배열
원형 홀과 중앙 장공은 같은 길이 방향 기준으로 위치를 연결합니다. 각 개구부의 크기뿐 아니라 사이 거리와 끝단 노치까지의 관계를 구분해 검사합니다.
C / FINISHED EDGES
얇은 경계를
보호하는 마감
장공과 노치 주변은 작은 버와 과도한 모따기가 외형을 바꾸기 쉽습니다. 외관면의 마감과 개구부 에지 정리를 분리하고, 좁은 웹과 둥근 끝단이 유지되도록 확인합니다.
DETAIL STUDIES
작은 개구부를 정확한 간격으로.
03 / OBLONG OPENING
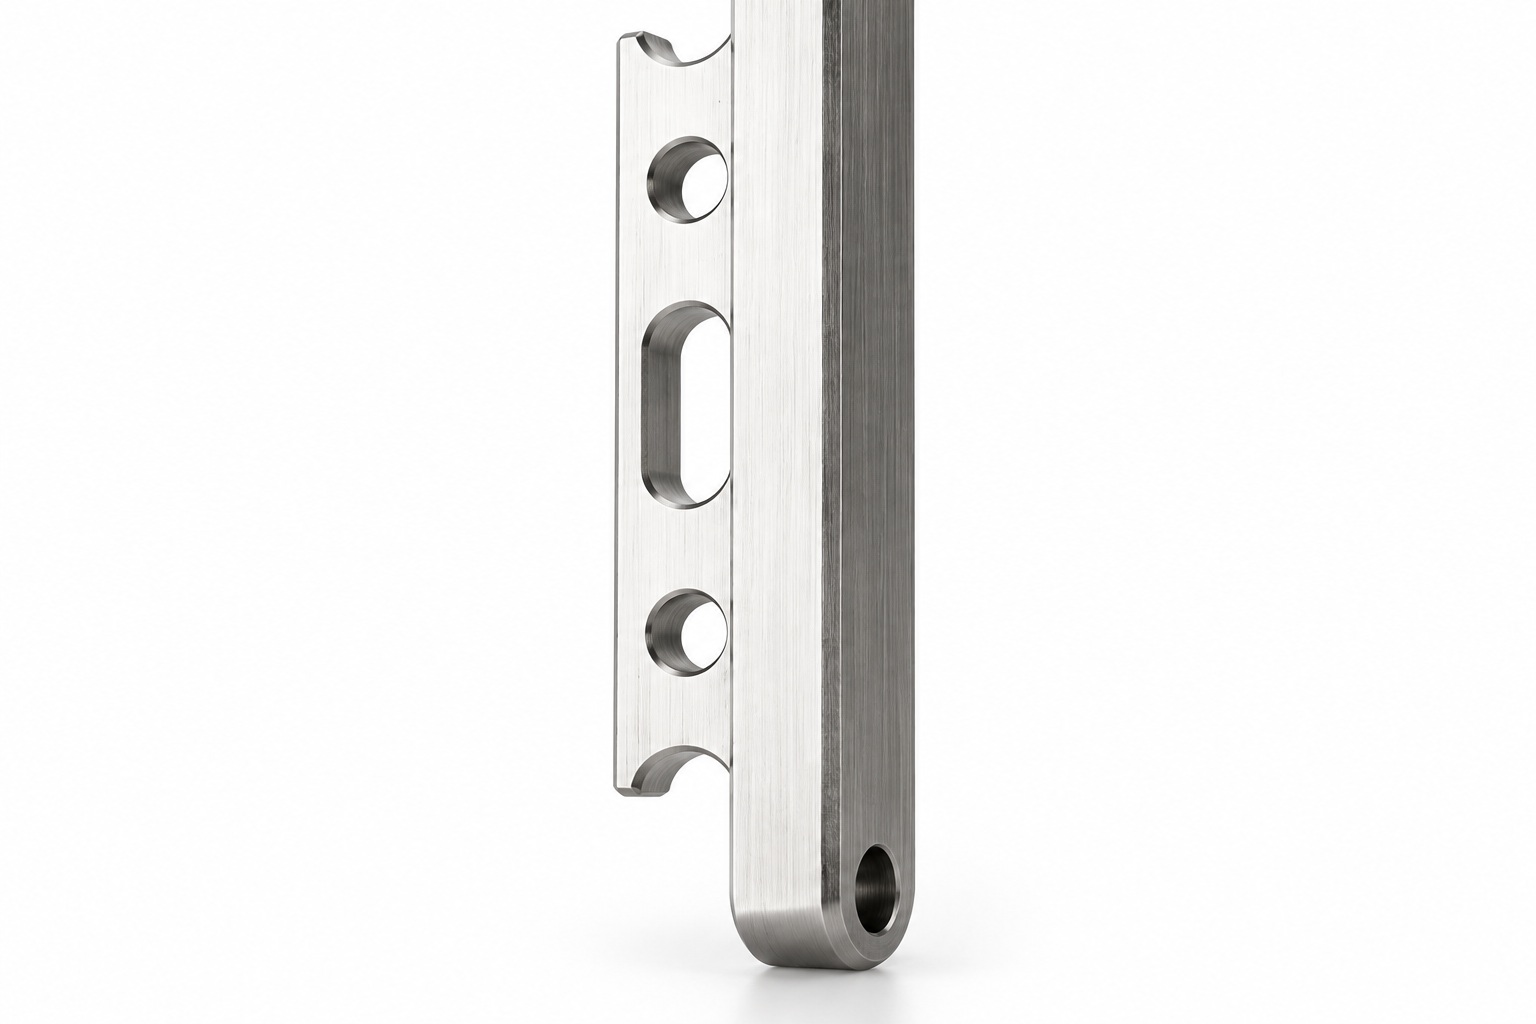
장공과 원형 홀의 배열
장공의 직선부와 양끝 원호, 인접 원형 홀을 함께 확인합니다. 장공 폭과 길이, 홀 간격을 같은 기준에서 측정해 가공 위치의 일관성을 관리합니다.
04 / END PROFILE
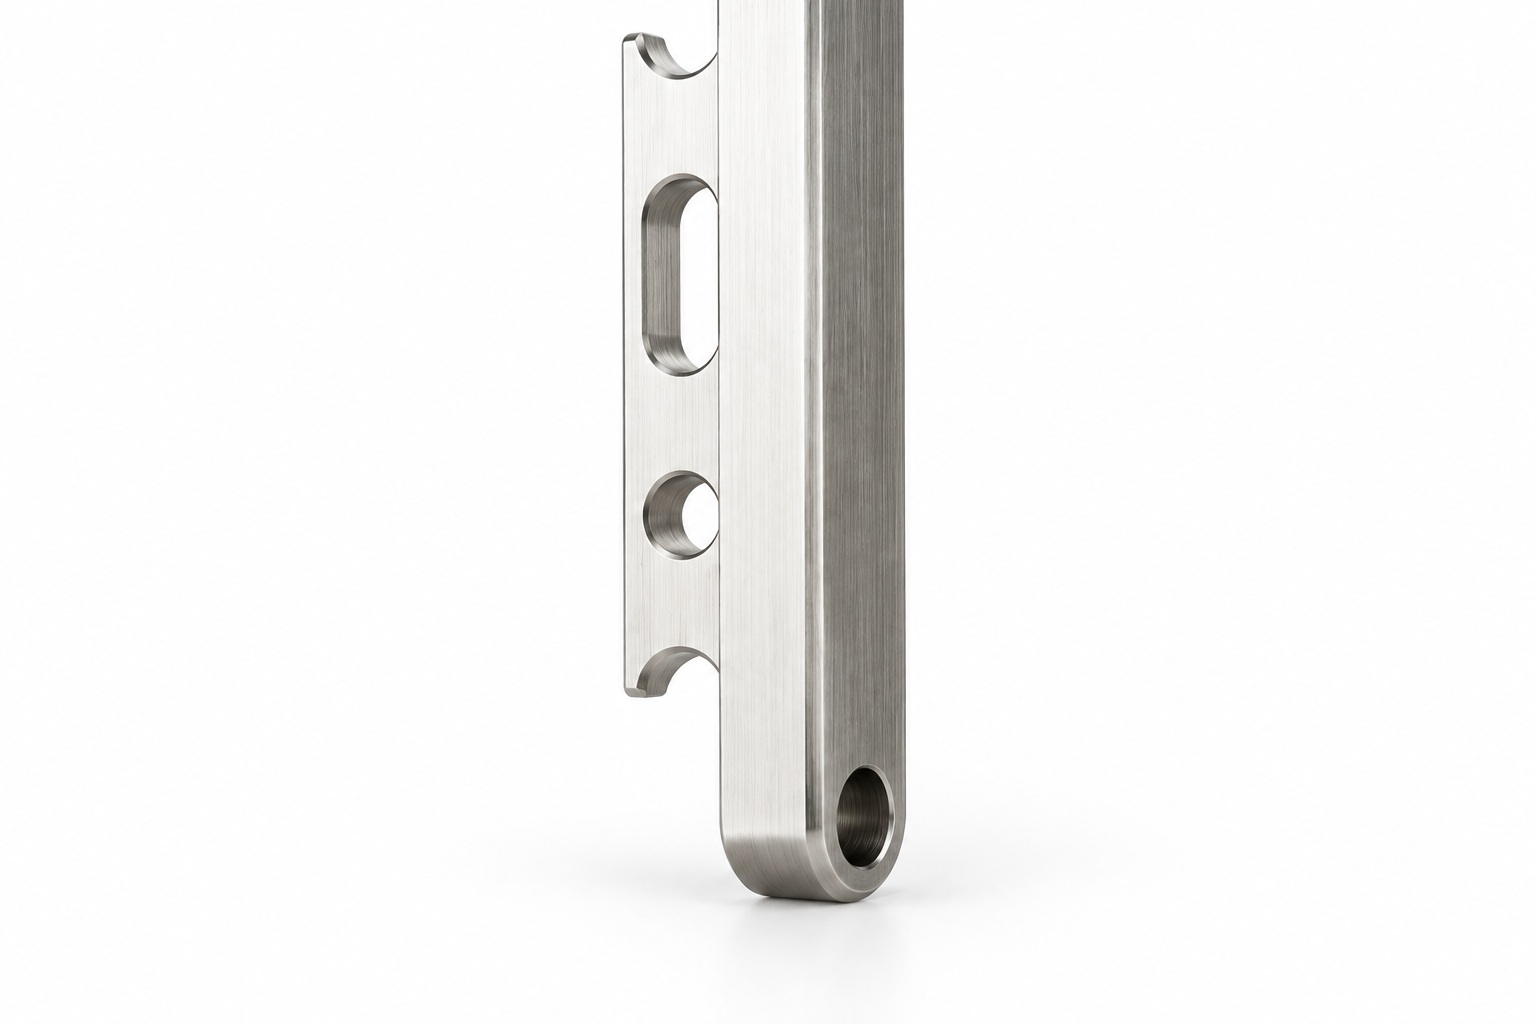
둥근 끝단과 작은 보어
레일 끝의 둥근 윤곽과 작은 끝단 홀은 별도의 가공 접근이 필요합니다. 끝단을 지지한 상태로 위치를 설정하고, 홀 주변의 얇은 벽과 노치 모서리를 검사합니다.
EXTERIOR STUDY
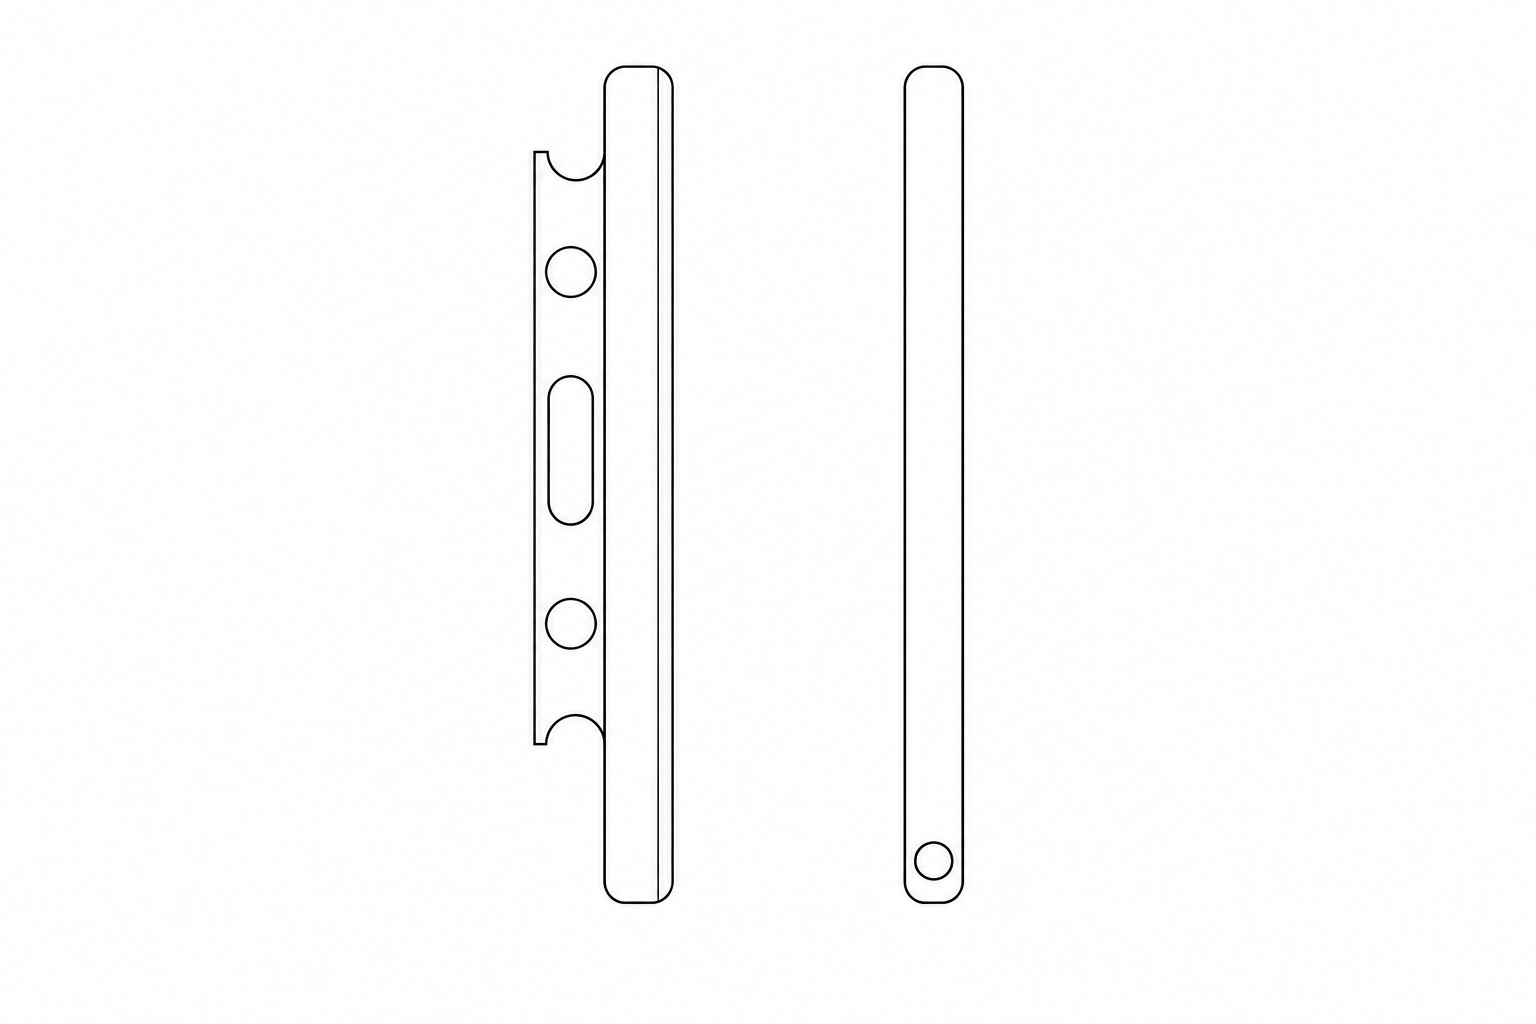
Monochrome exterior study · Aligned views
DATUM & MACHINING STRATEGY
길이 방향 기준으로
모든 개구부를 연결.
이 형상은 원통 선삭만으로 완성되는 부품이 아닙니다. 기준 평면과 측면을 확보한 뒤 윤곽 밀링, 장공, 끝단 홀을 같은 좌표 체계로 연결하는 공정 구성이 중요합니다.
01 / RAIL SUPPORT
가공 중 지지, 해제 후 확인
길고 얇은 레일의 기능면을 넓게 지지하고 공구 접근을 방해하지 않는 고정 위치를 선택합니다. 가공 후 고정을 풀어 직진성과 평면 상태를 다시 확인합니다.
02 / SLOT GEOMETRY
장공의 직선과 원호
장공의 직선 벽과 끝 원호를 각각 확인합니다. 버 제거가 장공 폭이나 끝단 원호를 넓히지 않도록 하고, 좁은 개구부 안쪽의 잔류 칩까지 세정합니다.
MANUFACTURING ROUTE
기준 설정부터 최종 마감까지.
01
평면 기준 확보
레일의 기준 측면과 끝단을 정합니다. 길이에 따른 지지 위치와 얇은 단면의 변형 가능성을 함께 검토합니다.
02
윤곽·단차 밀링
외곽과 얕은 단차를 가공합니다. 긴 형상의 가공 순서와 잔여 두께를 관리하며 절삭 중 변형을 줄입니다.
03
홀·장공 가공
원형 홀, 장공, 끝단 노치를 위치 기준에 맞춰 가공합니다. 끝단 홀은 별도 자세와 지지 조건으로 확인합니다.
04
에지·직진성 검사
개구부의 버와 끝단 눌림을 정리합니다. 자유 상태에서 직진성, 홀 사이 거리, 마감면을 검사합니다.
QUALITY CHECKPOINTS
형상에 맞춰
검사도 달라집니다.
이 레일은 원형도보다 길이 방향의 직진성과 개구부 배열이 중요한 제품입니다. 얇은 단면, 장공, 끝단 홀을 분리해 검사합니다.
긴 외곽
직진성·평면 상태
고정 해제 후 레일의 휨과 기준면 상태를 확인하고 길이 방향 윤곽을 비교합니다.
홀·장공 배열
크기·중심 간격
원형 홀의 중심 간격과 장공의 길이·폭을 같은 기준 좌표에서 확인합니다.
끝단 형상
노치·작은 보어
끝단 원호와 노치, 작은 홀의 위치 및 주변 벽의 손상을 검사합니다.
표면 경계
색상·에지 균일도
승인된 외관 기준에 맞춰 색상과 표면 결을 비교하고 개구부 가장자리의 마감 차이를 확인합니다.
PRECISION TURNING / PROCESS & INSPECTION
긴 레일을 안정적으로 지지하고, 홀과 장공을 같은 길이 기준으로 연결해 얇은 외장 부품의 반복 정밀도를 관리합니다.