디지털 Rx 유기 렌즈의 가공면을 연마하는 Satisloh Multi-FLEX-2는 독립 제어되는 3개 챔버와 챔버당 2개의 공구 스핀들을 갖춥니다. 렌즈 형상에 맞는 공구 운동과 공정 조건을 연결하고 RFID 공구 정보·세척·표면 검사를 통해 절삭 이후의 렌즈 마감을 수행하는 광학 제조 설비입니다.
The Satisloh Multi-FLEX-2 polishes digitally surfaced organic ophthalmic lenses using three independently controlled chambers and two tool spindles per chamber. Tool-specific process data, controlled polishing motion and cleaning connect the generated lens surface to subsequent inspection, with lens geometry and material requirements guiding the selection of process conditions.
렌즈 연마는 광학 설계에 따라 생성된 면의 미세한 절삭 흔적을 정리하는 단계입니다. 표면을 밝게 만드는 외관 마감과 달리 필요한 형상과 광학 성능을 함께 유지해야 합니다. 렌즈 소재와 직경, 곡률에 맞는 공정과 공구를 연결하고 고정 상태가 흔들리지 않도록 확인합니다. 얇은 가장자리와 높은 곡률에서는 접촉과 지지의 관계가 중요하므로 초기 가공면의 상태를 함께 살피고 요구되는 표면·광학 검사로 결과를 판단합니다.
Ophthalmic polishing refines the generated surface while preserving the required optical form. Lens material, geometry and support must match the process. Thin edges and strongly curved surfaces require particular attention to contact and subsequent optical inspection.
02 / CHAMBER ARCHITECTURE
세 개의 독립 챔버와 두 공구 위치
독립적으로 제어되는 3개 챔버는 여러 렌즈의 공정을 나누어 처리할 수 있는 구조입니다. 각 챔버의 2개 공구 스핀들은 공구를 바꾸지 않고 다음 단계를 수행하거나 동일 단계의 공구 운용을 구성하는 데 활용됩니다. 챔버 수와 공구 수를 곱해 렌즈 6장을 동시에 가공한다고 해석해서는 안 됩니다. 실제 처리량은 소재와 처방, 적용 공정과 공급 흐름에 따라 달라지므로 구조적 병렬성과 생산 결과를 구분합니다.
Three chambers provide independently controlled lens processing, with two tool positions in each chamber. Six tool spindles do not mean six simultaneous lenses. Output depends on the selected process, prescription, material and material-handling flow.
03 / TOOL DATA
RFID 공구 정보와 공정 조건의 연결
FLEX 공구에 내장된 RFID 정보는 해당 공구와 공정에 맞는 운동 데이터를 연결하는 역할을 합니다. 공구 식별은 잘못된 조합을 줄이는 기반이지만 공구 표면의 오염이나 손상을 자동으로 모두 해결하는 것은 아닙니다. 사용 이력과 공구 상태, 렌즈의 가공 요구를 함께 확인해야 합니다. 기본 Evolution-U를 기준으로 공정 조합을 검토하고 공구를 교체한 뒤에는 처음 처리한 렌즈의 결과를 확인해 데이터와 실제 접촉 상태를 연결합니다.
RFID identifies the tool and associates it with relevant process motion. Identification does not replace condition assessment. Review the process combination and inspect the first lens after a tool change to connect stored information with physical contact.
04 / CLEANING & INSPECTION
세척으로 이어지는 광학 표면 검증
연마 후 렌즈와 블록피스에 남은 잔사는 표면 검사와 후속 처리에 영향을 줄 수 있습니다. Hydra-Boost 세척과 챔버 청소는 연마 공정과 분리된 부가 작업이 아니라 다음 렌즈의 청정 조건을 유지하는 연결 단계입니다. 세척 뒤에는 표면 흠집·잔류 오염과 필요한 광학 검사 항목을 구분해 확인합니다. 공구 상태나 공정 조건을 바꾼 경우에는 결과를 같은 기준으로 비교하며 반사광의 밝기만으로 광학 품질을 판단하지 않습니다.
Cleaning the lens, block-piece and chamber supports reliable inspection and the next processing cycle. Assess residual contamination separately from surface defects and optical requirements, especially after a tool change or process adjustment.
DIGITAL Rx LENS POLISHING / Rx 디지털 렌즈 연마
디지털 공정 제어
PROCESS CONTROL · RFID TOOL DATA
자동 렌즈 연마
EVOLUTION-U · 1-STEP PROCESS
점검 접근 구조
FULL-OPEN FRONT & REAR DOORS
APPLICATION / PROCESS QUALITY
렌즈 형상·공구 정보·세척이 연결되는 연마
INDEPENDENT CHAMBERS
세 개로 나눈 렌즈 공정 공간
챔버별 독립 제어는 서로 다른 렌즈의 연마 조건을 각각 다루는 기반입니다. 공정 공간의 수는 처리량을 이해하는 구조 정보이며 렌즈 소재와 처방을 무시한 생산량 보증은 아닙니다. 렌즈 투입과 완료 흐름을 함께 확인합니다.
Independently controlled chambers separate lens-processing tasks. Chamber count describes the architecture; actual output remains dependent on prescription, material, selected process and the flow of jobs.
INTELLIGENT FLEX TOOL
렌즈 공정에 맞는 공구와 데이터
유니버설 FLEX 공구와 RFID 정보는 렌즈 형상에 맞는 공정 연결을 지원합니다. 공구를 식별하는 기능과 마모를 측정하는 옵션은 다르므로 구분해야 합니다. 실제 공구의 표면 상태와 사용 이력을 함께 검토해 가공 결과와 연결합니다.
Universal FLEX tools and RFID support the correct process association. Tool identification is distinct from optional wear measurement and should be considered together with physical tool condition.
CLEAN PROCESS INTERFACE
렌즈와 챔버의 잔사 관리
통합 세척은 렌즈와 블록피스의 잔사를 제거하고 다음 공정으로 넘기는 연결 지점입니다. 챔버 내부의 청소 상태도 이후 렌즈의 가공 조건에 영향을 줄 수 있습니다. 세척 결과를 표면 검사와 묶어 오염과 실제 결함을 구분합니다.
Integrated washing prepares the lens and block-piece for subsequent handling. Chamber cleanliness also matters; inspection should distinguish retained polishing residue from genuine surface damage.
ENGINEERING / PROCESS RELATION
광학 형상을 유지하는 연마와 검증의 흐름
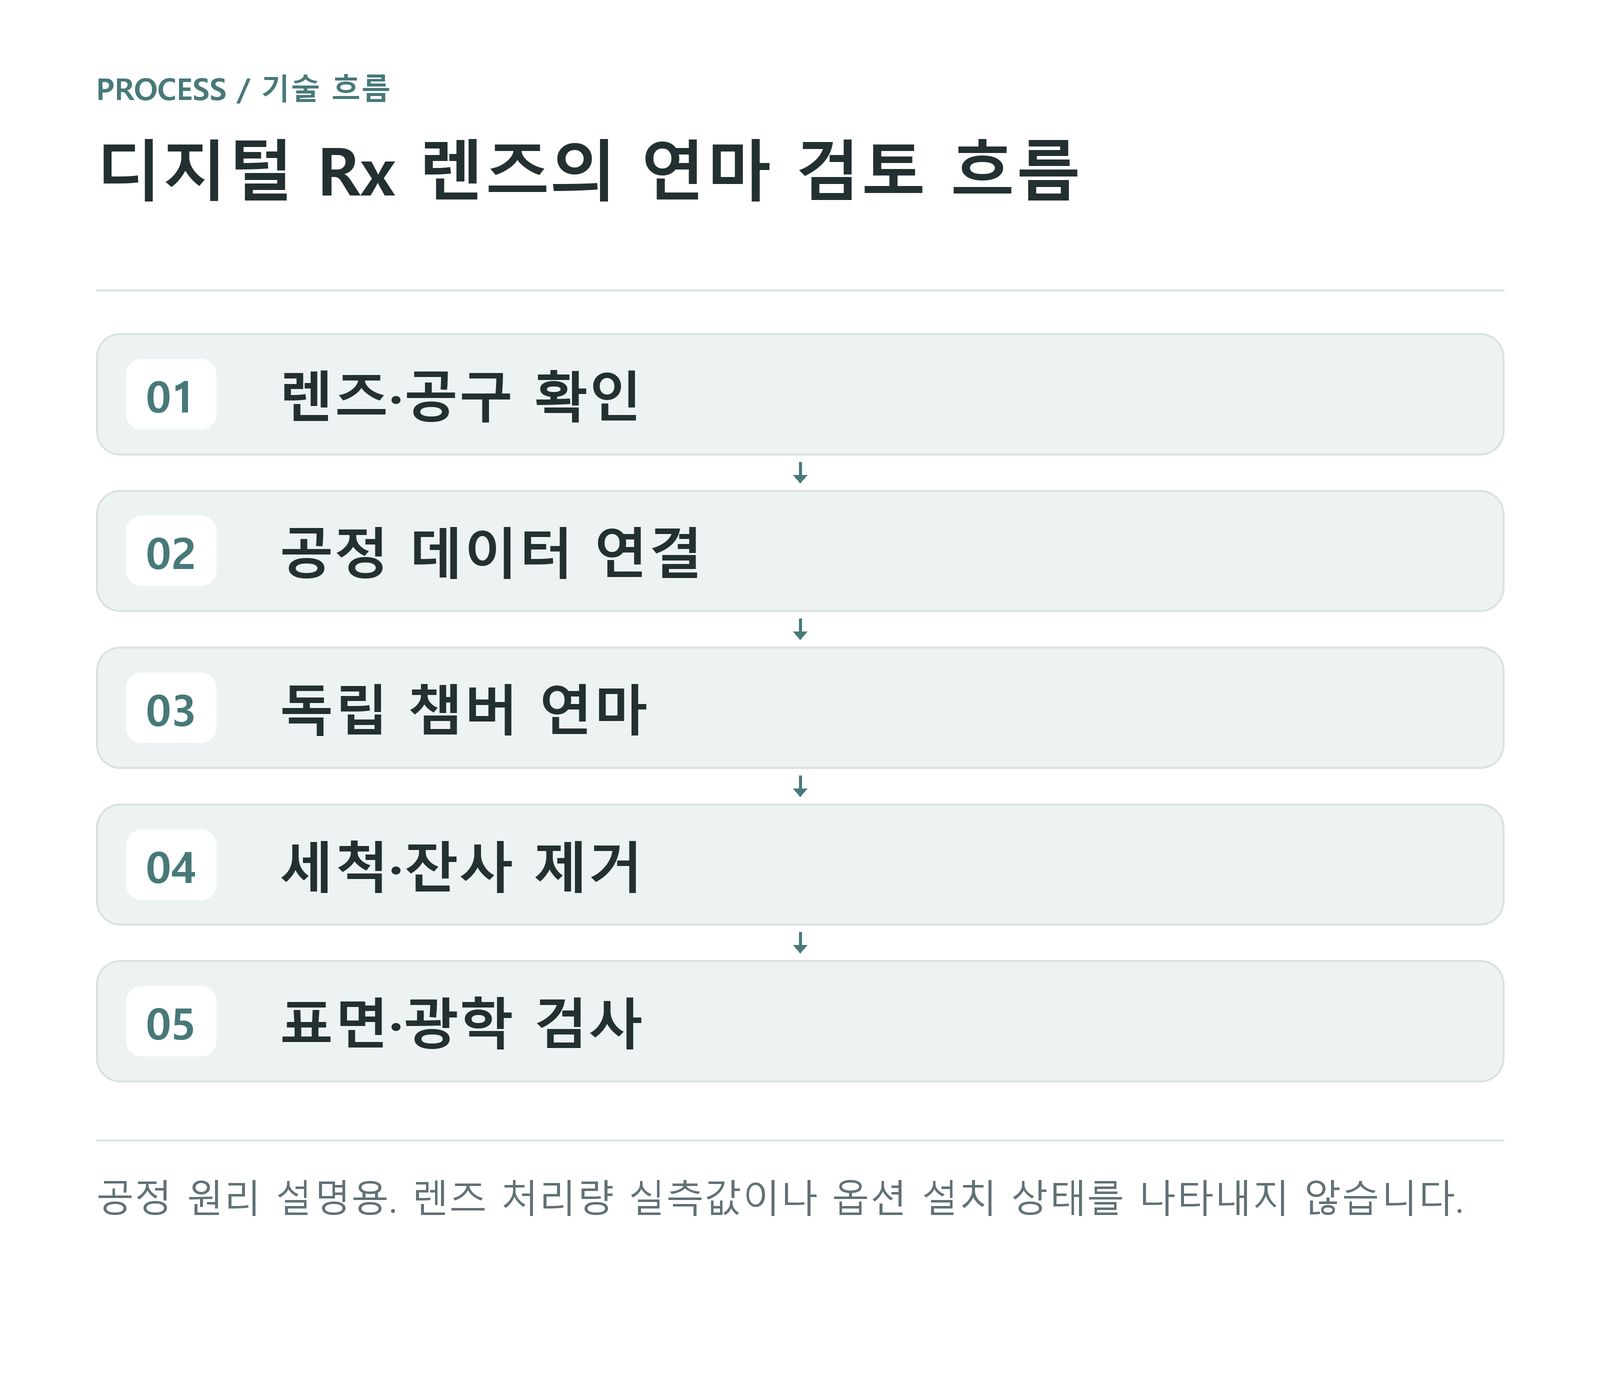
디지털 렌즈의 연마는 생성된 면의 형상을 유지하면서 필요한 표면 상태를 얻는 공정입니다. 렌즈와 공구 정보를 연결하고 적합한 운동 조건으로 연마한 뒤 세척과 검사로 결과를 확인합니다. 공구 스핀들 수를 처리 렌즈 수로 혼동하거나 선택 사양의 최대 생산량을 보유 장비의 상시 생산량으로 표시하지 않고 구조와 실제 공정 결과를 구분합니다.
Lens polishing links the generated optical surface to a verified final condition. Match lens and tool information, apply the appropriate process, then clean and inspect. Machine architecture and optional throughput figures must not be treated as measured production output.
공정 원리 설명용. 렌즈 처리량 실측값이나 옵션 설치 상태를 나타내지 않습니다.
QUALITY / CONTROL POINTS
표면 품질과 공정 일관성의 연결
01 · 소재·곡률·범위의 일치
렌즈 소재와 직경, 처방 범위를 적용 공정과 대조합니다. 제조사 자료의 기본 작업 범위와 확장 범위는 구분하며 확장 직경이나 곡률을 실제 보유 구성의 무조건적인 처리 범위로 표시하지 않습니다.
02 · 공구 식별과 실제 상태
RFID는 공구와 공정 정보를 연결하지만 표면 오염과 손상을 모두 대신 판단하지는 않습니다. 공구 상태와 사용 이력을 함께 보고 교체 전후 첫 렌즈에서 표면 결과를 확인합니다. 옵션 검사 기능의 설치를 전제하지 않습니다.
03 · 세척 후 광학·외관 검사
잔사를 제거한 뒤 흠집과 오염을 구분하고 요구되는 광학 항목을 검사합니다. 표면이 밝게 보이는 것과 광학 형상이 적합한 것은 다른 판단입니다. 공정 변경 시에는 같은 검사 기준으로 결과를 비교합니다.