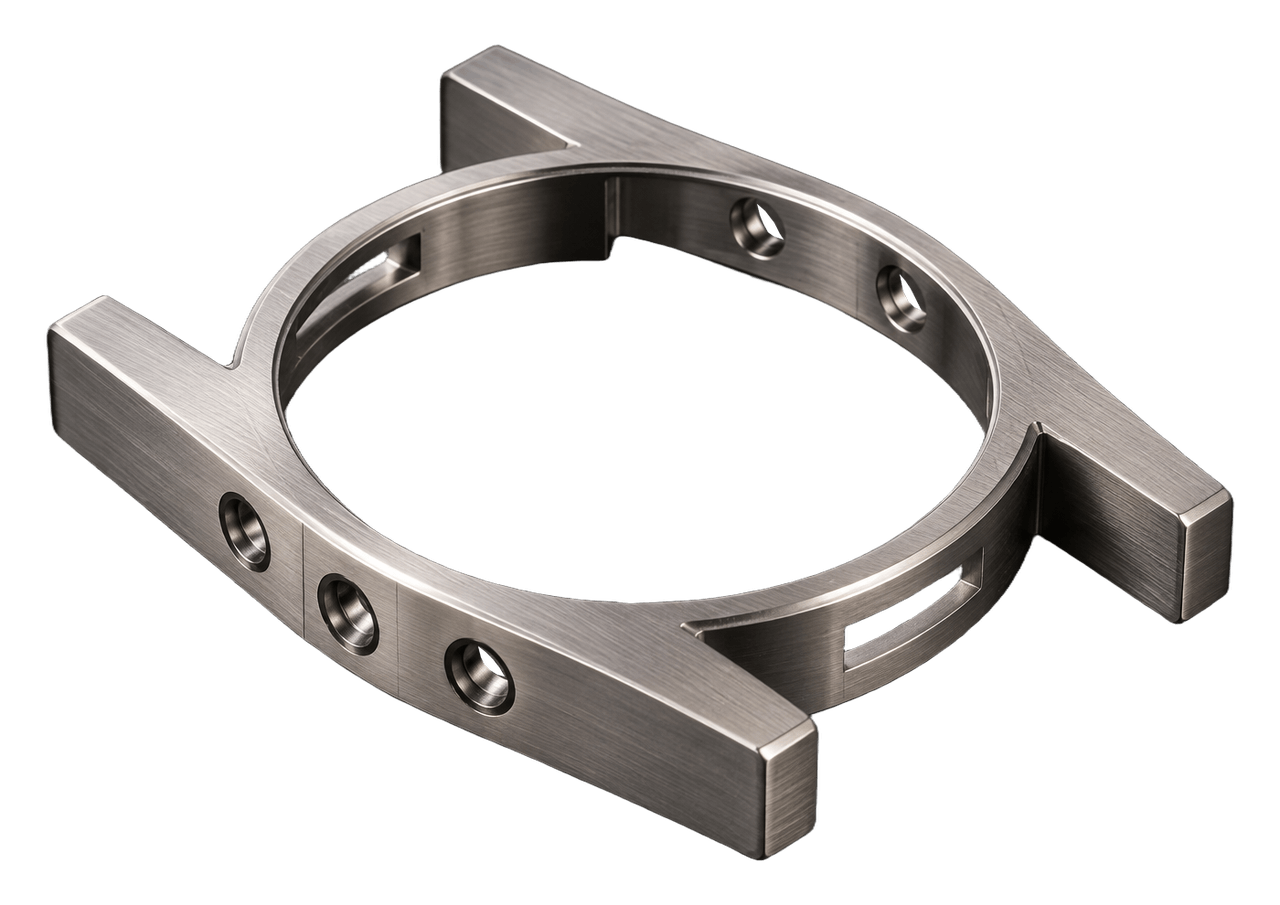
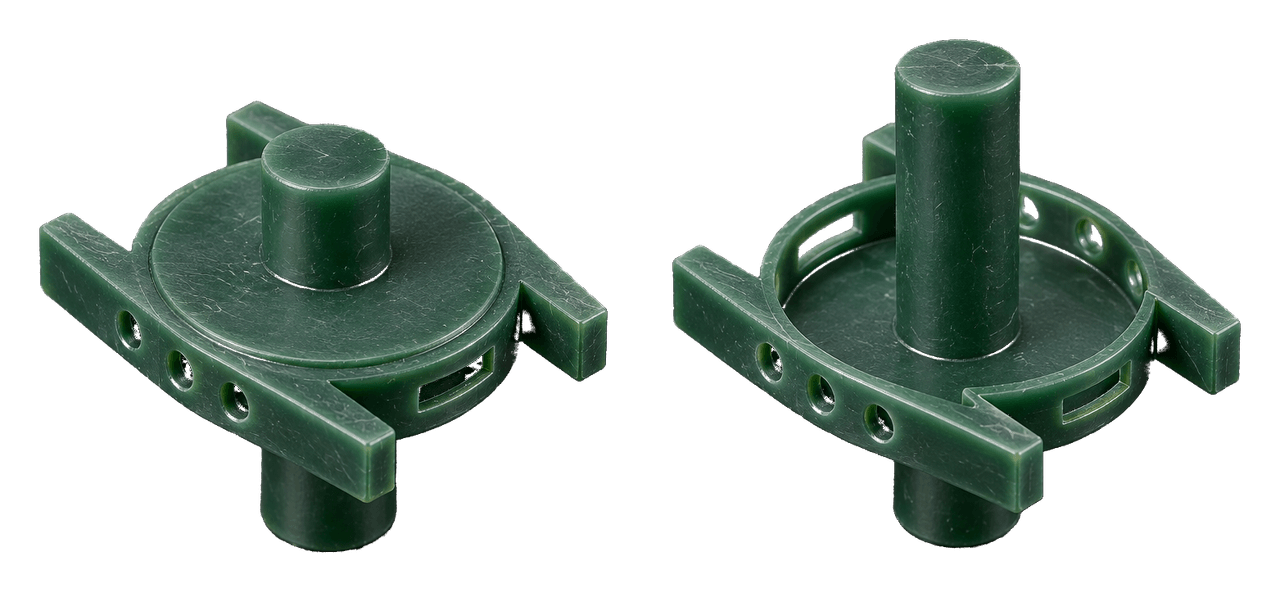
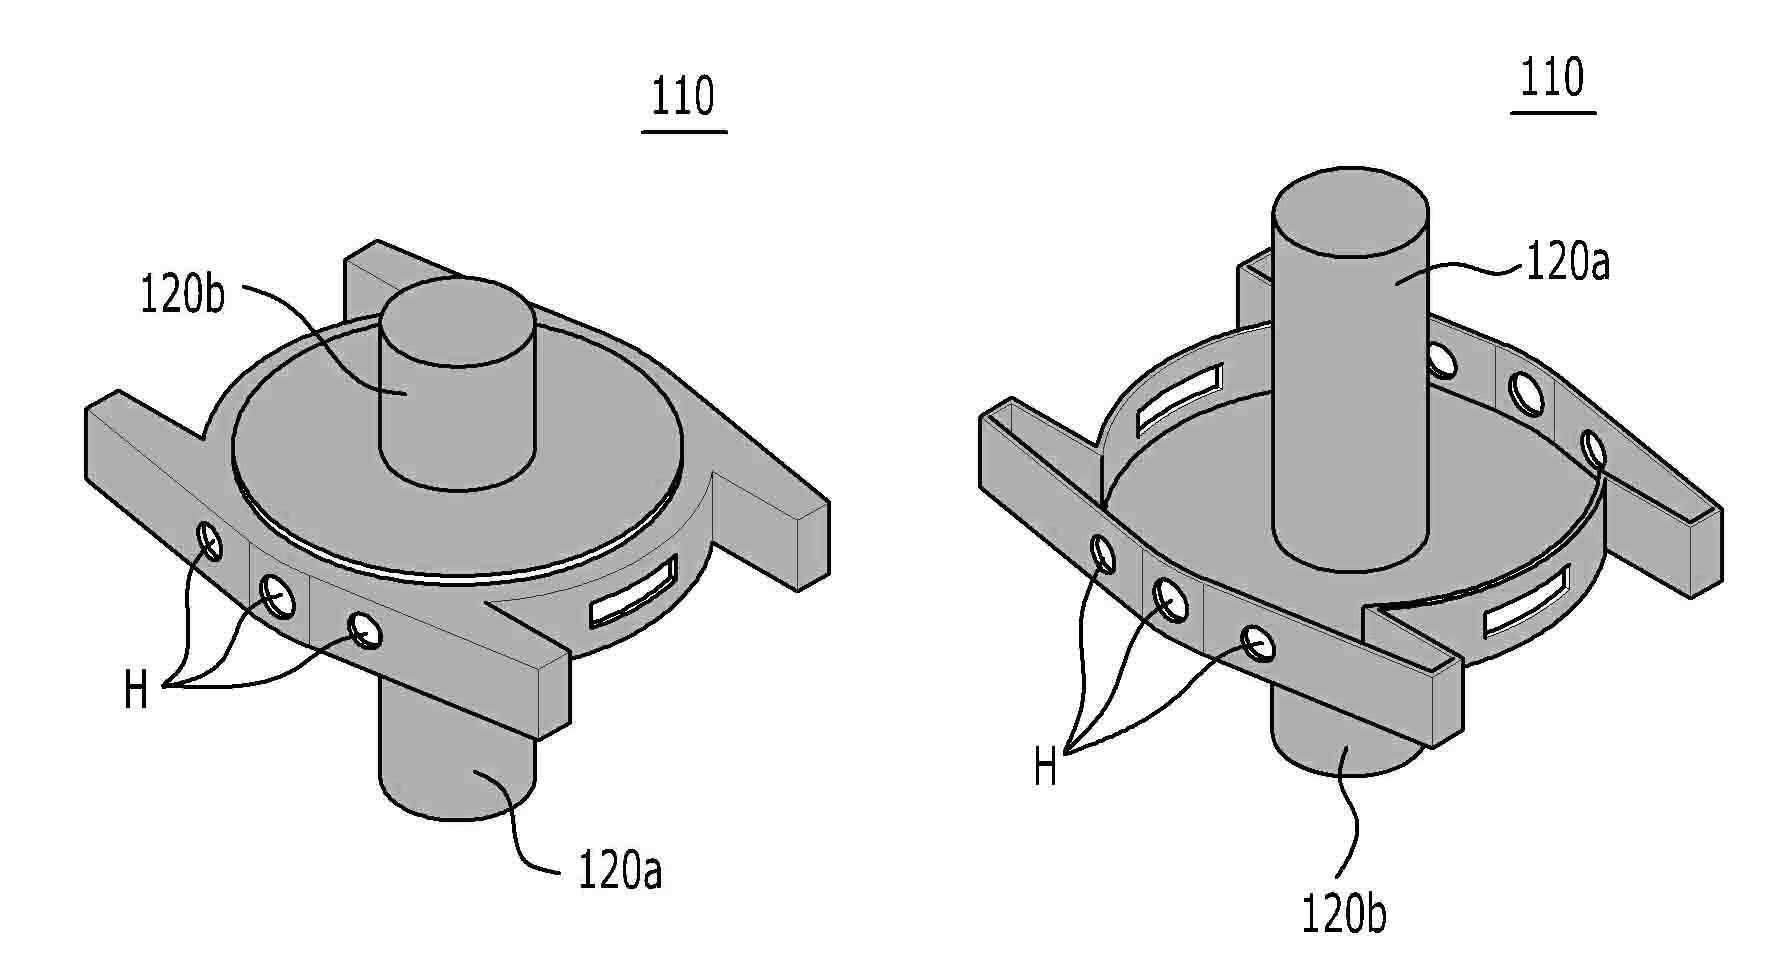
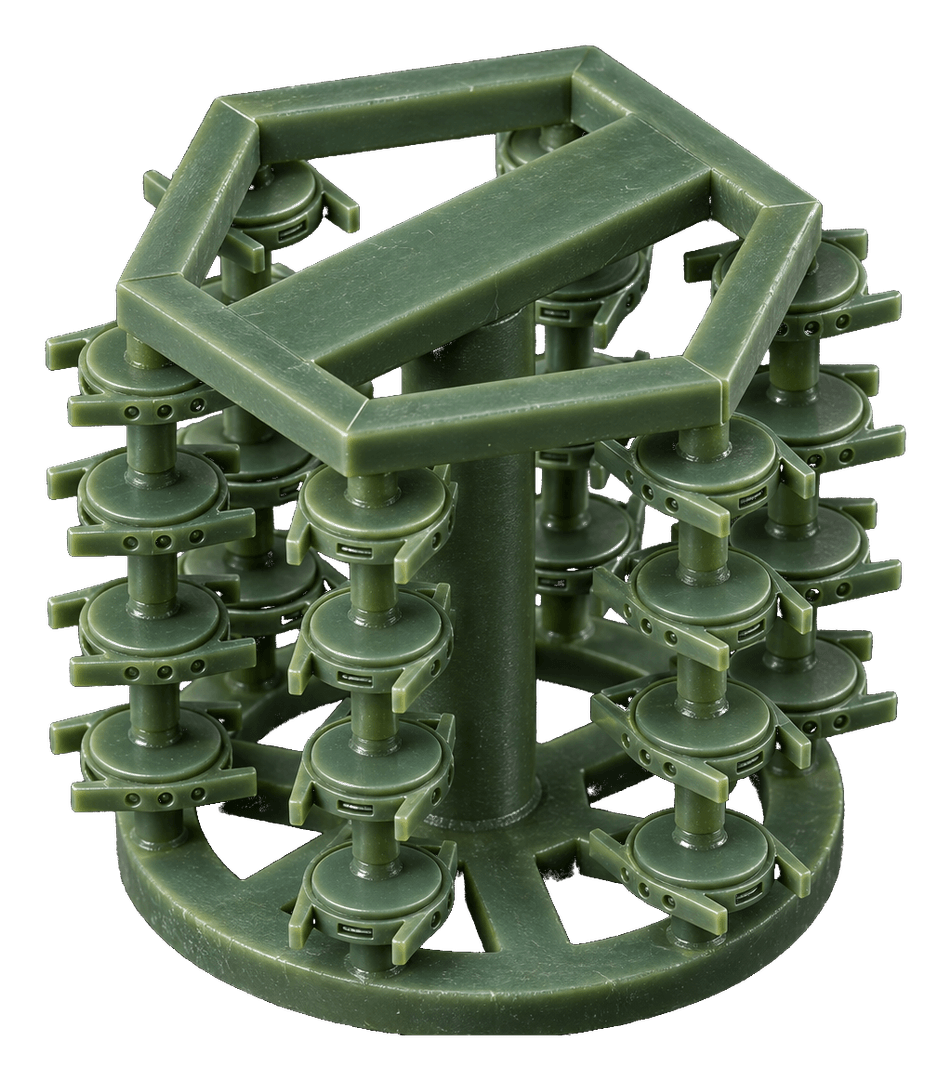
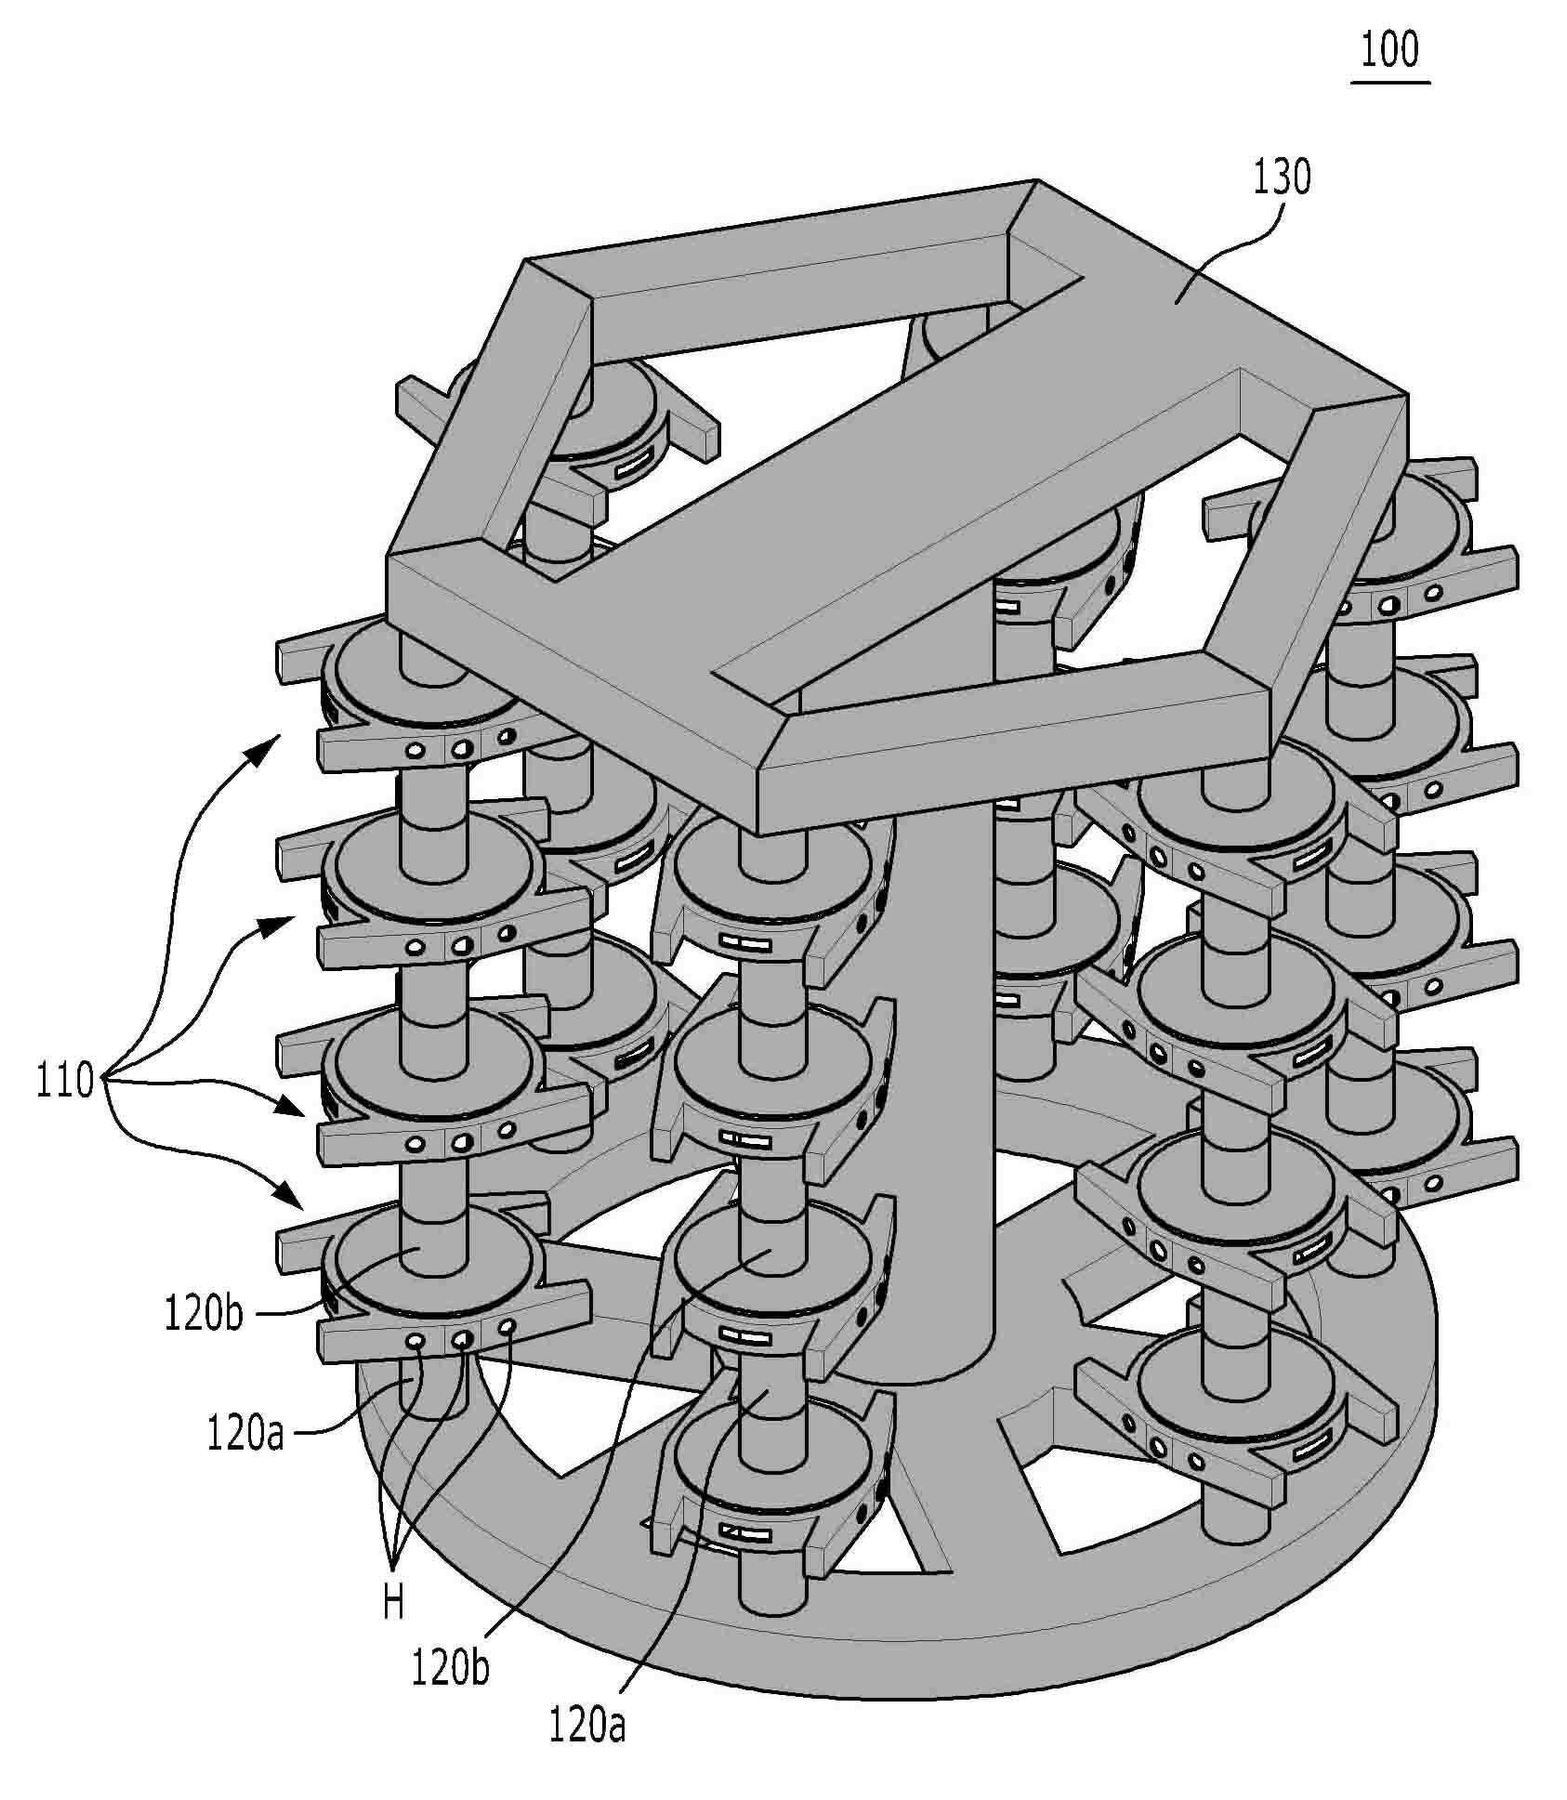
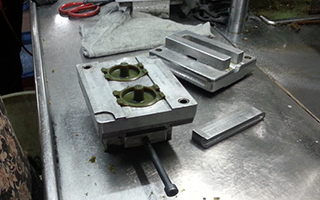
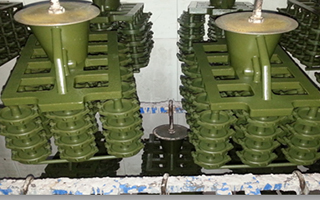
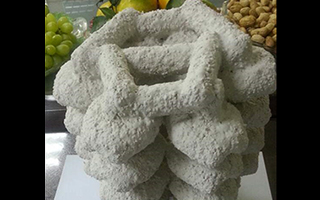
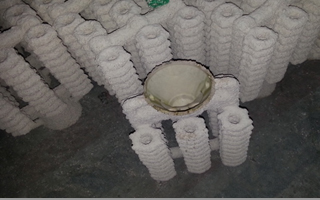
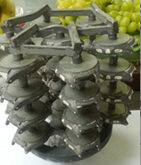
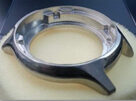
PATENT 01 / 10-1698685 특허 개요 / PATENT OVERVIEW 초정밀 주조 공법 PRECISION INVESTMENT CASTING 핀홀이 극소화된 미세홀을 포함한 초정밀 주조 공법 및 이를 이용한 워치 케이스의 제조 공법 미세 관통홀이 있는 왁스형의 성형부터 진공 슬러리 코팅, 용탕 주입과 무산화 열처리까지 결합한 워치 케이스 제조 기술입니다. 관통홀 형상의 전사와 주조 결함 억제를 위해 금형·주입 경로·후처리 조건을 함께 구성합니다. 등록번호 제10-1698685호 등록일 2017.01.16 출원번호 10-2015-0128292 설계 핵심 / DESIGN PRINCIPLE 미세 형상과 주입 경로의 공정 설계 측면 코어로 관통홀을 성형하고, 제거할 전면부에 스템을 연결해 용탕을 공급합니다. 진공 코팅으로 슬러리의 미세 기포를 줄이고, 주조 후 열처리와 전면부 제거로 케이스를 완성합니다. 01 / TECHNICAL OVERVIEW 미세 형상과 주조 공정 관통홀을 왁스형에서 먼저 성형하고, 전면부 스템으로 연결한 트리를 진공 슬러리로 코팅합니다. 세라믹 주형을 통한 형상 전사와 주조 후 무산화 열처리를 결합한 워치 케이스 제조 기술입니다. 관통홀 성형과 주조 결함 관리 관통홀은 제품에 필요한 설계 형상이고, 핀홀은 억제해야 할 미세 결함입니다. 두 대상을 구분해 금형의 홀 성형, 슬러리의 기포 제거, 미세부까지의 용탕 유입을 각각 관리하도록 공정을 구성합니다. 홀을 만드는 방향과 취출 방향의 분리 측면 관통홀을 만드는 코어와 상하 금형은 서로 다른 방향으로 분리됩니다. 사출 시에는 코어를 정지시켜 형상을 확보하고, 취출 시에는 측면 코어를 먼저 빼낸 뒤 금형을 엽니다. 측면 형상을 먼저 분리해 왁스형을 취출하는 구성입니다. 청구항 4 · 도 6 왁스형과 전면부 주입 스템 도 8 원문 도면 ↗ 02 / FEEDING & REMOVAL 제거 영역에 배치한 주입 경로 스템은 케이스 측벽이 아닌 전면부에 연결됩니다. 용탕 유입에 사용한 부분을 주조 후 전면부와 함께 제거하는 구성입니다. 용탕 주입과 전면부 제거 상층 연결부에서 나뉜 용탕 경로가 각 케이스 전면부로 이어지며, 미세부까지 충전되는 동안의 부분 냉각을 줄이도록 구성됩니다. 스템 접속부는 완성품에 남는 측벽과 구분해 제거할 전면부에 둡니다. 주입 구조와 최종 개방 형상을 같은 설계 안에서 다룹니다. 청구항 1 · 도 7·8·11·12 03 / WAX TREE & MOLD INTERFACE 다층 트리와 방사형 탕구 수평·수직 배열의 왁스형을 전면부 스템으로 연결합니다. 최상층의 방사형 연결부가 탕구를 형성합니다. 미세홀을 주형에 옮기는 코팅 계면 코팅층은 왁스 표면뿐 아니라 미세홀의 형상도 주형에 전달하는 계면입니다. 진공에서 슬러리의 미세 기포를 제거하는 이유는 이 계면의 연속성을 확보하기 위해서입니다. 명세서는 코팅 두께를 케이스 크기·홀 깊이·벽 두께에 따라 조절하는 것으로 설명합니다. 청구항 1·2 · 도 9 수평·수직 배열의 왁스형 트리 도 7 원문 도면 ↗ MANUFACTURING / 주조 공정 정밀주조 생산 공정 왁스 금형과 트리 제작, 세라믹 주형, 주조 및 후가공으로 이어지는 작업 단계입니다. 01 / PROCESS 왁스 금형·사출 02 / PROCESS 트리 구조 제작 03 / PROCESS 세라믹 셸 코팅 04 / PROCESS 왁스 제거 05 / PROCESS 세라믹 셸 열처리 06 / PROCESS 주조 07 / PROCESS 세라믹 몰드 제거 08 / PROCESS 탕구 제거 09 / PROCESS 주조 후 단조 완성품 04 / PROCESS SEQUENCE 왁스 성형에서 주조 후 처리까지 왁스 성형, 세라믹 주형 제작, 용탕 충전, 주조 후 처리로 이어지는 제조 공정입니다. 01 관통홀 성형·트리 구성 전용 금형으로 관통홀이 있는 왁스형을 만듭니다. 이를 수평·수직으로 각각 둘 이상 배열하고, 전면부 상하 스템과 상층 연결부로 주입 경로를 구성합니다. 청구항 1 · 측면 코어는 청구항 4의 추가 한정 02 진공 코팅·세라믹 주형 주형 형성 전에 진공에서 슬러리를 코팅하며 미세 기포를 제거합니다. 이어 세라믹으로 감싸고 가열하여 왁스를 제거하고 주형을 경화합니다. 청구항 1 · 반복 횟수와 코팅층 두께는 청구항 2의 추가 한정 03 전면부를 통한 용탕 충전 오스테나이트계 스테인리스강 용탕을 주형에 주입합니다. 방사형 탕구와 전면부 스템은 미세 형상으로 충전되는 동안의 부분 냉각을 줄이기 위한 구조입니다. 청구항 1 · 오스테나이트계 스테인리스강 주조 04 무산화 열처리·전면부 제거 주조 후 무산화 가열과 수냉 급냉으로 조직을 제어합니다. 스템에 대응하는 부분은 전면부와 함께 제거하여 디스플레이 장착 영역을 개방합니다. 청구항 1 · 열처리 조건은 아래 등록 청구항에서 구분 05 / REGISTERED CLAIMS 등록 청구항과 공정 조건 독립항은 공정의 결합을 정하고, 종속항은 코팅·전해연마·금형 조건을 추가합니다. 청구항 1 독립항 · 공정의 결합 관통홀 왁스형·다층 트리·진공 슬러리·주조·무산화 열처리·전면부 제거를 결합합니다. 가열은 950–1150°C에서 30–60분, NH₃ 분해가스 H₂ 75%·N₂ 25% 분위기와 수냉 급냉을 규정합니다. 청구항 2 진공 코팅 조건 제1항에 코팅 5회 이상, 코팅층 두께 3.5–5.0 mm 조건을 추가합니다. 청구항 3 전해연마 조건 제1항의 주조 후 공정에 질산나트륨 전해액을 사용하는 전해연마를 추가합니다. 청구항 4 왁스 금형 조건 제1항의 금형에 측면 슬라이딩 코어 4–14개와 코어 분리 후 금형 개폐 구성을 추가합니다. 조직 제어와 표면 처리의 역할 구분 무산화 열처리는 주조 후 조직을, 전해연마는 금속 표면의 전기화학적 제거를 다룹니다. 청구항 3은 일반적인 인산·황산계와 구분되는 질산나트륨 전해액을 한정합니다. 자성은 조성·가공 이력에도 좌우되므로 처리 명칭만으로 완전 비자성을 뜻하지 않습니다. 조건을 적용할 때 구분할 사항 코팅층 두께의 적용 범위 3.5–5.0 mm는 청구항 2에서 한정한 슬러리 코팅층의 두께입니다. 워치 케이스의 벽 두께를 뜻하지 않습니다. 전해연마와 열처리의 순서 명세서는 주조 이후라면 두 공정의 순서가 바뀔 수 있다고 설명합니다. 전해연마는 청구항 3의 추가 구성입니다. PATENT 01 / 10-1698685 특허증 원본 ↗ 06 / PATENT DOCUMENTATION 특허 등록정보 핀홀이 극소화된 미세홀을 포함한 초정밀 주조 공법 및 이를 이용한 워치 케이스의 제조 공법 관통홀을 갖는 워치 케이스의 형상 성형부터 용탕 공급, 주조 후 열처리와 전면부 제거까지 이어지는 제조 공정의 결합을 다룬 특허입니다. 등록번호 제10-1698685호 출원번호 10-2015-0128292 출원일 2015.09.10 등록일 / 공고일 2017.01.16 / 2017.01.20 발명의 대상 워치 케이스의 제조방법 청구항 구성 독립항 1개 · 종속항 3개 등록 청구항의 구성 제1항은 관통홀 왁스형, 트리형 주입 구조, 진공 슬러리 코팅, 무산화 열처리와 전면부 제거를 하나의 제조방법으로 결합합니다. 제2~4항은 여기에 코팅층 조건, 전해연마 및 금형의 측면 코어 구성을 각각 추가합니다. 등록공보·청구항 ↗ 등록공보 PDF ↗ 워치 케이스 원문 도면 ↗ 보유특허 목록 ↗