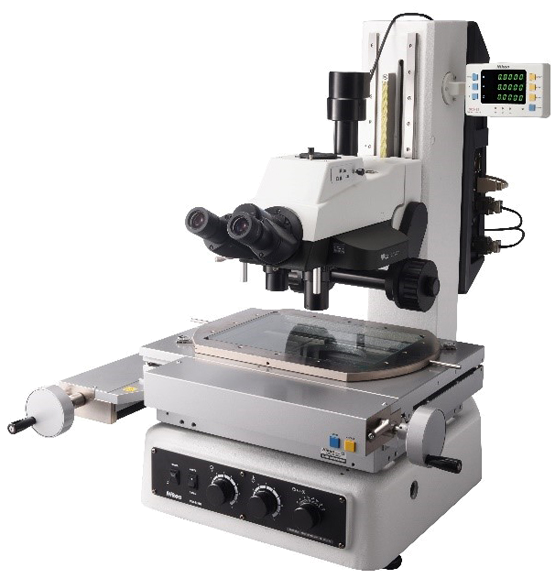
Nikon MM-400N/LV는 확대 관찰과 정밀 스테이지 이동을 연결해 공구와 소형 부품의 형상·치수를 확인하는 수동 측정 현미경입니다. 투과·반사 조명으로 외곽과 표면의 특징을 구분하고, 초점을 맞춘 기준점의 좌표를 읽어 거리와 위치를 비교합니다. 광학 배율뿐 아니라 기준 정렬, 작업거리, 지지 상태와 조명 조건을 함께 관리하는 정밀 형상 검사의 기반 장비입니다.
The Nikon MM-400N/LV combines optical observation with manual stage positioning for dimensional inspection of tools and small components. Transmitted and reflected illumination reveal different features. Consistent alignment, focus, working clearance and part support connect visible geometry to meaningful coordinate measurements without assuming automated measurement functions.
투과 조명은 시편을 통과하거나 주변으로 지나온 빛으로 외곽과 관통 형상을 드러내고, 반사 조명은 표면에서 되돌아온 빛으로 상면의 특징을 관찰하게 합니다. 같은 부품도 조명 방향에 따라 보이는 경계가 달라집니다. 공구 날끝이나 미세 홈을 확인할 때는 실제 형상과 반사광을 구분하고 관찰 목적에 맞는 방식을 선택합니다. 외관 결함의 관찰과 치수의 좌표 측정을 별도 항목으로 정의하면 해석이 명확해집니다.
Transmitted light reveals silhouettes and openings; reflected light reveals surface features. Each produces different visual boundaries. Separate observation of tool edges or defects from coordinate-based dimensional inspection, and select illumination for the intended feature.
02 / COORDINATE MEASUREMENT
광학 기준점과 XY 이동량을 연결하는 치수 측정
PS 6×4B 스테이지의 XY 이동 범위는 150 × 100 mm입니다. 부품의 기준 방향을 맞추고 측정할 위치를 초점면에 놓은 뒤, 두 위치의 좌표 차이로 거리나 위치 관계를 확인합니다. 큰 시야가 필요할 때와 작은 특징을 정밀하게 관찰할 때는 광학 조건이 달라질 수 있습니다. 배율을 바꾼 후에는 초점과 기준 위치를 다시 확인하고, 축 이동 범위를 한 화면에서 관찰되는 시야 크기와 구분합니다.
The PS 6×4B stage provides 150 × 100 mm XY travel. Align the part datum and compare focused feature coordinates. Stage travel is not the field of view, and changing magnification requires renewed attention to focus and alignment.
03 / FOCUS & CLEARANCE
초점 조정과 작업거리로 보호하는 관찰 조건
양측 수동 조동·미동 노브는 접근과 초점 맞춤의 역할을 나눠 수행합니다. 시편 높이뿐 아니라 대물렌즈와 부품 사이의 작업거리, 지그의 돌출과 이동 경로를 함께 확인해야 합니다. 배율을 높이면 보이는 범위와 초점에 민감한 정도도 달라지므로 관찰 목적에 필요한 조건을 선택합니다. 초점 위치를 바꾸어 높이를 비교할 때는 판정 방법과 불확실성을 검토하며 자동초점이나 입체 형상 측정 기능으로 확대 해석하지 않습니다.
Coarse and fine manual focus provide controlled approach and adjustment. Check objective clearance and fixture protrusions before moving the stage. Focus-based observations require a defined method and must not be described as automatic or unrestricted three-dimensional measurement.
04 / MEASUREMENT QUALITY
선명한 관찰을 일관된 검사 결과로 연결
디지털 좌표 표시는 위치를 읽는 수단이며 표시 자릿수 자체가 최종 측정 정확도를 보증하지는 않습니다. 렌즈·스테이지·초점·온도와 작업자의 기준점 판단이 함께 영향을 줍니다. 같은 부품의 반복 측정과 기준물 확인으로 검사 상태를 점검하고, 결과에는 사용한 조명과 관찰 위치를 연결합니다. 도면 기준에 근접한 결과는 측정 조건과 불확실성을 함께 검토해 확대 영상의 인상만으로 합부를 결정하지 않습니다.
Digital readout supports coordinate inspection but does not independently guarantee accuracy. Optical conditions, stage behaviour and feature selection affect the result. Repeated measurements and reference checks help interpret findings against tolerances and measurement uncertainty.
MM-400N/LV MEASUREMENT SYSTEM / 측정 시스템
가변 배율 광학계
OPTICS · MANUAL FOCUS
PS 6×4B XY 스테이지
XY 150 × 100 mm
LED 조명·디지털 XYZ 표시
TRANSMITTED · REFLECTED LED
APPLICATION / PROCESS QUALITY
공구의 날끝부터 정밀부품의 기준 형상까지
CUTTING EDGE
날끝·미세 홈의 형상 관찰
공구 날끝, 모서리와 작은 홈은 관찰 방향과 조명을 조정해 형상과 표면 상태를 확인합니다. 밝은 반사선과 실제 경계를 구분하고 손상으로 보이는 부위는 방향을 바꿔 재확인합니다. 형상 관찰 결과를 치수 또는 표면조도 수치로 자동 해석하지 않습니다.
Observe tool edges and small grooves using suitable viewing and illumination conditions. Recheck suspected damage from another orientation and avoid converting visual appearance into unmeasured dimensional or roughness values.
DATUM & POSITION
기준점과 위치 관계
미세 홀과 외곽은 동일한 기준 방향과 초점 조건에서 위치를 읽어 비교합니다. 기준점 선정 방법과 측정 순서를 일정하게 두면 작은 특징의 좌표를 반복해서 취득하기 쉽습니다. 지그의 물림과 부품 기울어짐도 함께 검토해 위치 관계를 해석합니다.
Acquire small-feature coordinates with consistent datums, focus and measurement order. Review fixture restraint and part tilt so that position differences are interpreted as geometry rather than setup variation.
FINISH INSPECTION
가공 후 형상과 외관의 분리 검토
가공 후 남은 버, 눌림과 긁힘은 관찰 항목으로 기록하고 도면 치수는 지정한 위치에서 별도로 읽습니다. 같은 면의 광택 차이가 곧 형상 변화는 아닙니다. 공구 상태·가공 조건과 검사를 연결할 때에는 관찰 사실과 정량 결과를 나누어 전달합니다.
Record burrs, dents and scratches as observations, while measuring specified dimensions separately. Distinguish appearance from geometry when connecting inspection findings to tool condition or machining adjustments.
ENGINEERING / PROCESS RELATION
관찰 조건을 고정하고 좌표로 형상을 비교
측정 현미경은 크게 보이는 영상을 만드는 것에서 끝나지 않습니다. 관찰할 형상과 도면의 기준을 정하고, 적합한 조명과 초점 아래에서 좌표를 읽는 과정이 중요합니다. 아래 흐름은 관찰과 치수 판정을 연결하는 순서를 설명합니다. 부품을 다시 놓거나 배율을 바꾼 경우에는 기준과 초점을 재확인해 동일한 특징을 비교하고 있는지 확인합니다.
A measuring microscope connects optical observation to defined dimensional questions. Establish the feature and datum, choose illumination and focus, and then acquire coordinates. The workflow describes inspection logic, with renewed alignment checks whenever repositioning or optical changes could affect the result.