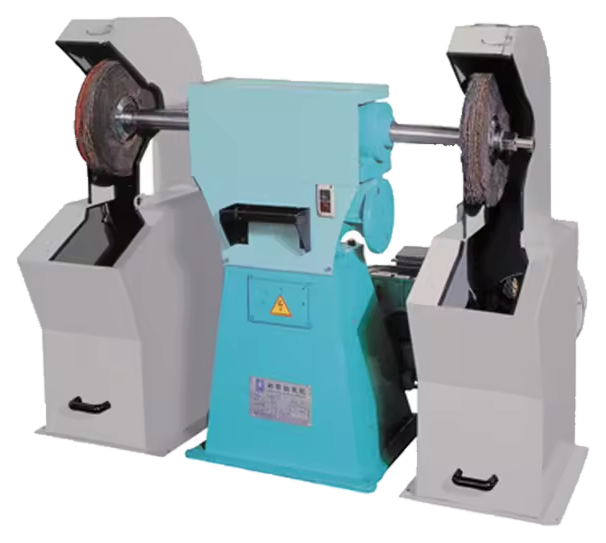
중앙 구동부 양쪽의 회전 스핀들에 작업자가 부품을 직접 접근시켜 외관 마감과 디버링·버핑을 수행하는 양두형 수동 연마기입니다. 부품의 곡률과 모서리를 살피며 접촉 위치·각도·압력을 조절할 수 있고, 연마재의 단계 구성과 잔사 제거를 통해 필요한 표면 상태로 마무리합니다.
This double-ended polishing machine provides manually controlled contact at two spindle positions. The operator adjusts the component angle, contact location and applied pressure to suit local geometry. Abrasive selection, staged scratch refinement and cleaning are central to appearance finishing, deburring and buffing without unnecessarily altering functional edges.
수동 연마는 회전 공구와 부품이 맞닿는 면에서 연마 입자가 표면을 정리하는 공정입니다. 작은 접촉 면적에 힘이 집중되면 국부 제거와 발열이 커질 수 있어 넓은 평면과 날카로운 모서리를 같은 압력으로 다루지 않습니다. 소재에 적합한 연마재와 공구의 강성을 먼저 선택하고 작업자는 부품의 접촉 각도와 위치를 조절합니다. 힘을 크게 주는 것보다 안정된 접촉을 유지하는 것이 표면 재현성의 핵심입니다.
Material removal occurs at the abrasive contact interface. Concentrated force can produce local overworking and heat, particularly near edges. Appropriate abrasive stiffness and controlled presentation are more useful than simply increasing manual pressure.
02 / STAGED REFINEMENT
거친 흔적에서 미세 결까지
외관 마감은 깊은 흠집을 정리하는 단계와 미세한 연마 결을 줄이는 단계를 구분해야 합니다. 거친 흔적이 남은 상태에서 곧바로 광택 공정으로 넘어가면 밝은 표면 아래 결함이 남을 수 있습니다. 단계 사이에 표면을 세척하고 앞 단계의 흔적이 충분히 정리됐는지 확인합니다. 서로 다른 연마재와 컴파운드는 구분해 관리하며 거친 입자가 마감 공구에 섞여 새로운 흠집을 만드는 것을 방지합니다.
Scratch removal and final lustre are different tasks. Clean between stages and inspect the remaining texture before progressing. Keeping coarse abrasives and finishing compounds separate helps prevent a later stage from reintroducing scratches.
03 / EDGE & HEAT
모서리 형상과 열 영향을 함께 관리
곡면 전환부와 모서리는 접촉이 집중되기 쉬우며 오래 머무르면 형상과 표면 색이 달라질 수 있습니다. 얇은 부품이나 열에 민감한 표면에서는 작업 시간을 길게 늘리는 대신 접촉 위치를 분산하고 상태를 확인합니다. 연마재의 허용 회전수와 장비의 운전 조건을 일치시키는 것이 우선이며 공구가 마모되거나 막혔을 때 압력만 높여 보상하지 않습니다. 결합면과 기능상 필요한 모서리는 별도 보호 대상으로 다룹니다.
Edges and thin sections are sensitive to concentrated dwell and heating. Match abrasive speed limits to the machine, avoid compensating for worn tools with excessive force, and preserve functional geometry during local appearance work.
04 / FINISH ACCEPTANCE
광택·연마 결·잔사의 분리 평가
연마 후 표면이 밝다는 이유만으로 마감이 완료된 것은 아닙니다. 일정한 조명 아래에서 결 방향과 잔흠집, 광택의 불균일을 확인하고 컴파운드 잔사가 가린 부분은 세척 후 다시 검사합니다. 도금이나 도장으로 이어지는 부품은 후속 공정이 요구하는 청정도와 표면 상태를 함께 검토합니다. 육안 외관 기준과 치수·조도 기준은 구분하며 측정값이 필요한 항목을 작업자의 감각만으로 대체하지 않습니다.
Lustre alone is not an acceptance criterion. Inspect scratch direction and uniformity after cleaning, distinguish visual requirements from measured surface requirements, and consider the cleanliness needed by the subsequent coating or assembly process.
MANUAL POLISHING PROCESS / 수동 연마 공정
부품 직접 접촉
PART-TO-WHEEL · MANUAL CONTACT
접촉 조건 조절
CONTACT POINT · PRESSURE · ANGLE
표면 마감 작업
FINISHING · DEBURRING · BUFFING
APPLICATION / PROCESS QUALITY
수동 제어가 필요한 국부 마감의 세부 요소
DOUBLE-ENDED DRIVE
양쪽 작업 위치를 제공하는 스핀들
중앙 구동부의 양단 스핀들은 좌우에 회전 공구를 배치할 수 있는 구조입니다. 두 위치를 사용한다는 사실과 동시에 두 부품을 가공한다는 주장은 다릅니다. 실제 장착 공구와 작업 방식에 맞춰 접근 공간과 접촉 방향을 확인합니다.
Two spindle positions provide separate tool locations. Their presence does not establish simultaneous dual-part processing; access and presentation depend on the actual mounted tools and work method.
LOCAL SURFACE CONTROL
곡률에 맞춘 부품의 자세 조절
작업자는 부품의 방향을 바꾸며 평면에서 곡면으로 이어지는 접촉을 조정합니다. 급격히 기울이면 모서리에 하중이 집중될 수 있으므로 접촉 위치와 자세를 함께 살핍니다. 부품 고정의 안정성을 유지하며 국부적인 외관 차이를 정리합니다.
Manual presentation adapts contact to transitions between flat and curved surfaces. Stable handling and deliberate angle changes help avoid concentrated loading at vulnerable edges.
CLEAN FINISH
마감 품질을 드러내는 세척과 관찰
컴파운드와 미세 분진은 표면 결을 가리거나 후속 공정에 영향을 줄 수 있습니다. 적합한 방법으로 잔사를 제거한 뒤 동일한 조명에서 표면을 비교합니다. 광택과 흠집, 모서리 상태를 나누어 확인하면 마감 판단이 더 명확해집니다.
Cleaning exposes the actual finish and supports downstream processing. Assess lustre, scratches and edge condition separately under consistent viewing conditions instead of judging through compound residue.
ENGINEERING / PROCESS RELATION
표면 상태에 따라 이어지는 단계별 마감
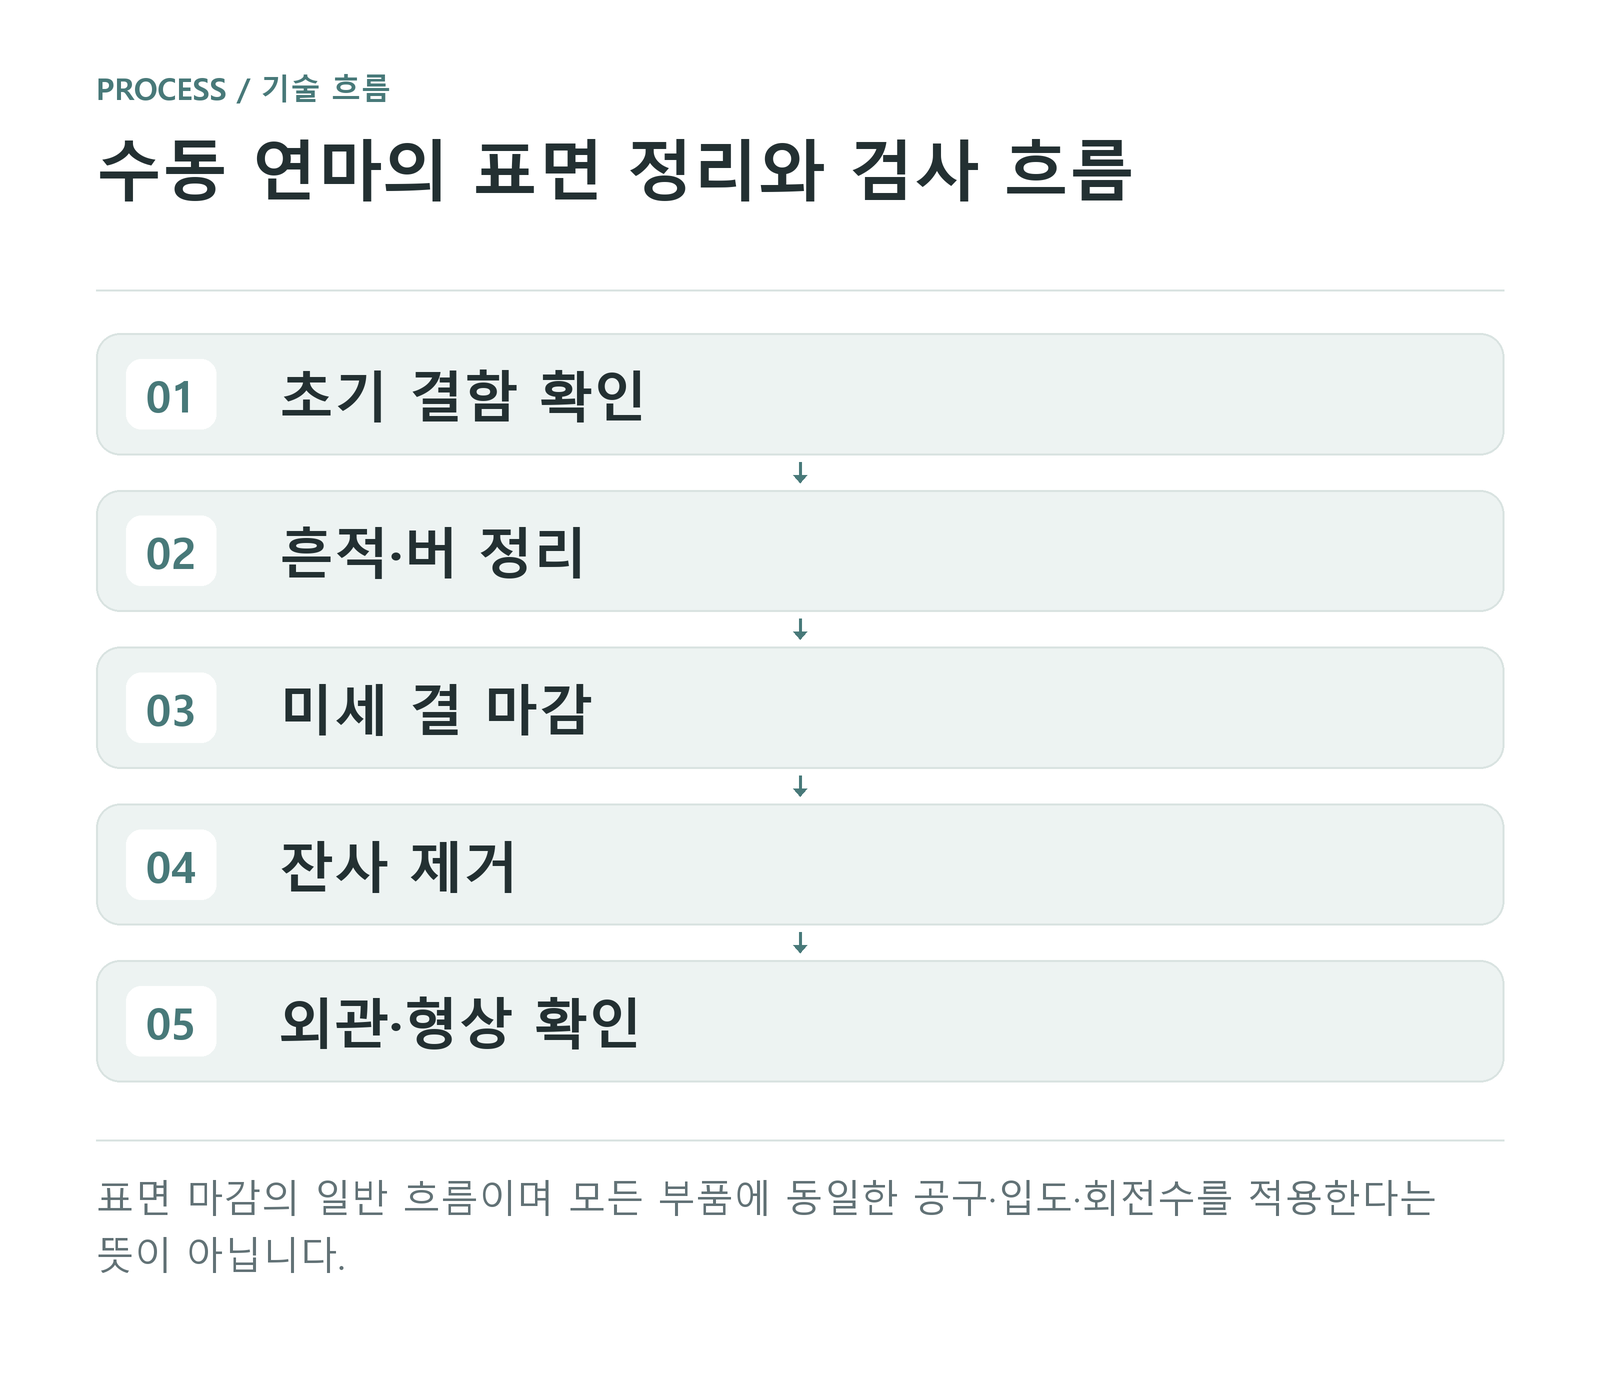
수동 연마의 단계는 공구의 개수보다 각 단계가 해결하는 표면 문제로 구분하는 것이 유효합니다. 초기 흠집과 버를 확인하고 필요한 범위만 정리한 뒤 미세 결을 다듬어 최종 상태를 검사합니다. 작업 사이의 세척은 단계 간 오염을 줄이고 실제 표면을 드러냅니다. 이 흐름은 특정 입도나 회전수를 모든 부품에 일괄 적용하는 운전 조건표가 아닙니다.
A finishing sequence should be organized around the defect addressed at each stage. Initial inspection, controlled refinement, cleaning and final evaluation provide a useful framework, while abrasive grade and machine settings remain dependent on the material, geometry and required finish.
표면 마감의 일반 흐름이며 모든 부품에 동일한 공구·입도·회전수를 적용한다는 뜻이 아닙니다.
QUALITY / CONTROL POINTS
표면 품질과 공정 일관성의 연결
01 · 공구 적합성과 운전 조건
장착 공구의 크기와 허용 회전수, 설치 방향을 확인하고 장비 조건에 적합하게 사용합니다. 확인되지 않은 모터 출력이나 회전수를 성능 사양으로 제시하지 않으며 공구 제조사의 사용 제한을 공정 조건과 함께 검토합니다.
02 · 단계 간 오염과 재흠집
거친 연마재와 마감용 공구·컴파운드를 구분하고 중간 세척 후 표면을 확인합니다. 작업대와 보관 용기의 잔사도 재흠집의 원인이 될 수 있으므로 공구뿐 아니라 부품 취급 경로의 청결을 함께 관리합니다.
03 · 분진과 작업 접근 관리
회전 공구와 부품의 접촉에서 발생하는 분진은 발생 방향에 맞춰 포집해야 합니다. 후드가 있다는 이유만으로 포집 효과를 단정하지 않고 작업 위치와 주변 기류를 검토하며 방호와 안전한 접근 공간을 유지합니다.