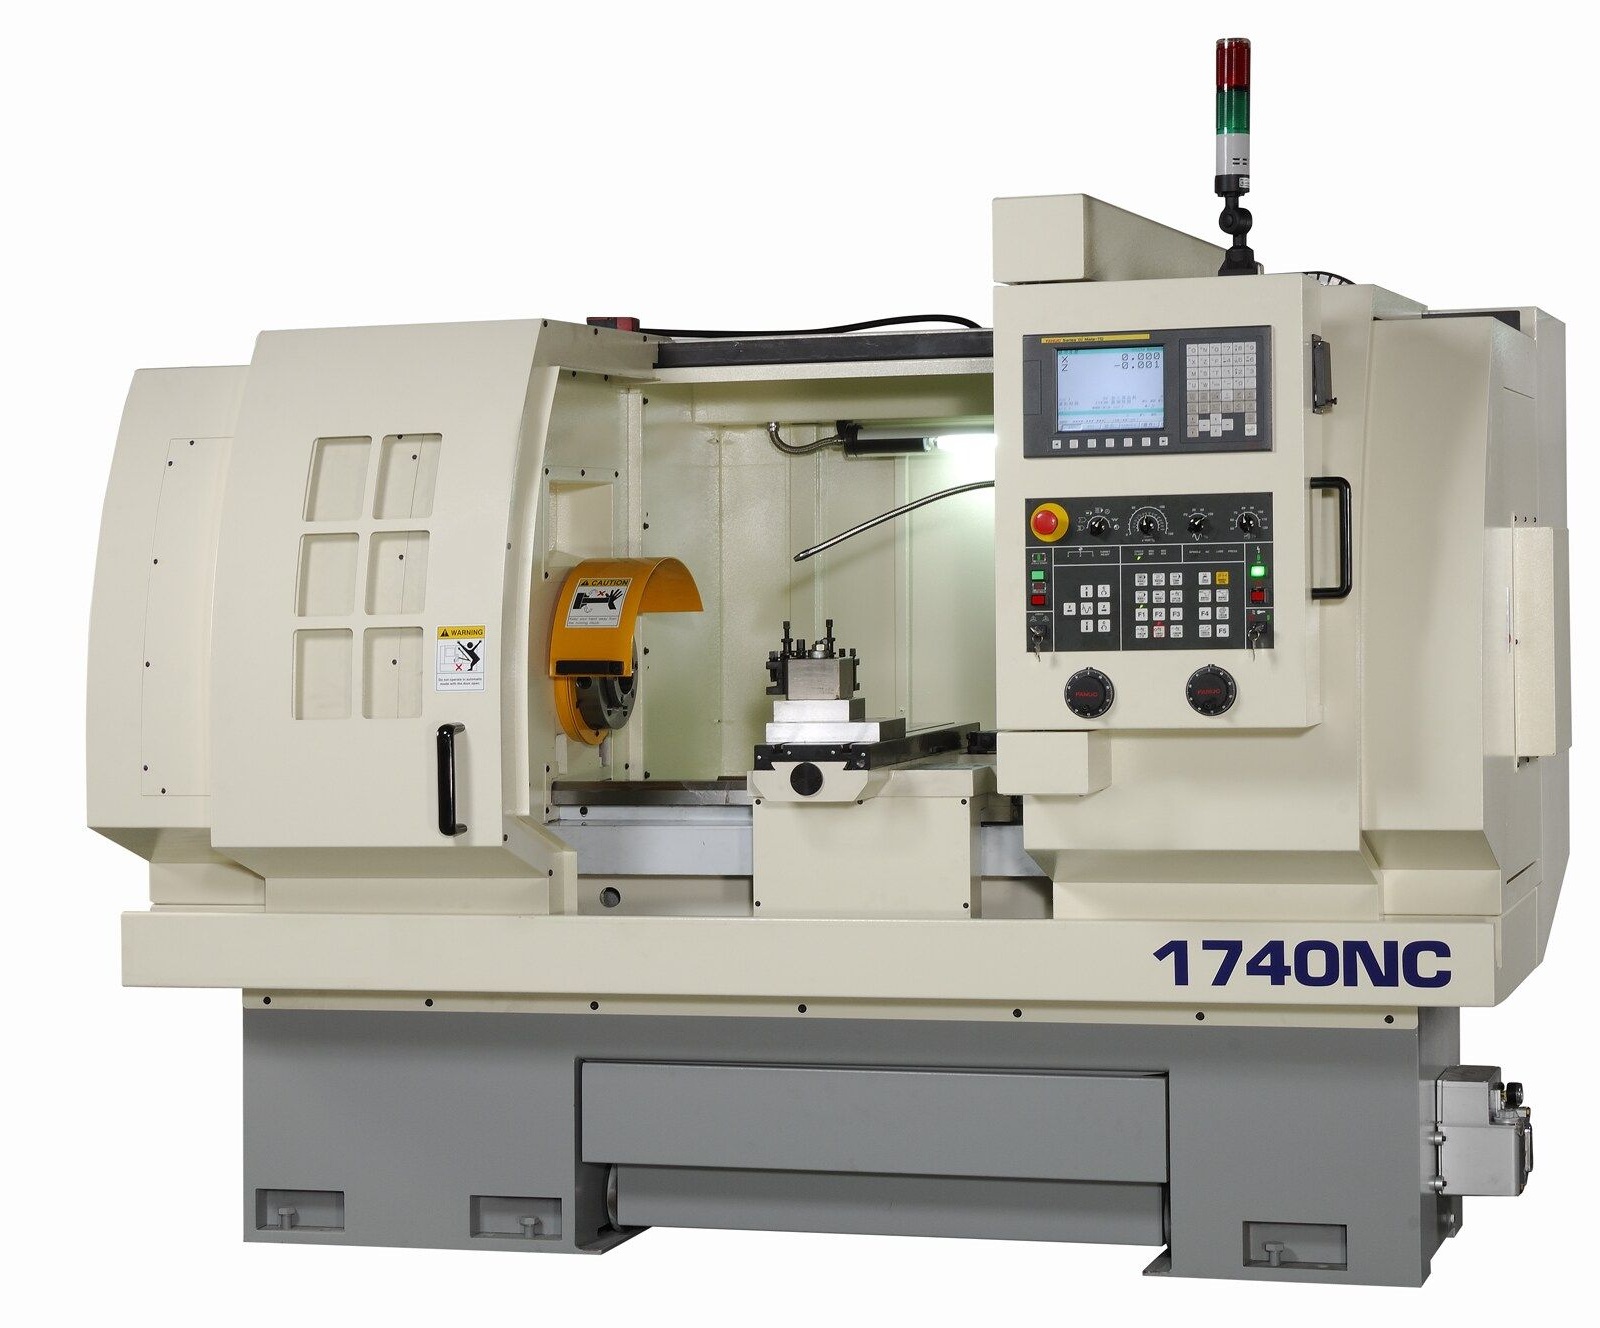
1740NC는 회전하는 공작물에 절삭공구를 이송하여 외경·단면·내경과 나사 형상을 만드는 평베드 CNC 선반입니다. X·Z축을 이용한 형상 가공에서 파지 기준, 공구 위치, 칩 배출 조건을 함께 검토합니다. 회전 대칭 부품의 기본 형상을 만들고, 후속 밀링·표면처리·조립에 필요한 기준면과 치수를 형성하는 장비입니다.
The 1740NC flat-bed CNC lathe forms external diameters, end faces, bores and threads through controlled X/Z motion against a rotating workpiece. Workholding, tool position and chip control establish the turning process and the datum surfaces required for subsequent machining, finishing or assembly.
선삭에서는 공작물의 회전이 절삭속도를 만들고 X·Z축의 공구 이송이 직경과 길이 방향의 형상을 만듭니다. 외경, 단차, 단면처럼 축을 중심으로 한 형상을 연속적으로 구성할 수 있습니다. 같은 회전수에서도 가공 직경이 달라지면 표면의 절삭속도가 달라지므로 소재와 공구에 맞는 조건 검토가 필요합니다. 이송과 절입은 공구 형상 및 파지 강성과 연결하여 정합니다.
Workpiece rotation supplies cutting speed while X/Z feed generates diameter and axial geometry. Surface cutting speed changes with diameter even at constant rpm. Feed and depth of cut are therefore selected with tool geometry and workholding stiffness.
02 / WORKHOLDING
척 고정과 돌출 길이가 만드는 절삭 안정성
척은 회전력을 전달하면서 공작물의 기준을 유지합니다. 소재의 돌출 길이가 길거나 접촉 면적이 부족하면 절삭 중 휨과 진동을 고려해야 합니다. 얇은 부품은 과도한 파지력으로 변형될 수 있으므로 단순히 강하게 조이는 것이 해법은 아닙니다. 가공 형상에 맞는 파지면과 지지 방식을 검토하고, 기준면에 칩이나 이물질이 남지 않은 상태에서 첫 가공 치수를 확인합니다.
The chuck transmits rotation and establishes the reference. Projection, contact area and part stiffness influence deflection and vibration. Thin sections also require attention to clamping distortion, with clean locating surfaces and suitable support arrangements.
03 / CHIP FORMATION
이송·절입·인서트의 칩 제어
칩이 길게 이어지거나 공작물에 감기면 표면 손상과 가공 중단으로 이어질 수 있습니다. 칩 형성은 이송·절입·노즈 반경·칩 브레이커 형상이 함께 결정하므로 한 가지 값만 바꾸어 판단하지 않습니다. 거친 제거와 마무리 가공에 맞는 공구를 구분하고 소재의 가공 경화와 절삭 저항도 고려합니다. 냉각액의 도달 상태와 칩 배출 방향은 표면 상태 및 공구 수명 관리와 연결됩니다.
Chip control depends on feed, depth of cut, nose radius and chipbreaker geometry together. Roughing and finishing need appropriate cutting edges. Coolant access and chip evacuation also affect surface damage and tool condition.
04 / DIMENSIONAL CONTROL
공구 보정과 조립 기준면 검사
선반의 공구 보정은 공구 끝의 위치와 마모 상태를 형상 치수에 연결합니다. 공구를 교체하거나 소재를 다시 잡으면 같은 프로그램이라도 결과가 달라질 수 있습니다. 외경과 단차 길이를 확인하고, 조립에 사용되는 내경·나사는 도면의 요구사항에 맞춰 별도로 검사합니다. 공구 마모로 생긴 치수 변화와 파지·지지 상태로 생긴 형상 문제를 구분해야 적절한 조정이 가능합니다.
Tool offsets connect edge position and wear to part dimensions. Checks after tool changes or reclamping should cover functional diameters, lengths and threads. Wear-related drift is distinguished from form errors caused by workholding or support.
1740NC TURNING FEATURES / 핵심 선삭 구성
D1-8 대구경 주축
Ø86 mm BORE · 3-POINT SUPPORT
공구대·X/Z 이송
X 280 · Z 920 mm
전자 핸드휠 CNC 운전
MANUAL · SEMI-AUTO · AUTO
APPLICATION / PROCESS QUALITY
회전 부품의 기능을 만드는 세 가지 가공 요소
DATUM SURFACES
외경과 단면의 기준 형성
외경과 단면은 회전 부품의 중심과 길이 기준을 만듭니다. 후속 가공이나 조립에서 사용할 기준을 먼저 정하고, 거친 제거와 마무리 순서를 구성합니다. 표면의 칩 자국과 버도 기준면의 기능에 영향을 주므로 함께 확인합니다.
Diameters and faces establish rotational and axial references. Their machining sequence reflects downstream use, with chip marks and burrs checked as part of functional surface quality.
BORE & THREAD
내경과 나사의 기능 치수
내경은 공구 돌출과 칩 배출 공간의 영향을 받고, 나사는 형상과 피치 및 조립 기능을 함께 확인해야 합니다. 외경 공구의 조건을 그대로 적용하지 않고 해당 형상에 필요한 공구 접근성과 기능 검사 방법을 따로 검토합니다.
Bores require attention to tool projection and chip space. Threads require dimensional and functional assessment. Each feature receives a suitable tooling and inspection plan.
STABLE CUTTING
파지·지지·공구 돌출의 균형
절삭 안정성은 장비만의 특성이 아니라 공작물과 공구가 함께 만드는 조건입니다. 불필요한 돌출을 줄이고 공구 장착부와 파지면의 상태를 확인합니다. 진동이 나타나면 절삭값뿐 아니라 지지 방식과 공구 형상도 함께 검토합니다.
Stable turning depends on the entire setup. Unnecessary projection is reduced, interfaces are checked, and vibration is assessed through support, tool geometry and cutting conditions together.
ENGINEERING / PROCESS RELATION
선삭 공정의 기준과 검사 흐름
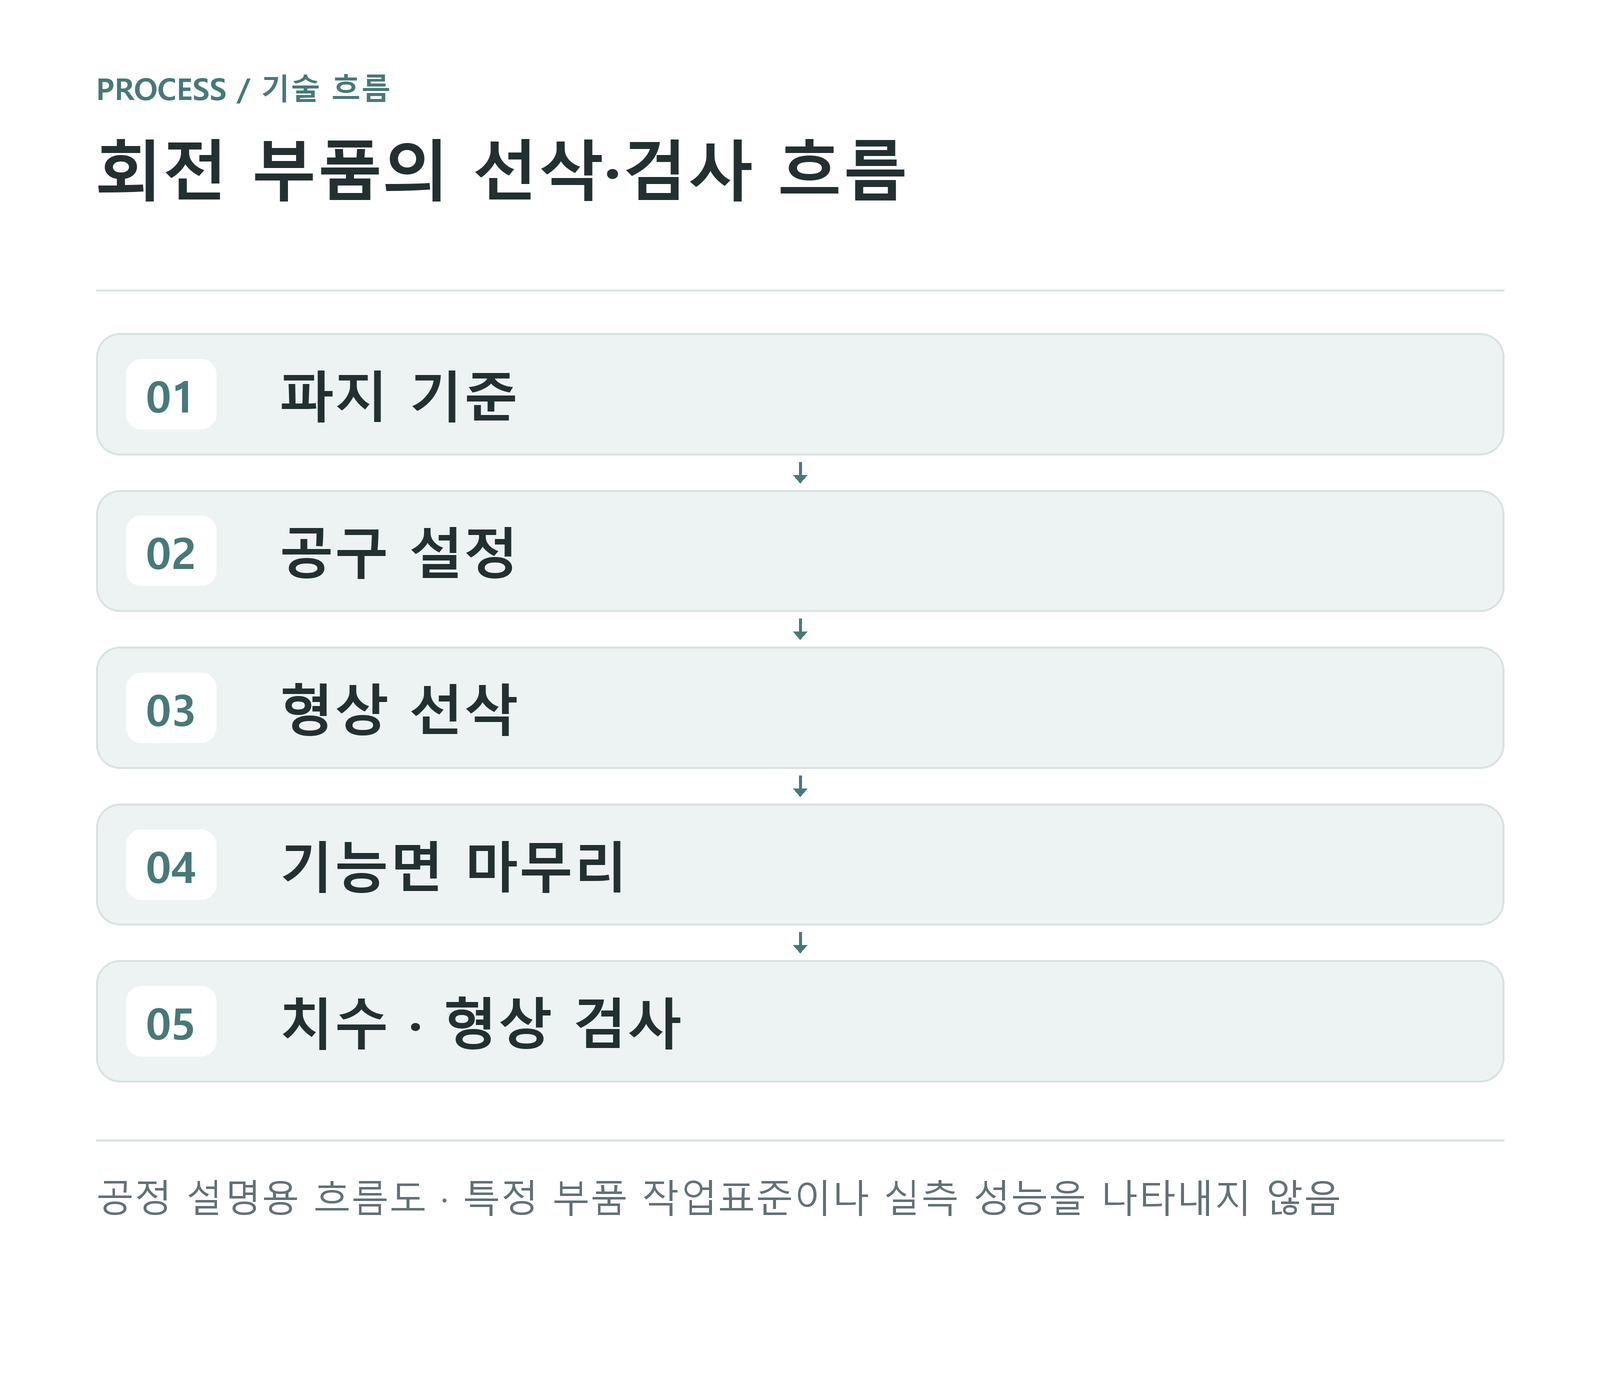
회전 부품은 소재를 고정하는 순간부터 최종 검사까지 기준이 이어져야 합니다. 파지와 공구 설정을 확인한 뒤 소재 제거와 마무리를 구분하고, 조립 기능에 필요한 치수를 도면 기준으로 판정합니다. 아래는 일반적인 선삭 공정의 설명도이며 부품 형상에 따라 가공 순서와 검사 지점은 달라집니다. 특히 재고정과 공구 교체는 기준을 다시 확인해야 하는 중요한 공정 경계입니다.
The diagram connects workholding and tool setup with material removal, finishing and functional inspection. The sequence and inspection points depend on part geometry. Reclamping and tool changes are important process boundaries at which the relevant references require reassessment.
공정 설명용 흐름도 · 특정 부품 작업표준이나 실측 성능을 나타내지 않음
QUALITY / CONTROL POINTS
가공 품질 관리 포인트
01 · 파지 및 회전 상태
파지면의 오염과 접촉 상태, 공작물 돌출 길이를 확인합니다. 필요한 지지 방식은 실제 형상에 맞춰 검토하고, 소재를 다시 잡은 경우에는 기준과 첫 가공 치수를 다시 확인해야 합니다.
02 · 공구 보정과 마모
공구 식별값과 프로그램의 보정 정보를 일치시킵니다. 인서트 교체 후에는 관련 주요 치수를 우선 확인하고, 치수 변화가 공구 마모 때문인지 파지·지지 상태 때문인지 구분하여 검토합니다.
03 · 형상별 검사
외경·길이만 아니라 조립 내경과 나사, 주요 기준면의 표면 상태를 확인합니다. 검사 방법은 도면 요구사항에 맞추며, 버와 칩 자국이 접촉면이나 조립 기능을 방해하지 않는지도 살핍니다.