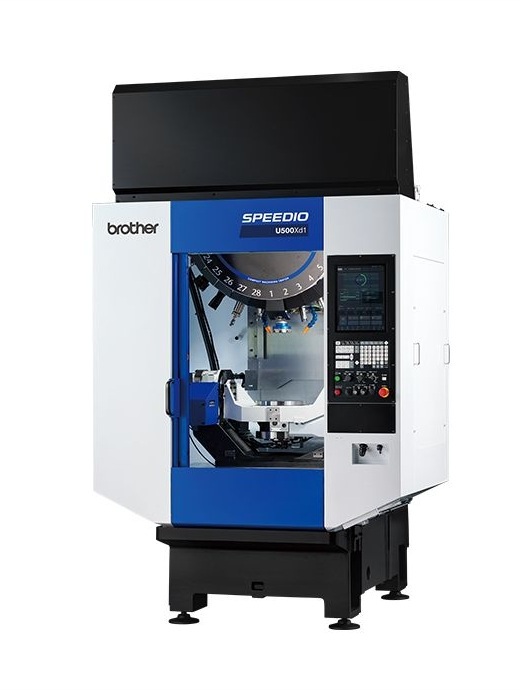
BROTHER SPEEDIO U500Xd1은 회전·경사 테이블을 이용해 공작물의 방향을 바꾸며 여러 면을 가공하는 5축 인덱싱 머시닝센터입니다. 직선축 이동과 A·C축 위치 결정을 조합하여 가공면에 접근하고, 반복 재고정이 필요한 부품의 공정 배치를 검토할 수 있습니다. 표준 U500Xd1의 제어 방식에 맞춰 치구·공구·가공 자세를 함께 설계합니다.
The standard BROTHER SPEEDIO U500Xd1 combines linear motion with tilting and rotary positioning for indexed multi-face machining. Reorienting the workpiece can consolidate accessible operations. Fixture geometry, tool reach and machining posture are planned together within the capabilities of the standard model, distinct from the U500Xd1-5AX variant.
인덱싱 가공은 공작물을 필요한 방향으로 위치시킨 뒤 해당 자세에서 가공을 수행하는 방식입니다. U500Xd1의 A축은 기울기를, C축은 회전 위치를 구성하고 X·Y·Z축은 공구의 접근과 이송을 담당합니다. 평면·측면·경사면을 같은 치구에 배치할 수 있지만 파지면을 포함한 모든 면의 완전 가공을 의미하지는 않습니다. 가공 가능한 면과 후속 재고정이 필요한 면을 도면 기준으로 나눕니다.
Indexed machining reorients the workpiece before cutting a selected face. A-axis tilt and C-axis rotation establish the posture; linear motion performs the cut. Accessible features and reclamping requirements are determined from the fixture and part drawing.
02 / STANDARD MODEL
U500Xd1과 U500Xd1-5AX를 구분하는 제어
표준 U500Xd1은 X·Y·Z·A·C 다섯 축을 제어하지만 직선 보간은 X·Y·Z와 추가 한 축의 4축 구성입니다. 별도 모델인 U500Xd1-5AX의 동시 5축 직선 보간 사양을 표준형에 적용해서는 안 됩니다. 공정은 위치 결정 구간과 절삭 구간을 구분해 설계하고, 가공면의 자세·좌표계·이탈 경로를 확인하여 장비의 실제 보간 방식에 맞는 프로그램을 구성합니다.
The standard U500Xd1 controls five axes for positioning but supports four-axis linear interpolation. Continuous five-axis interpolation belongs to the separate 5AX variant. Programs must distinguish indexing movements from the intended cutting motion.
03 / FIXTURE DESIGN
회전 중심과 공구 접근성 설계
회전 테이블에 올리는 치구는 고정력만 아니라 회전할 때의 외곽 궤적까지 고려해야 합니다. 치구가 높거나 공작물이 회전 중심에서 멀어지면 공구 접근성과 사용 공간이 달라집니다. Ø260 mm 테이블을 기준으로 장착 인터페이스를 정하고, 공구·홀더·테이블이 이루는 상대 위치를 자세별로 검토합니다. 적재 한도와 질량의 배치도 별도로 확인해 안정적인 위치 결정 조건을 확보합니다.
Rotary fixtures are designed for their swept envelope as well as clamping strength. Fixture height and workpiece offset affect access and clearance. Mounting interfaces, tool-holder dimensions and load distribution are considered at each machining posture.
04 / MULTI-FACE QUALITY
면이 바뀌어도 이어지는 기준과 검사
여러 면을 한 치구에서 가공하더라도 각 면의 치수와 위치 관계가 자동으로 보증되는 것은 아닙니다. 공작물 기준, 회전 중심, 공구 길이의 설정이 서로 맞아야 합니다. 가공면별로 기준 홀이나 기능면을 정하고 첫 가공의 치수와 면 간 위치를 확인합니다. 공구 교체와 치구 재장착 후에는 영향을 받는 기준을 다시 검토하여 동일 프로그램의 반복 사용과 실제 품질 확인을 구분합니다.
Multi-face capability does not itself guarantee relationships between features. Workpiece datums, rotary references and tool offsets must agree. First-piece checks and reassessment after fixture or tool changes confirm the relevant dimensional relationships.
U500Xd1 TECHNICAL FEATURES / 핵심 기술 구성
틸팅 테이블과 치구 영역
JIG ENVELOPE Ø500 × H270 · LOAD 100 kg
드럼형 공구 매거진
MAS-BT30 · AUTOMATIC TOOL CHANGE
CNC-D00 터치 제어
5-AXIS POSITIONING · 15″ LCD
APPLICATION / PROCESS QUALITY
다면 가공을 성립시키는 자세·치구·기준
INDEXED ACCESS
면별 접근 방향 구성
공구 길이를 늘리는 것만으로 접근 문제를 해결하지 않습니다. 가공면의 방향을 바꾸어 필요한 도달 거리를 검토하고, 공구 끝과 홀더의 여유 공간을 함께 확보합니다. 위치 결정 중의 회전 궤적도 절삭 경로와 별도로 확인합니다.
Reorientation can address access without relying solely on longer tooling. Tool-tip reach, holder clearance and the swept indexing path are checked independently.
FIXTURE INTERFACE
회전 테이블과 치구의 결합
테이블 위의 장착면과 치구 기준은 부품 좌표의 출발점입니다. 접촉면의 청결과 고정 상태를 확인하고, 공작물과 치구를 합친 질량 및 배치를 검토합니다. 반복 장착이 필요한 경우에는 기준을 다시 확인할 검사 지점을 정합니다.
Clean, stable table-to-fixture interfaces establish the workpiece reference. Combined mass and distribution are checked, with defined reference checks when fixtures are remounted.
FEATURE RELATIONSHIP
홀과 면의 위치 관계
측면 홀과 경사면은 개별 치수뿐 아니라 주 기준에 대한 방향과 위치가 중요합니다. 도면의 기능 기준 체계를 따라 가공 순서와 검사 위치를 구성하고, 면이 전환되는 구간에서 좌표계 및 공구 보정의 적용 상태를 확인합니다.
Side holes and inclined faces are evaluated relative to the drawing datums. Coordinate definitions and tool compensation must remain consistent as machining moves between faces.
ENGINEERING / SPECIFICATION RELATION
축 이동 범위와 인덱싱 작업 공간의 관계
X 500 mm, Y 400 mm, Z 300 mm의 직선축 이동량은 작업 공간 검토의 출발점입니다. 실제 가공 가능 범위에는 테이블 위 치구 높이와 공구 길이, 경사 자세에 따른 간섭 조건이 추가됩니다. 아래 그래프는 직선축의 이동량만 같은 mm 축에서 비교합니다. 회전축의 각도와 혼합하지 않으며, 공작물의 허용 외형이나 동시 5축 절삭 능력을 나타내지 않습니다.
Linear travel provides a starting point for machining-envelope evaluation. Tool length, fixture height and clearance at tilted positions add further limits. The chart compares linear travel only and does not represent permissible part dimensions or simultaneous five-axis contouring capability.
Brother U500Xd1 표준형 공식 사양 · 실측 데이터 아님 · U500Xd1-5AX와 구분
QUALITY / CONTROL POINTS
가공 품질 관리 포인트
01 · 정확한 모델과 프로그램
표준 U500Xd1의 인덱싱과 보간 범위를 기준으로 공정을 구성합니다. 모델명이 유사한5AX용 프로그램이나 기능 설명을 그대로 적용하지 않고, 제어 사양과 필요한 가공 동작을 먼저 대조합니다.
02 · 자세별 간섭과 하중
공작물·치구·공구를 포함한 실제 외형을 자세별로 확인합니다. 적재 질량뿐 아니라 회전 중심에서의 거리와 회전 궤적을 검토하고, 안전한 위치 결정 공간과 절삭 접근 공간을 각각 확보합니다.
03 · 기준 전달의 확인
회전 자세가 달라져도 유지되어야 하는 도면 기준을 정합니다. 최초 가공과 치구 재장착 후에는 기준면·기준 홀의 치수 및 면 간 위치를 확인하고, 필요 시 가공 순서와 보정값을 재검토합니다.