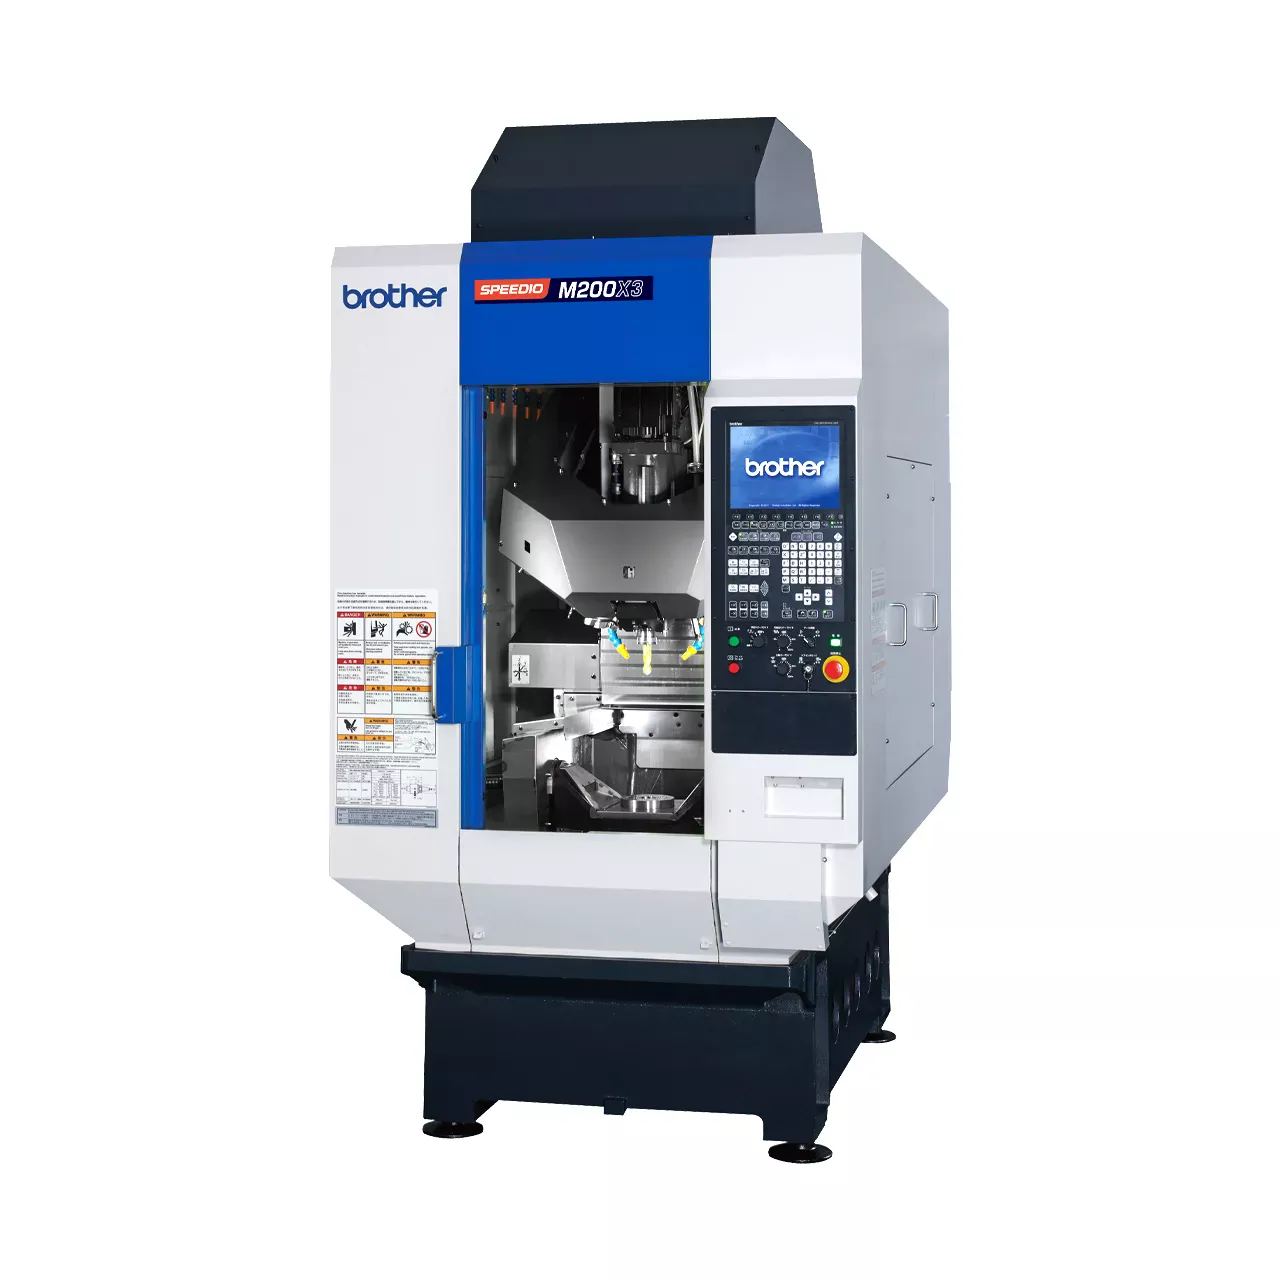
회전 대칭 형상과 측면 홀·평면을 가진 부품은 선삭과 밀링의 기준을 어떻게 연결하는지가 중요합니다. BROTHER SPEEDIO M200X3는 밀링 주축과 선삭 가능한 C축, 경사 A축을 갖춘 소형 복합가공기입니다. 한 번의 고정 상태에서 여러 공정을 구성할 수 있어, 외경·단면과 후속 가공 형상의 기준 관계를 설계하기에 적합합니다.
The BROTHER SPEEDIO M200X3 combines a milling spindle, turning-capable C axis and tilting A axis in a compact multi-tasking platform. It can connect rotational features with holes and milled faces within one workholding setup, supporting a coherent datum strategy across different operations.
외경과 단면은 공작물을 회전시키는 선삭으로, 비회전 대칭의 평면과 홀은 회전 공구를 사용하는 밀링·드릴링으로 가공합니다. M200X3는 이 두 작용을 한 장비 안에서 구성합니다. 공작물을 다시 잡는 횟수를 줄일 수 있지만 모든 면을 한 번에 가공한다는 뜻은 아닙니다. 파지면과 미가공 부위, 절삭력의 방향을 검토해 동일 고정에서 완료할 형상과 후속 공정을 구분합니다.
Turning rotates the workpiece, while milling and drilling rotate the cutting tool. Combining these modes can preserve a common reference, but fixture access and clamping surfaces determine which features can actually be completed in one setup.
02 / TURNING MECHANISM
회전축과 고정 공구가 만드는 선삭
C축은 선삭 시 공작물을 회전시키고, 밀링 시에는 필요한 각도로 위치를 정하는 역할을 합니다. 선삭 공구는 더블 플런저 록 구조로 고정되어 절삭을 수행합니다. 공정 전환에서는 회전 상태와 공구의 역할이 바뀌므로 고정 확인, 안전 이탈 위치, 공구 길이와 공작물 간섭을 함께 검토해야 합니다. 최대 회전수와 실제 절삭 회전수는 구분하며 소재·직경·파지 조건에 맞는 값을 적용합니다.
The C axis serves as a turning spindle and an angular positioning axis. Turning tools use a double-plunger locking arrangement. Mode changes require coordinated checks of clamping, retraction positions, tool dimensions and fixture clearance.
03 / TILT & ACCESS
A축 경사로 가공면에 접근하는 방식
A축 경사는 공구가 접근할 면의 방향을 바꾸어 측면·경사면 가공을 구성합니다. 이때 공구 끝만 아니라 홀더와 공작물, 척과 테이블의 상대 위치까지 확인해야 합니다. 공구 돌출을 무조건 길게 하기보다 공작물의 자세를 활용해 필요한 접근성을 확보하는 것이 중요합니다. 제어축 수와 동시 절삭 보간 능력은 다른 개념이며, 이 장비를 연속 동시 5축 가공기로 설명하지 않습니다.
Tilting reorients the machining face and can improve tool access. Clearance analysis must include holders, fixtures and the table. Five controlled axes do not imply continuous simultaneous five-axis cutting interpolation on this model.
04 / TOOLING SEQUENCE
22공구를 공정 순서와 함께 구성
복합가공에서는 선삭용 고정 공구와 밀링·드릴링 공구를 하나의 순서로 관리합니다. 22공구 ATC는 여러 작업을 연결하는 기반이지만 공구 수만으로 공정이 완성되지는 않습니다. 기준면 생성, 거친 제거, 홀 가공, 마무리의 순서를 정하고 공구 길이·마모 보정과 매거진 정보를 일치시킵니다. 공구 교체 뒤에는 첫 가공 치수를 확인하여 공정 간 기준 연결이 유지되는지 검토합니다.
The 22-tool magazine supports a coordinated sequence of stationary turning tools and rotating tools. Tool identification, offsets and wear compensation must match the program, with dimensional checks following relevant tool changes.
M200X3 TECHNICAL FEATURES / 핵심 기술 구성
C축 선삭 주축
2,000 RPM MAX · 360° C AXIS
밀링 주축
10,000 RPM · MAS-BT30
22공구 ATC
22 TOOLS · MAS-BT30
APPLICATION / PROCESS QUALITY
한 번의 고정에서 연결되는 부품 형상
ROTATIONAL FEATURES
외경·단면·내경 기준
회전 형상은 척 고정 상태와 공작물 돌출 길이의 영향을 받습니다. 선삭으로 만든 외경과 단면을 후속 가공의 기준으로 활용하려면 칩 끼임과 파지 변형을 확인하고, 공정 도중 기준이 흔들리지 않는 순서를 정해야 합니다.
Rotational features depend on clamping and projection. Turning-generated faces can support later operations when chip contamination, distortion and reference stability are addressed in the process sequence.
INDEXED MACHINING
홀·평면·측면의 기준 연결
밀링과 드릴링에서는 선삭된 중심축 및 단면에 대한 형상 위치가 중요합니다. 좌표계와 회전 위치를 일치시키고 공구 진입·이탈 공간을 검토합니다. 공정 집약의 가치는 단순한 이동 축소보다 이 기준 관계를 명확히 만드는 데 있습니다.
Milled faces and drilled holes must relate correctly to the turned axis and end face. Coordinate definitions, angular positions and approach clearances establish that relationship.
CHIP & TOOL CONTROL
공정 전환 구간의 관리
선삭에서 발생한 긴 칩이 다음 공구나 파지면에 남으면 후속 가공에 영향을 줄 수 있습니다. 공정 사이의 칩 배출과 냉각 상태, 공구 상태를 함께 검토하고, 절삭 방향이 바뀌는 구간의 부하와 가공 표면 흔적을 확인합니다.
Chips from one operation can disturb the next. Chip evacuation, coolant access and tool condition are considered particularly at transitions between turning and rotating-tool machining.
ENGINEERING / SPECIFICATION RELATION
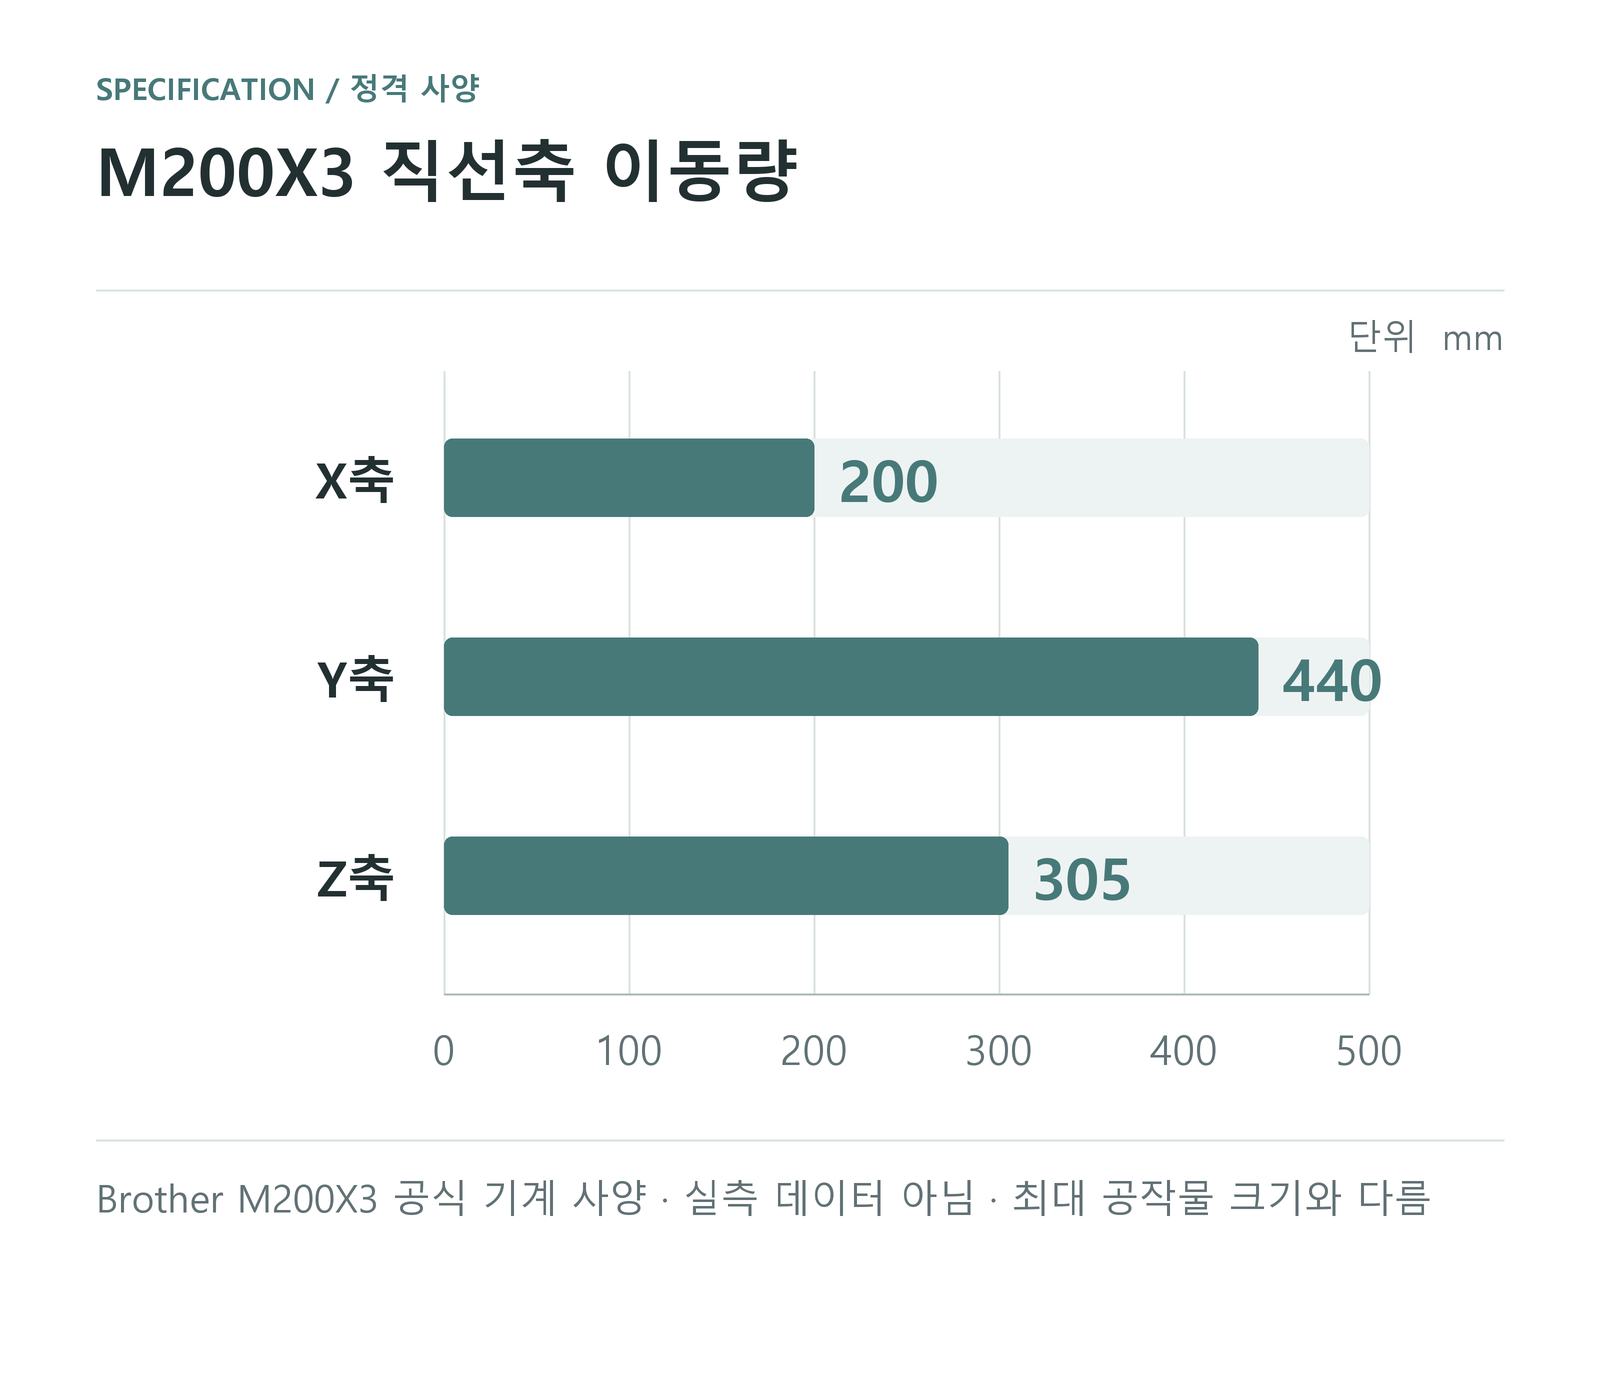
M200X3 직선축 이동 범위와 실제 가공 공간
X·Y·Z 이동량은 장비가 위치를 바꿀 수 있는 범위이며 그대로 최대 공작물 크기가 되는 것은 아닙니다. 척과 치구 높이, 공구 길이, A축 자세에 따라 사용할 수 있는 공간이 달라집니다. 아래 그래프는 같은 단위의 직선축 사양만 비교합니다. 회전축 각도나 주축 회전수를 섞어 성능 지표로 만들지 않으며, 실제 부품의 적합성은 간섭과 파지 조건을 함께 검토해야 합니다.
Linear-axis travel defines positioning range, not maximum workpiece dimensions. Chuck height, fixture shape, tool length and tilt position constrain usable space. The graph compares manufacturer-specified linear travels only; it is not a machining performance measurement.
Brother M200X3 공식 기계 사양 · 실측 데이터 아님 · 최대 공작물 크기와 다름
QUALITY / CONTROL POINTS
가공 품질 관리 포인트
01 · 단일 고정의 적용 범위
파지된 면과 반대편 형상까지 모두 한 번에 가공할 수 있다고 가정하지 않습니다. 도면 기준과 실제 접근 가능한 면을 대조해 동일 고정 공정의 범위 및 재고정이 필요한 후속 공정을 구분합니다.
02 · 공구와 공작물 간섭
선삭 공구 고정 위치와 밀링 공구 길이, 척 외형을 함께 반영합니다. A축 자세가 달라질 때의 접근·이탈 경로를 검토하고, 최초 가공에서는 지정된 안전 절차에 따라 프로그램을 확인합니다.
03 · 치수와 표면의 연결
외경·단면 치수와 홀 위치를 각각 검사하면서 공통 기준에 대한 관계도 확인합니다. 소재·공구 교체 또는 가공 순서 변경 시에는 치수뿐 아니라 칩 자국과 공정 전환부의 표면 상태도 함께 봅니다.