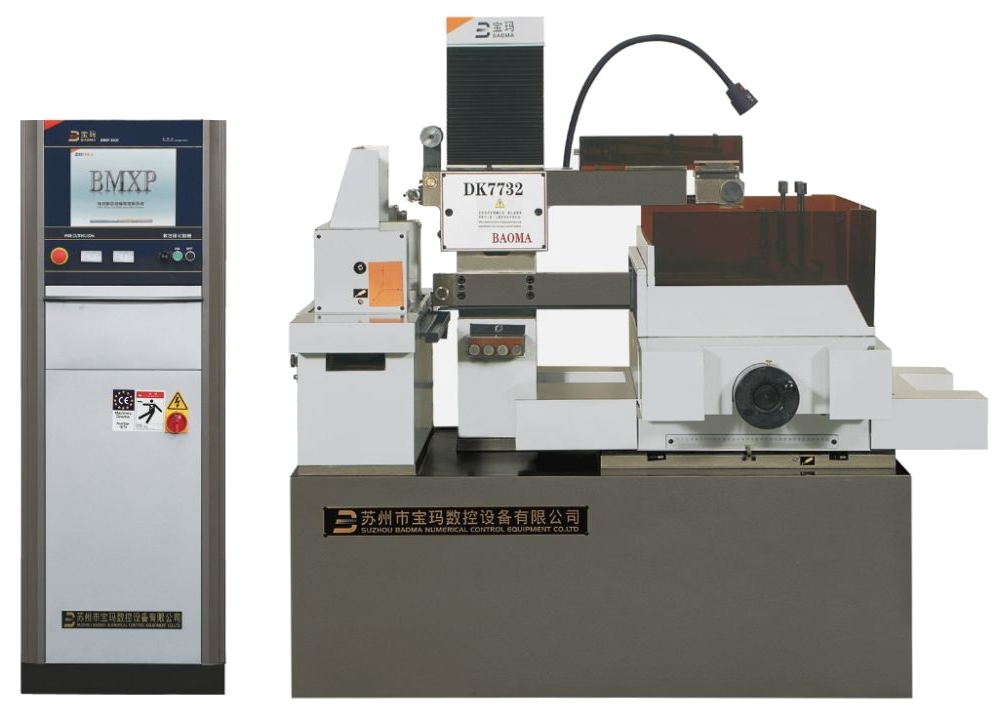
BAOMA DK7732는 가는 와이어 전극과 공작물 사이에 반복 방전을 발생시켜 전도성 금속의 윤곽을 절단하는 CNC 와이어 컷 방전가공기입니다. 기계식 절삭날로 소재를 밀어내는 방식과 달리 방전 간극에서 국부적으로 소재를 제거합니다. 와이어 경로, 방전 조건, 작업액의 상태를 연결하여 금형·치공구·부품의 평면 윤곽 가공을 구성합니다.
The BAOMA DK7732 cuts conductive metal profiles by repeated electrical discharges between a wire electrode and the workpiece. Material is removed across a controlled gap rather than by a conventional cutting edge. Wire path, discharge conditions and working-fluid management are connected to the required contour and finish.
와이어 방전가공은 전극이 공작물에 직접 절삭력을 가해 깎는 방식이 아닙니다. 좁은 간극에 발생한 전기적 방전이 국부적으로 소재를 제거하고, 이 작용을 경로를 따라 반복해 윤곽을 만듭니다. 전도성 소재가 대상이며 소재가 단단하다는 이유만으로 가공 가능성을 배제하지 않습니다. 다만 비접촉 방식이라도 열적 영향이 없는 것은 아니므로 가공 후 표면 상태와 기능 요구를 함께 검토합니다.
Electrical discharges remove material across a gap, without a conventional cutting edge contacting the part. Conductivity is essential. The non-contact mechanism does not eliminate thermal surface effects, which must be considered against the component requirements.
02 / PATH & OFFSET
와이어 경로와 완성 윤곽의 관계
프로그램의 와이어 중심 경로는 완성품의 외곽선과 같지 않습니다. 와이어 반경과 방전 간극을 고려한 보정이 필요하고, 내측과 외측 윤곽은 보정 방향도 달라집니다. 좁은 코너와 진입·이탈부에서는 경로의 연결 및 남겨둘 연결부를 함께 검토합니다. Ø0.15–0.20 mm는 전극의 직경 범위이며, 완성되는 절단 폭이나 최소 코너 반경을 그대로 뜻하지 않습니다.
The wire centre path differs from the finished contour. Compensation accounts for wire radius and discharge gap, with direction depending on internal or external profiles. Electrode diameter alone does not define kerf width or achievable corner radius.
03 / GAP STABILITY
방전 조건과 작업액이 유지하는 가공 상태
방전 간극의 상태는 안정적인 소재 제거에 중요합니다. 가공 부산물이 머물거나 작업액 공급이 불안정하면 정상 방전 조건이 달라질 수 있습니다. 공작물 두께와 형상에 맞는 방전 조건을 검토하고, 작업액 공급·여과·오염 상태와 와이어 경로를 함께 확인합니다. 제거량을 높이는 조건과 표면을 마무리하는 조건은 구분하며, 특정 수치 하나만으로 가공 품질을 판단하지 않습니다.
Stable discharge depends on gap conditions and removal of machining debris. Working-fluid delivery, filtration and wire guidance are considered alongside the electrical settings. Material-removal conditions and finishing conditions are evaluated separately.
04 / CONTOUR VERIFICATION
윤곽·표면으로 확인하는 가공 결과
방전가공이 끝났다는 것은 공작물이 요구사항을 만족한다는 뜻과 다릅니다. 윤곽 치수와 코너 형상을 도면에 맞춰 확인하고, 기능면의 표면 상태도 별도로 판정합니다. 내부 형상에서는 가공 시작 홀과 진입 경로가 최종 기능을 방해하지 않아야 합니다. 절단 후 분리되는 조각의 고정과 잔여 연결부 처리도 검토하여 마지막 구간에서 공작물이 움직이거나 표면이 손상되지 않도록 합니다.
Finished contours are checked against the drawing, including corners and functional surfaces. Start holes, lead-in paths and separated sections need suitable planning so that the final cut does not compromise location or surface condition.
DK7732 WIRE-CUT SYSTEM / 와이어 컷 가공 구성
테이블과 X/Y 이송
415 × 635 mm · 400 kg
윤곽 가공과 마무리
CONTOUR CUTTING · FINISHING
볼 스크루·강재 가이드
BALL SCREW · STEEL LINEAR GUIDE
APPLICATION / PROCESS QUALITY
와이어 윤곽 가공을 결정하는 세 가지 조건
CONTOUR GEOMETRY
프로그램 경로와 형상 보정
도면 외곽과 와이어 중심 경로를 구분하고 내·외측 보정 방향을 확인합니다. 진입부와 코너에서 필요한 여유를 검토하며, 전극 직경을 절단 폭으로 단순 대입하지 않습니다. 형상과 가공 조건에 맞는 보정 검토가 필요합니다.
Contour definition includes compensation direction, entry paths and corner access. Wire diameter is not substituted directly for kerf width; geometry and discharge conditions both matter.
WIRE & FLUID
전극 경로와 작업액의 상태
와이어의 이동 경로와 가이드 상태, 작업액 공급 및 여과 상태는 안정적인 윤곽 가공을 위한 연결 요소입니다. 단선이나 불안정 방전이 발생하면 전기 조건뿐 아니라 가공 부산물에 따른 오염·공급 상태와 기계적 경로도 함께 확인합니다.
Wire guidance and working-fluid condition support stable cutting. Instability is investigated through electrical settings, contamination, fluid delivery and mechanical guidance rather than one parameter alone.
SURFACE INTEGRITY
윤곽 치수와 기능면의 마무리
치수가 맞더라도 조립·접촉에 쓰이는 면은 별도 표면 요구사항을 가질 수 있습니다. 소재 제거와 마무리 조건을 구분하고 가공 후 형상과 표면을 함께 확인합니다. 특정 조도 수치를 모든 소재·두께에 대한 보증으로 사용하지 않습니다.
Dimensional acceptance and functional surface requirements are separate. Removal and finishing conditions are distinguished, with no universal roughness guarantee inferred for every material or thickness.
ENGINEERING / PROCESS RELATION
윤곽 정의에서 방전·검사로 이어지는 가공 논리
와이어 가공에서는 도면의 윤곽, 와이어 경로, 방전 간극과 최종 검사 기준이 연결됩니다. 절단 전에는 전도성 소재 여부와 가공 진입 경로, 공작물 고정 조건을 검토합니다. 아래 도식은 윤곽 가공의 일반적인 설계 흐름이며 실제 가공 조건은 소재·두께·형상에 맞춰 정해집니다. 기능면의 표면 요구사항이 있는 경우에는 소재 제거와 마무리를 구분하여 검사 기준까지 연결합니다.
Wire EDM connects the drawing contour with electrode compensation, stable discharge and final inspection. Actual conditions depend on material, thickness and geometry. Where functional surfaces require a particular finish, material removal and finishing are planned with separate inspection criteria.
공정 설명용 흐름도 · 파생형 사양 및 실측 가공 성능을 나타내지 않음
QUALITY / CONTROL POINTS
가공 품질 관리 포인트
01 · 소재와 가공 경로
전도성 소재 여부와 윤곽의 내·외측을 확인합니다. 내부 형상의 진입 경로 및 시작 홀을 검토하고, 절단 조각과 잔여 연결부가 마지막 가공 구간에서 어떻게 유지되는지도 함께 계획합니다.
02 · 간극과 작업액 관리
와이어 가이드와 작업액의 공급·여과 상태를 확인합니다. 방전이 불안정할 때에는 전기 조건만 높이지 않고 공작물의 실제 두께·형상, 가공 부산물 배출과 와이어 경로를 함께 검토합니다.
03 · 형상과 표면의 분리 판정
윤곽 치수, 코너, 가공 진입부를 확인하고 기능면의 표면 요구사항을 별도로 적용합니다. 재가공이 필요하면 보정 방향과 잔여 제거량을 검토하며, 카탈로그 수치를 실측 합격값으로 대신하지 않습니다.