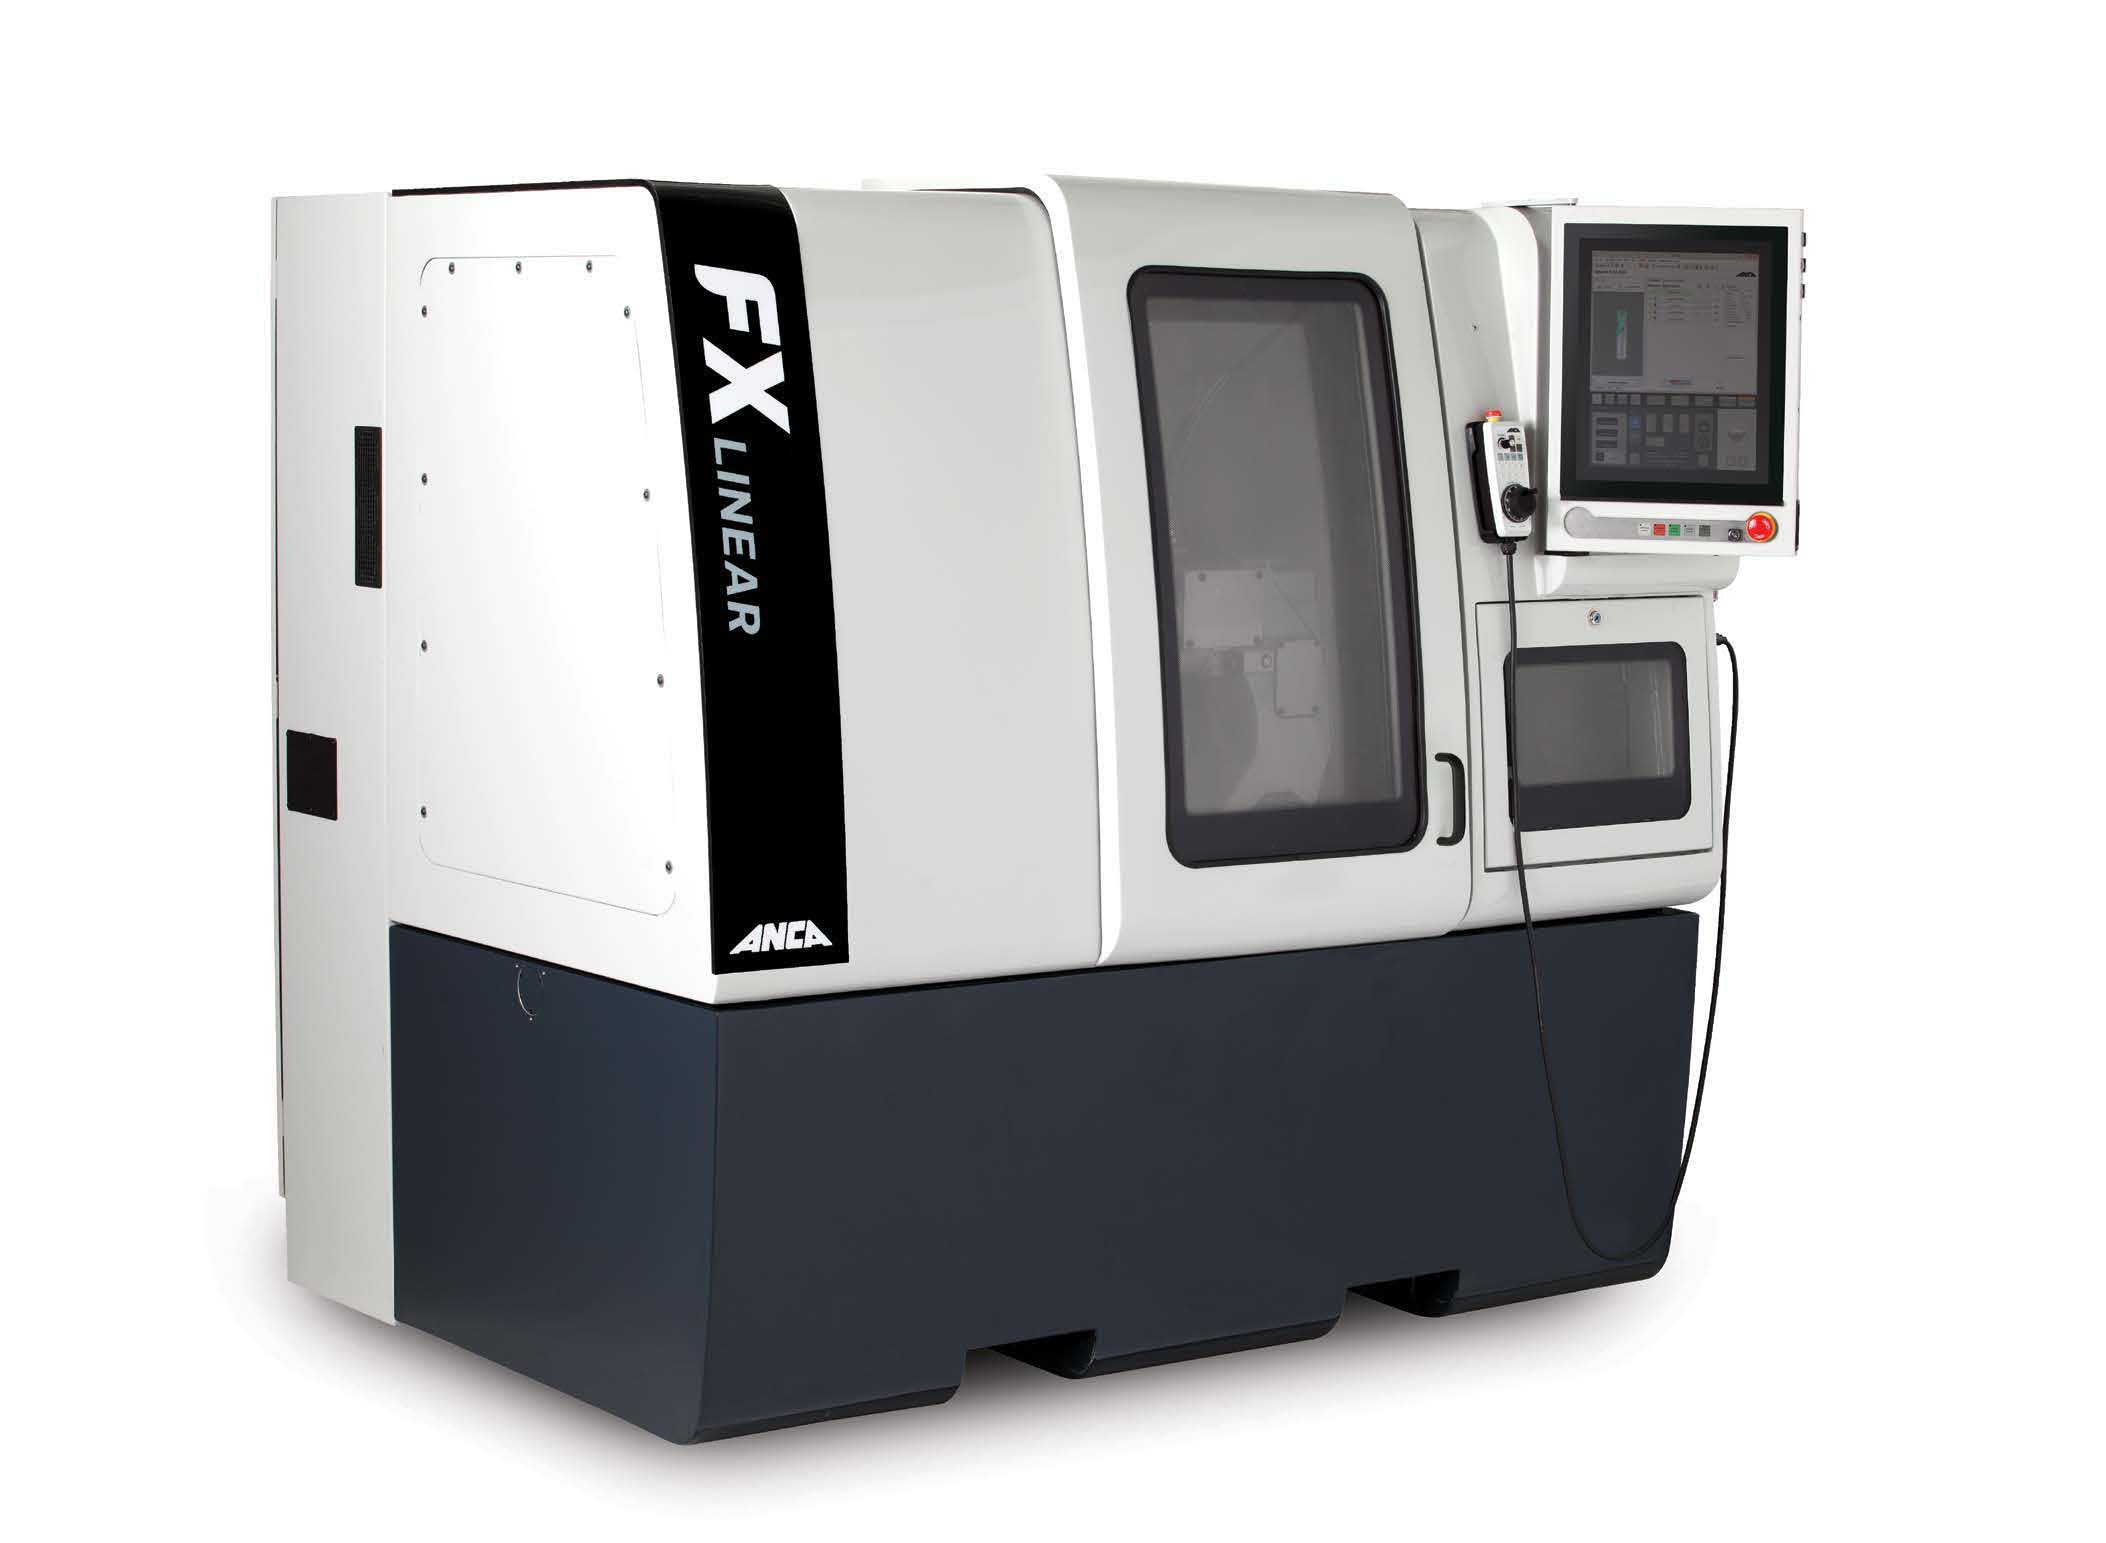
절삭공구의 성능은 외형뿐 아니라 날끝, 홈, 여유면이 이루는 기하 관계에서 결정됩니다. ANCA FX5 Linear는 직선축과 회전축을 조합해 엔드밀·드릴·성형공구의 복합 형상을 연삭하는 CNC 공구 연삭기입니다. 공구 고정, 휠 형상, 접촉 위치를 함께 관리하며 신규 공구 제작과 재연삭을 연결합니다.
The ANCA FX5 Linear combines linear and rotary motion to grind the interacting flute, cutting-edge and relief geometries of end mills, drills and profile tools. Workholding, wheel geometry and contact position are treated as connected process variables for both new-tool manufacture and regrinding.
공구 연삭에서는 휠의 회전만으로 형상이 완성되지 않습니다. 공구의 회전 위치와 기울기, 휠의 진입 방향을 조합해 나선 홈과 여유면의 접촉 경로를 만듭니다. FX5 Linear의 X·Y축은 LinX 리니어 모터를 사용합니다. 공정 설계에서는 축의 이동 범위와 휠·홀더의 간섭을 함께 검토하고, 소재의 실제 돌출 길이를 반영해 가공 가능한 접근 경로를 정합니다.
Five-axis kinematics coordinate tool orientation with wheel approach. The X and Y axes use LinX linear motors. Process planning considers holder clearance, tool projection and wheel access together, rather than treating axis travel as usable cutting space.
02 / WHEEL CONTACT
휠 형상과 접촉 조건의 연계
휠의 직경·폭·모서리 형상은 공구에 전사되는 홈과 여유면의 형상에 직접 관계합니다. 거친 소재 제거와 날끝 마무리는 요구 조건이 다르므로 휠 구성과 가공 순서를 나누어 검토합니다. 휠 마모나 형상 변화가 생기면 동일한 프로그램에서도 접촉 위치가 달라질 수 있습니다. 휠 상태, 절입, 냉각액 도달 상태를 함께 확인하는 것이 치수와 표면 상태를 유지하는 핵심입니다.
Wheel diameter, width and edge profile influence the generated tool geometry. Rough material removal and edge finishing require different contact conditions. Wheel condition, infeed and coolant access must therefore be evaluated as a linked system.
03 / TOOL GEOMETRY
홈·여유면·날끝의 통합 설계
나선 홈은 칩이 빠져나가는 공간을 만들고, 여유면은 절삭날 뒤쪽의 불필요한 접촉을 제한합니다. 날끝 형상은 소재와 가공 방식에 맞춰 이 두 요소와 연결되어야 합니다. ToolRoom 계열의 형상 기반 프로그래밍은 공구별 기하 요소와 연삭 작업을 구성하는 데 사용됩니다. 재연삭에서는 마모 부위를 제거한 뒤 남는 직경·날장·끝단 형상을 확인해 다음 사용 조건과 연결합니다.
Flutes provide chip space while relief geometry controls clearance behind the cutting edge. Geometry-based programming connects these features. Regrinding planning also considers the remaining diameter, cutting length and end geometry after damaged material is removed.
04 / PROCESS VERIFICATION
고정 기준에서 최종 공구 검사까지
척이나 콜릿의 접촉면에 오염이 남거나 공구 돌출 길이가 바뀌면 연삭 기준도 달라집니다. 소재 장착 상태를 먼저 확인하고, 첫 공구의 외경·날장·형상과 날끝 손상을 도면 기준으로 판정합니다. 측정 결과를 공구 형상 변수와 휠 위치의 검토로 연결해야 단순한 수치 보정에 그치지 않습니다. 재연삭품은 기존 마모와 재연삭 후 사용 가능한 형상을 구분해 관리하는 것이 중요합니다.
Clean clamping interfaces and controlled tool projection establish a reliable reference. First-piece checks should cover dimensions, geometry and edge condition. Findings are then connected to geometry parameters and wheel positioning, with regrinding allowance assessed separately.
FX5 LINEAR OPTIONS / 자동화·공구 지지 옵션
AR300 자동 공구 로더
FX5 OPTION · Ø2–20 mm · 15 s LOAD
FANUC 로봇 공구 로더
FX5 OPTION · Ø2–20 mm · 9 s LOAD
MICROPLUS 공구 지지
FX5 OPTION · <3 μm RUNOUT
APPLICATION / PROCESS QUALITY
공구를 만드는 세 가지 정밀도 연결점
FLUTE GEOMETRY
칩 배출을 고려한 홈 형상
홈 깊이와 단면, 나선 경로는 칩 공간과 공구 단면의 강성에 함께 영향을 줍니다. 목표 형상에 맞는 휠 프로파일과 접근 경로를 선택하고, 홈과 날끝이 만나는 구간에서 과도한 제거 또는 간섭이 생기지 않도록 검토합니다.
Flute depth, section and helix affect both chip space and tool stiffness. Wheel profile and approach are coordinated to protect the transition into the cutting edge.
EDGE & RELIEF
여유면과 날끝의 연결
여유면은 절삭날 뒤의 접촉을 제어하면서 날끝을 지지해야 합니다. 형상값만 맞추는 데서 끝내지 않고 접속부의 단차와 날끝 미세 파손을 확인합니다. 소재와 절삭 방식에 맞는 공구 도면을 기준으로 연삭 순서와 마무리 조건을 정합니다.
Relief geometry balances clearance with edge support. Transition steps and edge damage are checked alongside dimensions, using the tool drawing to guide finishing sequence and conditions.
REGRINDING LOGIC
잔여 형상을 고려한 재연삭
재연삭은 마모된 날을 단순히 다시 세우는 작업이 아닙니다. 손상 제거량과 잔여 직경·날장, 형상 변화가 함께 검토되어야 합니다. 재연삭 후 달라진 공구 치수는 실제 가공에서 사용할 공구 길이와 보정값으로 연결됩니다.
Regrinding balances damage removal with remaining usable geometry. Resulting changes in tool diameter and length must be reflected in the downstream machining setup.
ENGINEERING / PROCESS RELATION
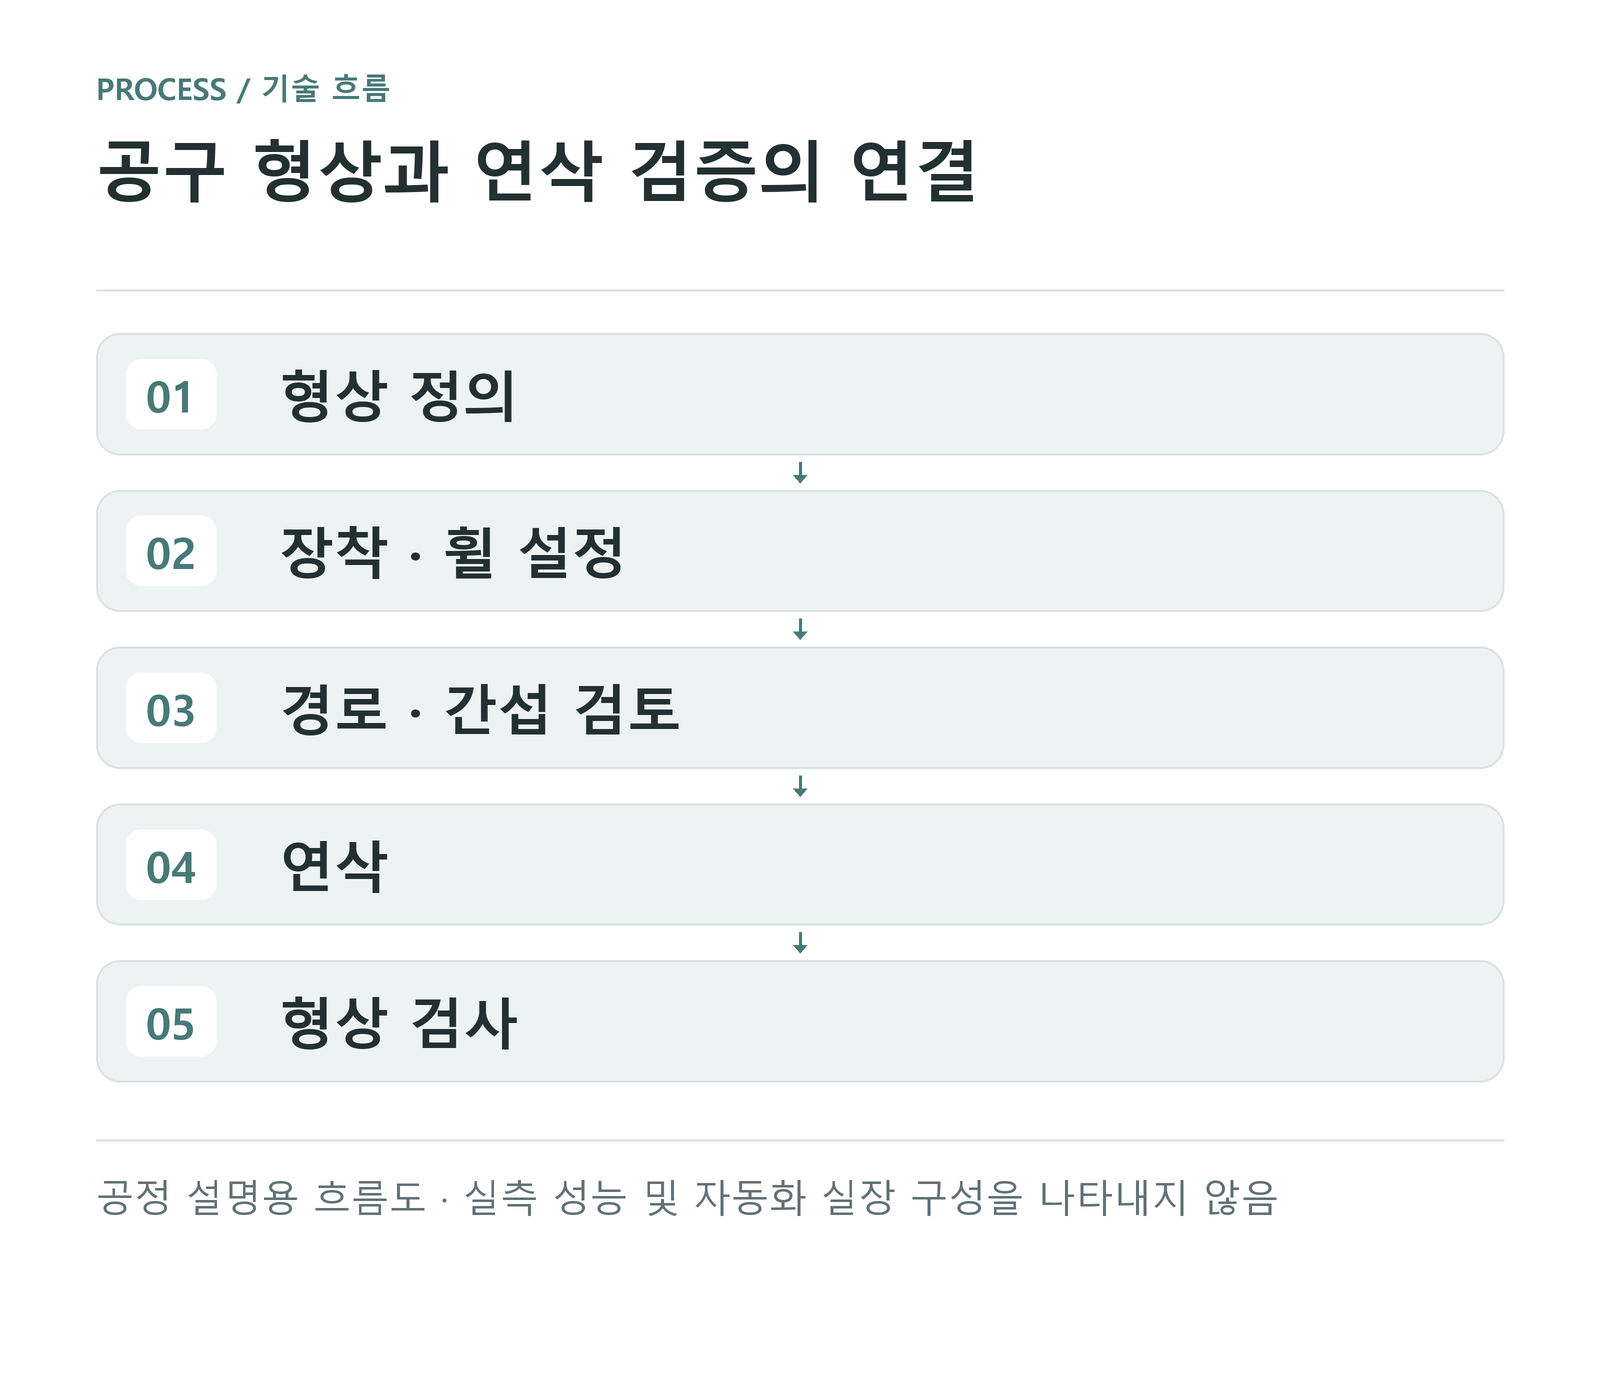
형상 정의에서 측정 피드백으로 이어지는 공구 연삭
공구의 목표 형상, 휠 구성, 장착 기준은 서로 독립적인 설정이 아닙니다. 형상 검토에서 출발해 장착과 휠 조건을 정하고, 연삭 후 측정으로 적합성을 확인하는 흐름으로 연결됩니다. 아래 도식은 공정 설명용이며 자동 측정장치의 실장이나 특정 공차 달성을 의미하지 않습니다. 각 단계의 판단 기준은 공구 도면과 실제 가공 조건에 맞춰 정해집니다.
Tool geometry, wheel configuration and workholding form one process chain. The diagram connects geometry definition with setup, grinding and inspection feedback. It illustrates process logic, not installed automated inspection hardware or a guaranteed tolerance.
공정 설명용 흐름도 · 실측 성능 및 자동화 실장 구성을 나타내지 않음
QUALITY / CONTROL POINTS
가공 품질 관리 포인트
01 · 기준의 재현성
공구 소재의 기준면과 돌출 길이, 콜릿 접촉 상태를 확인합니다. 장착 상태가 바뀐 경우에는 프로그램이 같더라도 최초 가공 조건과 같다고 보지 않고, 첫 공구 형상과 측정 기준부터 다시 대조합니다.
02 · 휠 상태와 형상 유지
휠의 마모와 형상 변화는 홈 및 여유면의 결과를 바꿀 수 있습니다. 휠 구성과 사용 이력, 형상 정비 후 기준 위치를 함께 검토하며, 냉각액이 실제 연삭 접촉부에 도달하는지도 확인합니다.
03 · 완성 공구의 판정
외경과 길이 같은 치수 외에도 날끝의 파손, 연삭 자국, 형상 접속부를 확인합니다. 공구 용도별 도면 요구사항을 적용하고, 재연삭품의 잔여 치수와 신규 제작품의 목표 치수를 구분합니다.