
MIM / BEAUTY DEVICE
Specifications
WEARABLE NECK CARE BAND
OPEN U-FRAME / INNER CONTACT LINER
열린 U자형 프레임과 안쪽 접촉 라이너가 목 둘레를 따라 이어지는 착용형 기기입니다. 큰 곡률의 좌우 대칭, 비틀림, 안쪽 접촉 패드의 위치와 프레임 연결부를 중점 관리합니다.
01 / PRODUCT VIEW
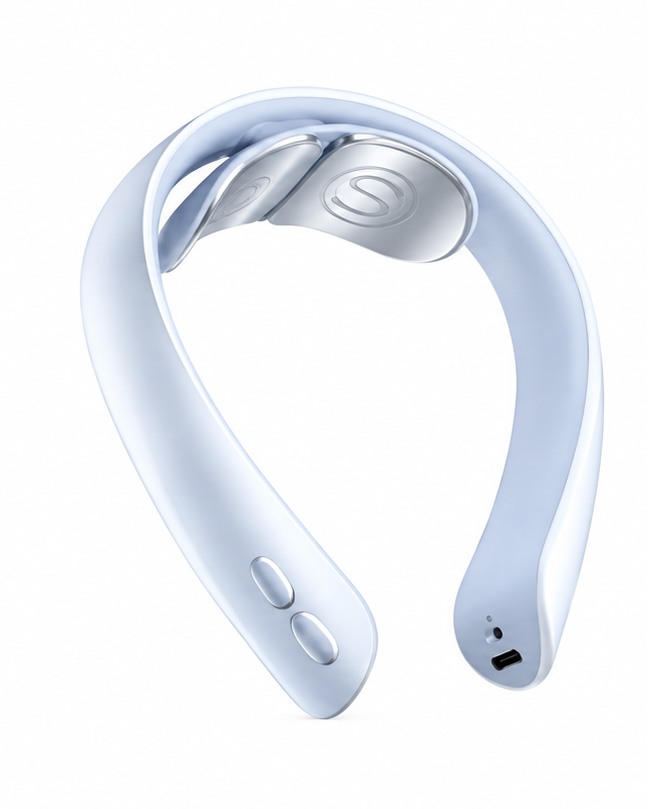
OPEN U-FRAME · INNER CONTACT LINER
02 / EXTERIOR DRAWING
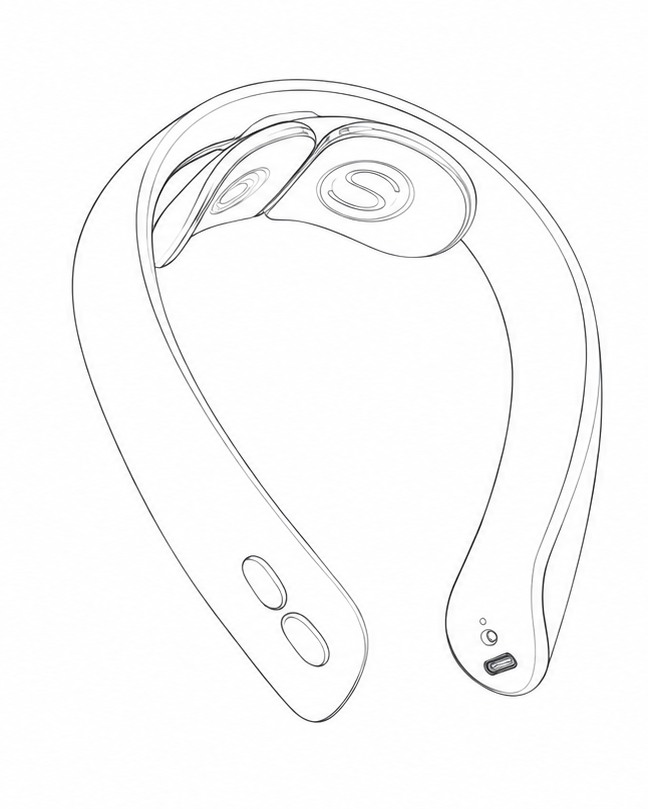
Exterior geometry · Matched orientation
01 / ENGINEERING SPECIFICATIONS
SUS contact.
MIM structure.
좌우 패드 위치와 착용 곡률
접촉 헤드와 지지 구조의 공정을 분리합니다
밴드 안쪽의 SUS 접촉 패드는 밴드 성형과 분리해 가공·마감합니다. 국부 금속 지지부의 MIM 적용은 곡면 패드와 외장의 상대 위치 및 반복 조립 기준에서 검토합니다.
MIM 공정은 작은 금속 부품의 복합 형상을 금형으로 확보한 뒤, 탈지와 소결로 바인더를 제거하고 금속 조직을 치밀화하는 제조 경로입니다. 외장·접촉면·국부 지지부를 분리해 어떤 형상을 성형하고 어떤 면을 후가공할지 정하면, 소재 선택과 치수 검사를 실제 부품의 역할에 연결할 수 있습니다.
COMPONENT
곡면 SUS 넥 접촉 패드
DATUM
좌우 패드 위치와 착용 곡률
PROCESS ROUTE
SUS 헤드 CNC 가공 · 소형 지지부 MIM 검토 · 외장 성형
01
Feedstock
원료 준비
금속 분말을 바인더에 균일하게 분산해 사출 가능한 피드스톡을 준비합니다. 합금, 분말 특성, 바인더 체계가 이후 성형과 열 공정의 기준이 됩니다.
원료의 균일성
02
Injection
사출성형
가열한 피드스톡을 금형에 충전한 뒤 냉각·이형합니다. 그린 파트는 분말과 바인더로 형태를 유지하며, 탈지·소결을 거쳐 금속 부품이 됩니다.
충전과 이형의 안정성
03
Debinding
탈지
선택한 바인더 체계에 맞춰 바인더를 단계적으로 제거합니다. 후속 공정까지 형상이 유지되도록 잔존 지지 성분과 취급 조건을 관리합니다.
바인더 제거와 형상 유지
04
Sintering
소결
제어된 열 이력과 분위기에서 금속 입자의 결합과 치밀화를 진행합니다. 수축과 변형을 확인한 뒤 필요한 정밀 가공과 표면 마감으로 연결합니다.
치밀화와 치수 안정성
02 / TOOLING & INJECTION
형상에 맞는
금형과
공정 기준.
헤드 주변 소형 지지 인서트의 MIM 적용을 검토할 때는 최종 맞춤면을 먼저 정하고, 성형·소결·후가공에서 그 기준을 어떻게 유지할지 설계합니다.
성형 단계의 결함은 탈지·소결에서 자동으로 사라지지 않습니다. 그린 파트의 외관과 상태를 확인한 뒤 다음 공정으로 넘기는 관리 기준이 필요합니다.
GATE & FLOW
단면 변화와 충전 경로
금속 인서트의 단면 변화에 맞춰 게이트와 유동 길이를 정합니다. 두꺼운 지지부에서 얇은 테두리로 이어지는 구간의 미충전과 웰드라인을 확인하고, 충전 조건을 캐비티별로 기록합니다. 이 제품의 검토 기준은 좌우 패드 위치와 착용 곡률에 연결되는 국부 금속 구조입니다.
CORE & RELEASE
조립 기준과 이형 방향
개구부와 조립 기준을 코어 인출 방향에 연결합니다. 이형 구배·분할선·지지면을 먼저 정하고, 언더컷은 추가 금형 기구와 소결 후 가공을 비교해 제조 경로를 선택합니다. 기능면을 기준으로 코어와 후가공 방향을 정하면 조립 위치의 편차를 줄일 수 있습니다.
SURFACE & EJECTION
외관 경계와 가공 여유
게이트 절단부와 이젝터 접촉부를 기능면 및 주 외관면에서 분리합니다. 제거·연마 후 테두리 형상이 바뀌지 않도록 가공 여유를 설정하고, 손이 닿는 경계의 버를 확인합니다. 마감 뒤에도 좌우 패드 위치와 착용 곡률의 기준 관계가 유지되는지 확인합니다.
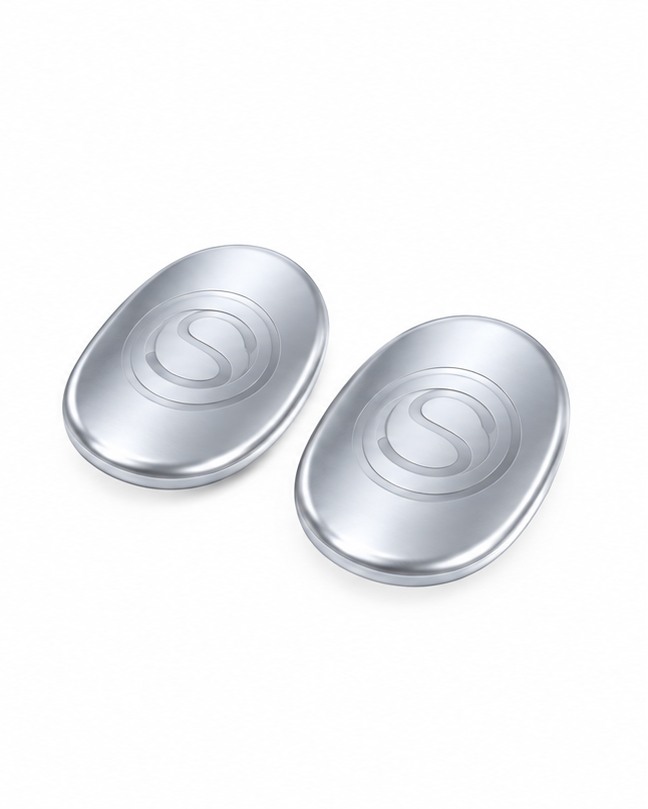
CURVED SUS NECK PADS
03 / SUS HEAD ENGINEERING
착용 곡률과 접촉 경계를 정리합니다.
A / CNC CONTACT SURFACE
SUS 접촉면 가공
접촉 패드의 곡면과 외곽을 일관된 기준으로 가공하고, 자유 상태의 윤곽과 조립 후 자세를 각각 확인합니다. 좌우 패드의 위치 편차는 밴드의 유연 변형과 분리해 측정합니다.
B / EDGE & SURFACE
접촉 경계와 표면 마감
피부와 만나는 둘레에 날카로운 모서리나 버가 남지 않도록 전주 마감합니다. 표면 세척 후 반사 균일성과 패드·외장 경계의 돌출을 확인합니다.
C / MIM INTERFACE
MIM 지지부와의 기준 정합
곡면 SUS 넥 접촉 패드의 접촉면 가공과 소형 지지부의 MIM 성형은 서로 다른 공정으로 관리합니다. 지지부는 균일한 벽 두께와 소결 지지 자세를 정하고, 조립 기준면만 선택 가공해 헤드 높이·방향·외장 단차를 맞춥니다.
04 / DEBINDING & SINTERING
형상을 유지하면서
금속의 밀도를 높입니다.
MIM 대상인 헤드 주변 소형 지지 인서트의 형상 안정성은 바인더 제거 속도, 부품 지지 자세와 소결 조건을 함께 관리해 확보합니다. 별도로 CNC 가공하는 SUS 접촉 헤드는 이 열 공정 경로와 구분합니다.
DEBINDING
분말의 지지를 유지하며
바인더를 제거합니다.
탈지는 피드스톡에 포함된 바인더를 제거하는 과정입니다. 촉매·용매·열 탈지 중 어떤 경로를 사용할지는 바인더 체계에 따라 달라집니다. 1차 제거 후 남은 지지 성분은 성형품의 형태를 유지하고, 후속 열 공정에서 제거됩니다.
얇은 경계와 국부 지지부 보호
탈지품의 얇은 가장자리와 좁은 연결부에 하중이 몰리지 않도록 취급 기준을 정합니다. 헤드 주변 소형 지지 인서트의 단면 변화에 맞춰 제거 속도와 유지 조건을 검토하고, 균열·처짐을 확인한 뒤 소결에 투입합니다.
관리 항목 · 제거 조건 / 외관 손상 / 투입 자세
SINTERING
금속 입자를 치밀화하고
최종 형상에 접근합니다.
소결에서는 금속 입자의 결합과 기공 감소가 진행되면서 부품이 수축합니다. 합금과 피드스톡에 맞는 온도 이력·분위기를 설정하고, 실제 소결품의 치수와 재료 특성을 측정해 공정 조건과 금형 보정을 연결합니다.
수축과 휨의 분리 관리
헤드 주변 소형 지지 인서트의 조립 관계를 기준으로 전체 수축과 국부 변형을 구분합니다. 최종 조립에 사용할 지지면을 기준으로 세터의 접촉 위치를 정하고, 실제 측정 결과를 금형 보정·열 이력·후가공 여유에 반영합니다.
관리 항목 · 열 이력 / 지지 조건 / 치수 변화
05 / FINISHING & ASSEMBLY
정밀도와 표면을
함께 완성합니다.
SUS 접촉 헤드는 소재와 형상에 맞는 절삭 조건으로 가공하고, 국부 MIM 부품은 소결 후 필요한 면만 정밀 가공합니다. 두 경로는 최종 조립 기준에서 만나며, 마감 후 치수와 접촉 경계를 다시 확인합니다.
PRECISION
필요한 면만 정밀하게
접촉 패드의 곡면과 외곽을 일관된 기준으로 가공하고, 자유 상태의 윤곽과 조립 후 자세를 각각 확인합니다. 좌우 패드의 위치 편차는 밴드의 유연 변형과 분리해 측정합니다. SUS의 소재 등급과 공구 조건에 따라 절삭열·칩 배출·가공경화 경향을 확인하고, 비절삭 마찰을 줄이는 가공 경로를 설정합니다.
치수 확보 → 기준면 유지
SURFACE
광택보다 먼저 기재 품질
백색 프레임은 넓은 곡면에서 색과 광택 불균일이 보이기 쉽습니다. 안쪽 접촉부는 외관뿐 아니라 모서리, 세정성, 장시간 접촉 기준을 별도로 설정합니다.
기재 정리 → 연마·표면 마감
ASSEMBLY
마감 후에도 유지되는 맞춤
피부와 만나는 둘레에 날카로운 모서리나 버가 남지 않도록 전주 마감합니다. 표면 세척 후 반사 균일성과 패드·외장 경계의 돌출을 확인합니다. 표면 마감 후 좌우 패드 위치와 착용 곡률의 조립 관계를 확인해 기능면과 외장의 단차를 관리합니다.
마감 완료 → 최종 맞춤 확인
06 / QUALITY ASSURANCE
검사 기준은
공정마다 달라집니다.
완성품 검사만으로 공정의 모든 원인을 찾기는 어렵습니다. 성형품·소결품·마감품의 확인 항목을 나누고, 재료와 제조 조건의 이력을 연결해 편차가 생긴 단계를 추적합니다.
검사 단계 / STAGE
중점 항목 / CHECKPOINTS
확인 기준 / VERIFICATION
성형품
GREEN PART
충전 상태·외관 흔적
국부 두께·연결부의 초기 변형
사출 조건과 캐비티별 외관을 연결해 미충전·플래시·표면 결함을 구분합니다. 열 공정 투입 전에 성형품의 이상을 선별하는 기준입니다.
소결품
SINTERED PART
국부 윤곽·지지면의 휨
좌우 패드 위치와 착용 곡률
헤드 주변 소형 지지 인서트의 기능 치수와 기준면 사이 위치를 소결 전후로 비교합니다. 전체 수축과 국부 변형을 나눠 기록하고, 재료 특성 및 필요한 선택 가공 부위를 판정합니다.
완성품
FINISHED PART
SUS 접촉면·헤드 조립 자세
표면 조도·광택·경계 품질
좌우 끝단 간격, 프레임 비틀림, 접촉 라이너 위치, 중앙 연결부 유격과 반복 벌림 후 복원 형상을 확인합니다.
PRODUCTION CONTROL
초도품의 치수·조립·외관 기준을 정한 뒤 재료 로트, 금형 수정, 사출 조건, 소결 이력, 후가공 변경을 같은 관리 체계로 연결합니다. 변경 발생 시에는 영향을 받는 항목을 다시 확인해 양산 기준의 일관성을 유지합니다.