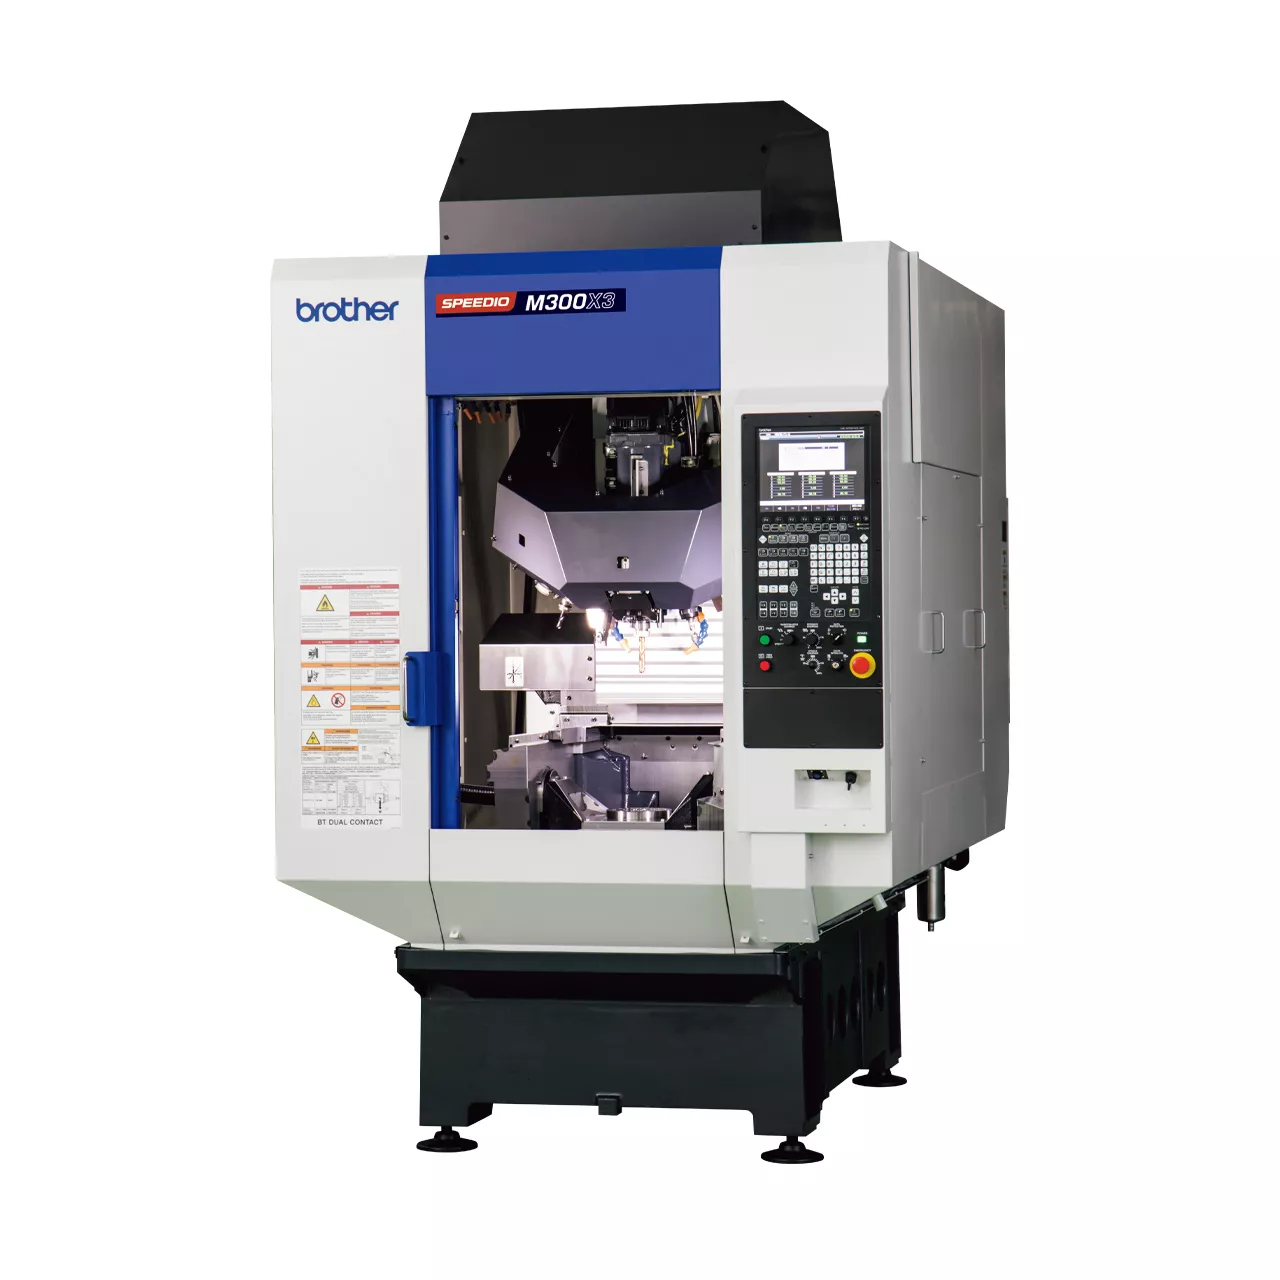
BROTHER SPEEDIO M300X3는 선삭과 밀링을 하나의 작업 영역에서 연결하는 소형 복합가공기입니다. X축 300 mm의 이동 범위와 Ø170 mm 테이블을 기반으로 공작물과 치구의 배치를 검토할 수 있습니다. 경사 A축과 회전 C축을 활용해 공정 접근성을 구성하며, 부품의 기준면·중심축·홀 위치를 일관된 좌표 체계로 연결합니다.
The BROTHER SPEEDIO M300X3 integrates turning and milling around a tilting rotary workholding platform. Its 300 mm X-axis travel and 170 mm table provide a defined basis for fixture planning. Coordinated datum selection connects rotational features, milled faces and hole locations within the selected setup strategy.
장비의 가공 적합성은 공작물 외형만으로 정해지지 않습니다. 테이블 위에는 공작물뿐 아니라 척·치구가 함께 올라가며, 이들의 질량과 회전 중심으로부터의 배치가 중요합니다. M300X3는 Ø170 mm 테이블과 테이블 측 최대 적재 75 kg의 사양을 갖습니다. 최대 적재값을 허용 공작물 질량으로 단순 치환하지 않고, 치구 포함 하중과 회전 시 관성 및 간섭을 함께 확인해야 합니다.
Fixture planning includes the workpiece, chuck and mounting hardware. The 170 mm table and 75 kg table-side rating are specification limits, not an unrestricted workpiece allowance. Mass distribution, inertia and rotational clearance must also be checked.
02 / TURN-MILL DATUMS
중심축에서 비대칭 형상으로 이어지는 기준
선삭으로 생성한 외경과 단면은 부품의 중심과 길이 기준을 구성합니다. 이후 밀링과 홀 가공은 이 기준에 대한 위치 관계를 유지해야 합니다. M300X3는 선삭 가능한 C축과 밀링 주축을 갖추어 두 공정을 한 장비에 배치할 수 있습니다. 공정 순서는 절삭량뿐 아니라 남겨둘 파지면, 변형 가능성, 칩 배출 방향을 고려해 정하고, 중요한 기준면은 후속 작업에서 보호합니다.
Turning establishes rotational and axial references; milling adds features relative to them. Process order must account for remaining clamping surfaces, potential distortion and chip flow so that later operations do not disturb critical datums.
03 / AXIS CONTROL
5축 위치 결정과 절삭 보간의 구분
M300X3의 제어축은 X·Y·Z·A·C이며 위치 결정은 다섯 축으로 구성됩니다. 그러나 직선 보간은 X·Y·Z와 추가 한 축의 4축 사양입니다. 따라서 공작물을 기울여 여러 면에 접근하는 기능과 연속 동시 5축 절삭은 구분해야 합니다. 공정 설계에서는 가공면별 자세를 정한 뒤 공구 경로, 회전축 위치, 안전 이탈 거리를 검토하여 해당 제어 방식에 맞는 프로그램을 구성합니다.
The machine controls X, Y, Z, A and C for positioning, while linear interpolation supports four axes. Indexed access to multiple faces must therefore be distinguished from continuous simultaneous five-axis contouring when programs are planned.
04 / CUTTING STABILITY
공정마다 달라지는 절삭 부하의 관리
선삭에서는 공작물이 회전하고 공구가 고정되지만, 밀링에서는 회전 공구가 단속적으로 소재에 접촉합니다. 같은 소재라도 두 공정의 칩 형성과 부하 양상은 다릅니다. 소재·공구 재종과 형상을 기준으로 회전수·이송·절입을 각각 설정하고 공구 돌출과 파지 강성을 함께 검토합니다. 최대 회전수는 장비의 상한이며 모든 공정에서 그대로 적용하는 권장 절삭 조건이 아닙니다.
Turning and milling create different engagement and chip-formation conditions. Cutting speed, feed and depth of cut are selected for each operation, together with tool projection and workholding rigidity. Maximum spindle speed is a machine limit, not a universal cutting recommendation.
M300X3 TECHNICAL FEATURES / 핵심 기술 구성
더블 플런저 락
TURNING TOOL HOLDING
A·C축 복합 작업영역
A −30°~+120° · C 360°
CNC-C00 통합 제어
5-AXIS POSITIONING · CNC-C00
APPLICATION / PROCESS QUALITY
복합가공의 완성도를 좌우하는 세 가지 설계
MASS & CLEARANCE
회전하는 치구의 공간 설계
치구는 정지 상태에서 들어가는지만 확인해서는 충분하지 않습니다. 기울고 회전하는 동안의 외곽 궤적과 공구 접근 공간을 함께 검토합니다. 적재 질량, 관성, 가공 중 절삭력이 만드는 하중을 서로 다른 항목으로 관리합니다.
Fixtures must fit throughout their motion, not only at rest. Swept clearance, payload, inertia and cutting loads are evaluated as separate but connected constraints.
DATUM CONTINUITY
외경과 홀 위치의 기준 관계
복합 형상에서는 각각의 치수와 함께 중심축·단면에 대한 위치 관계가 중요합니다. 도면에서 기능 기준을 먼저 정하고 선삭과 밀링 순서를 연결합니다. 재고정이 필요한 면은 별도 기준 전달 방법을 정하여 공정 경계를 명확히 합니다.
Feature dimensions must remain tied to functional datums. Turning and milling sequences are connected through those references, with a separate datum-transfer plan whenever reclamping is required.
TOOL MANAGEMENT
공구 교환과 치수 보정
22공구의 구성은 공정 순서와 검사 지점을 함께 고려해 계획합니다. 선삭 공구와 회전 공구의 역할, 길이 및 마모 보정값을 구분하고, 교체 후에는 영향을 받는 형상을 먼저 확인합니다. 공구 정보와 프로그램의 일치가 기본입니다.
Magazine planning includes operation order and inspection points. Tool identity, length and wear offsets must stay aligned with the program, especially when switching between stationary and rotating tools.
ENGINEERING / SPECIFICATION RELATION
M300X3의 축 이동량을 공정 공간으로 해석하기
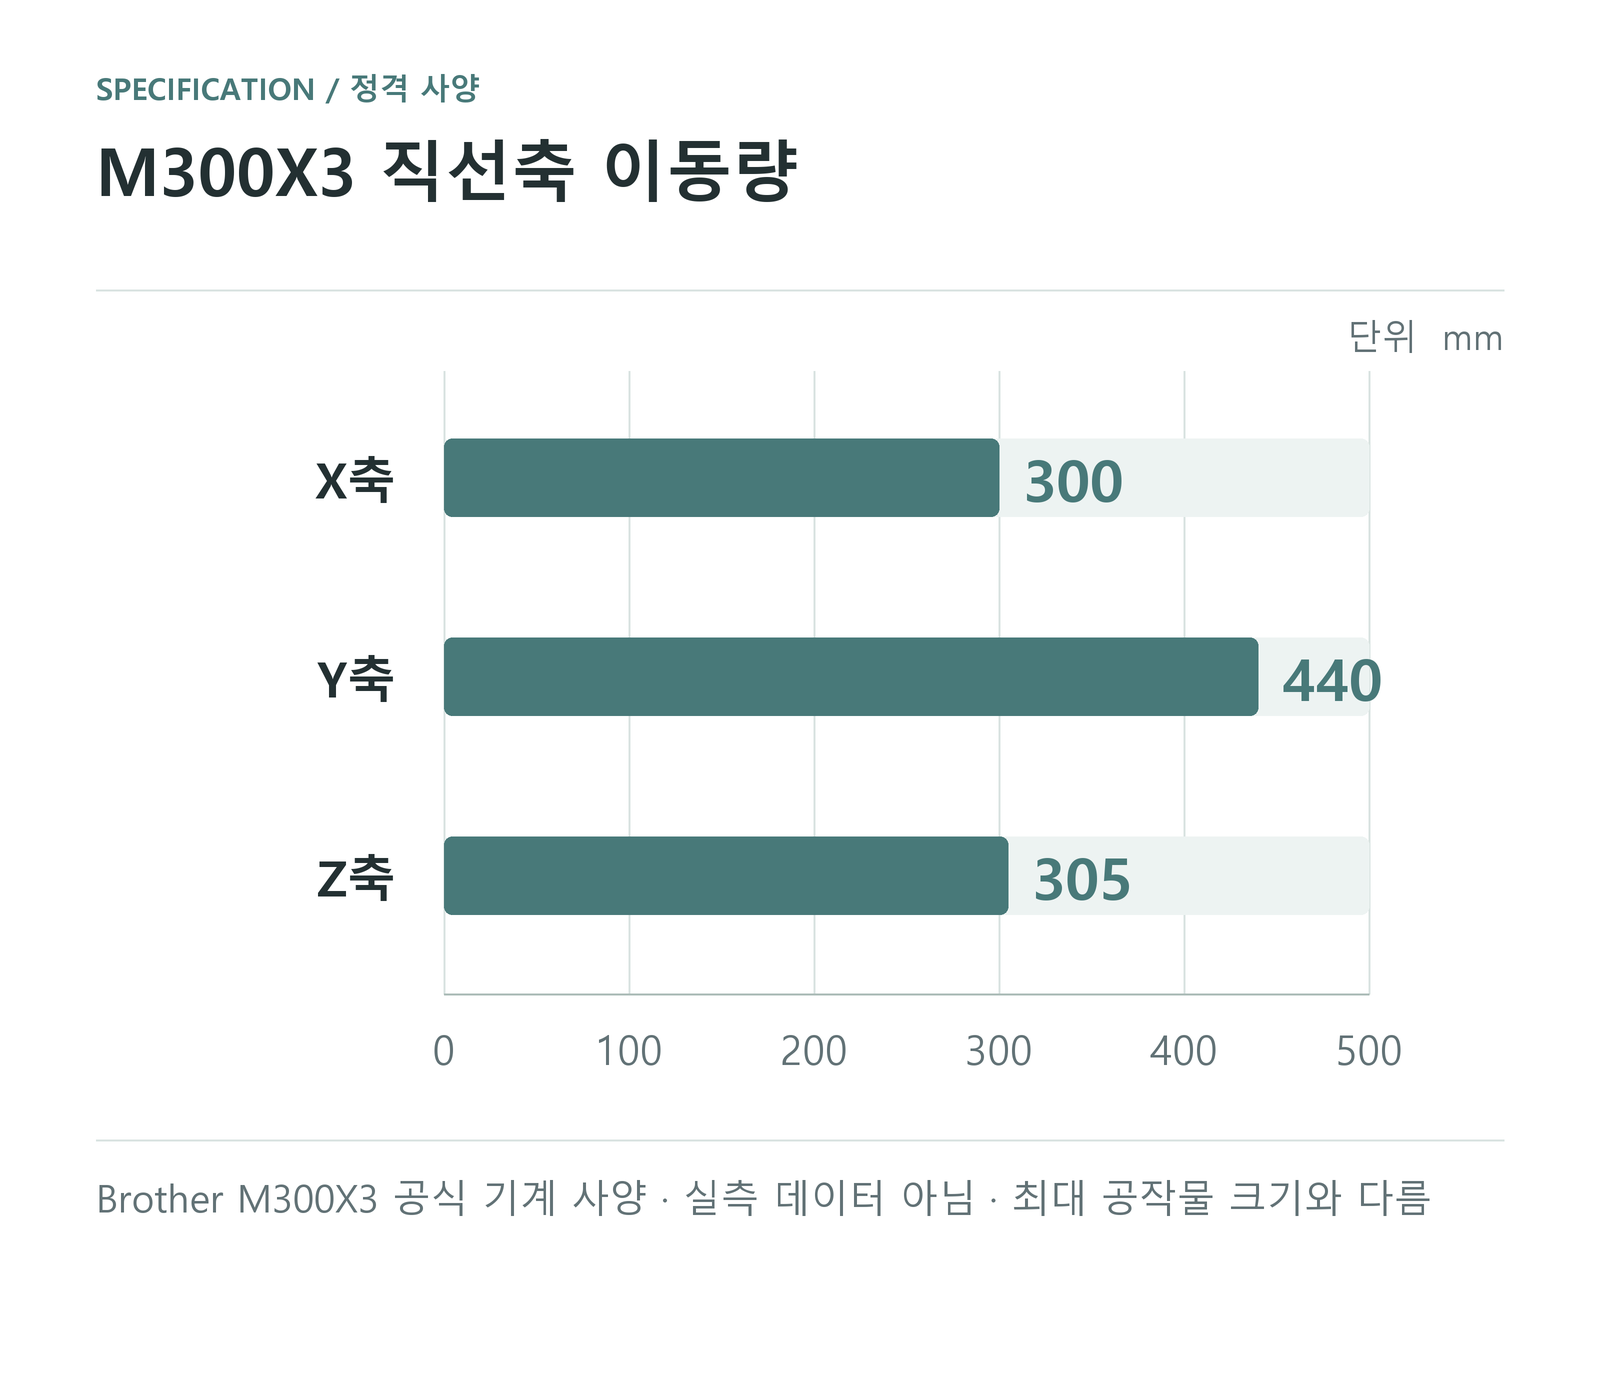
직선축 이동량은 X 300 mm, Y 440 mm, Z 305 mm입니다. 이 값은 축별 이동 범위를 설명하며 최대 가공 가능한 부품의 가로·세로·높이를 보증하지 않습니다. 실제 작업 공간은 테이블과 치구, 공구 길이 및 A축 자세를 반영해 검토합니다. 같은 mm 단위의 축 이동량만 비교해 형상 배치의 출발점을 제공하고, 가공 속도나 생산성의 우열을 나타내는 그래프로 사용하지 않습니다.
The graph presents the M300X3 linear travel specification on a common millimetre scale. Usable machining space must still account for tooling, fixture height and tilt position. These values describe machine geometry, not achieved accuracy, cutting speed or productivity.
Brother M300X3 공식 기계 사양 · 실측 데이터 아님 · 최대 공작물 크기와 다름
QUALITY / CONTROL POINTS
가공 품질 관리 포인트
01 · 질량과 관성의 분리 검토
총 적재 질량이 허용값 이내여도 회전 중심에서 멀리 배치된 질량은 관성에 영향을 줍니다. 공작물과 치구를 합친 질량 및 배치를 확인하고, 장비의 허용 조건을 각각 대조해야 합니다.
02 · 자세별 안전 공간
공구 끝·홀더·척의 실제 외형을 기준으로 가공 자세별 간섭을 검토합니다. 위치 결정과 절삭 구간을 구분하고, 다음 자세로 이동하기 전에 필요한 안전 이탈 위치가 확보되는지 확인합니다.
03 · 복합 형상의 검사 기준
외경·단면·홀을 별개로만 측정하지 않고 도면의 기능 기준에 대한 위치 관계를 확인합니다. 공구 교체나 재고정 뒤에는 영향을 받는 주요 특징을 우선 검사해 기준 전달 상태를 검토합니다.